Aller au contenu principal
Loading...

Outils de qualité à un bon prix

logo

Acheter un tour à métaux ? Conseils, explications et aide au choix

Acheter un tour à métaux ? Conseils, explications et aide au choix

Choisir un tour à métaux ne s’improvise pas. Le type de pièce à usiner, le matériau et l’espace disponible déterminent ensemble la machine la mieux adaptée à vos besoins. Dans ce guide, nous vous expliquons les points à prendre en compte, les caractéristiques qui comptent vraiment et les accessoires dont vous avez besoin pour bien démarrer.


1. Qu’est-ce qu’un tour à métaux ?

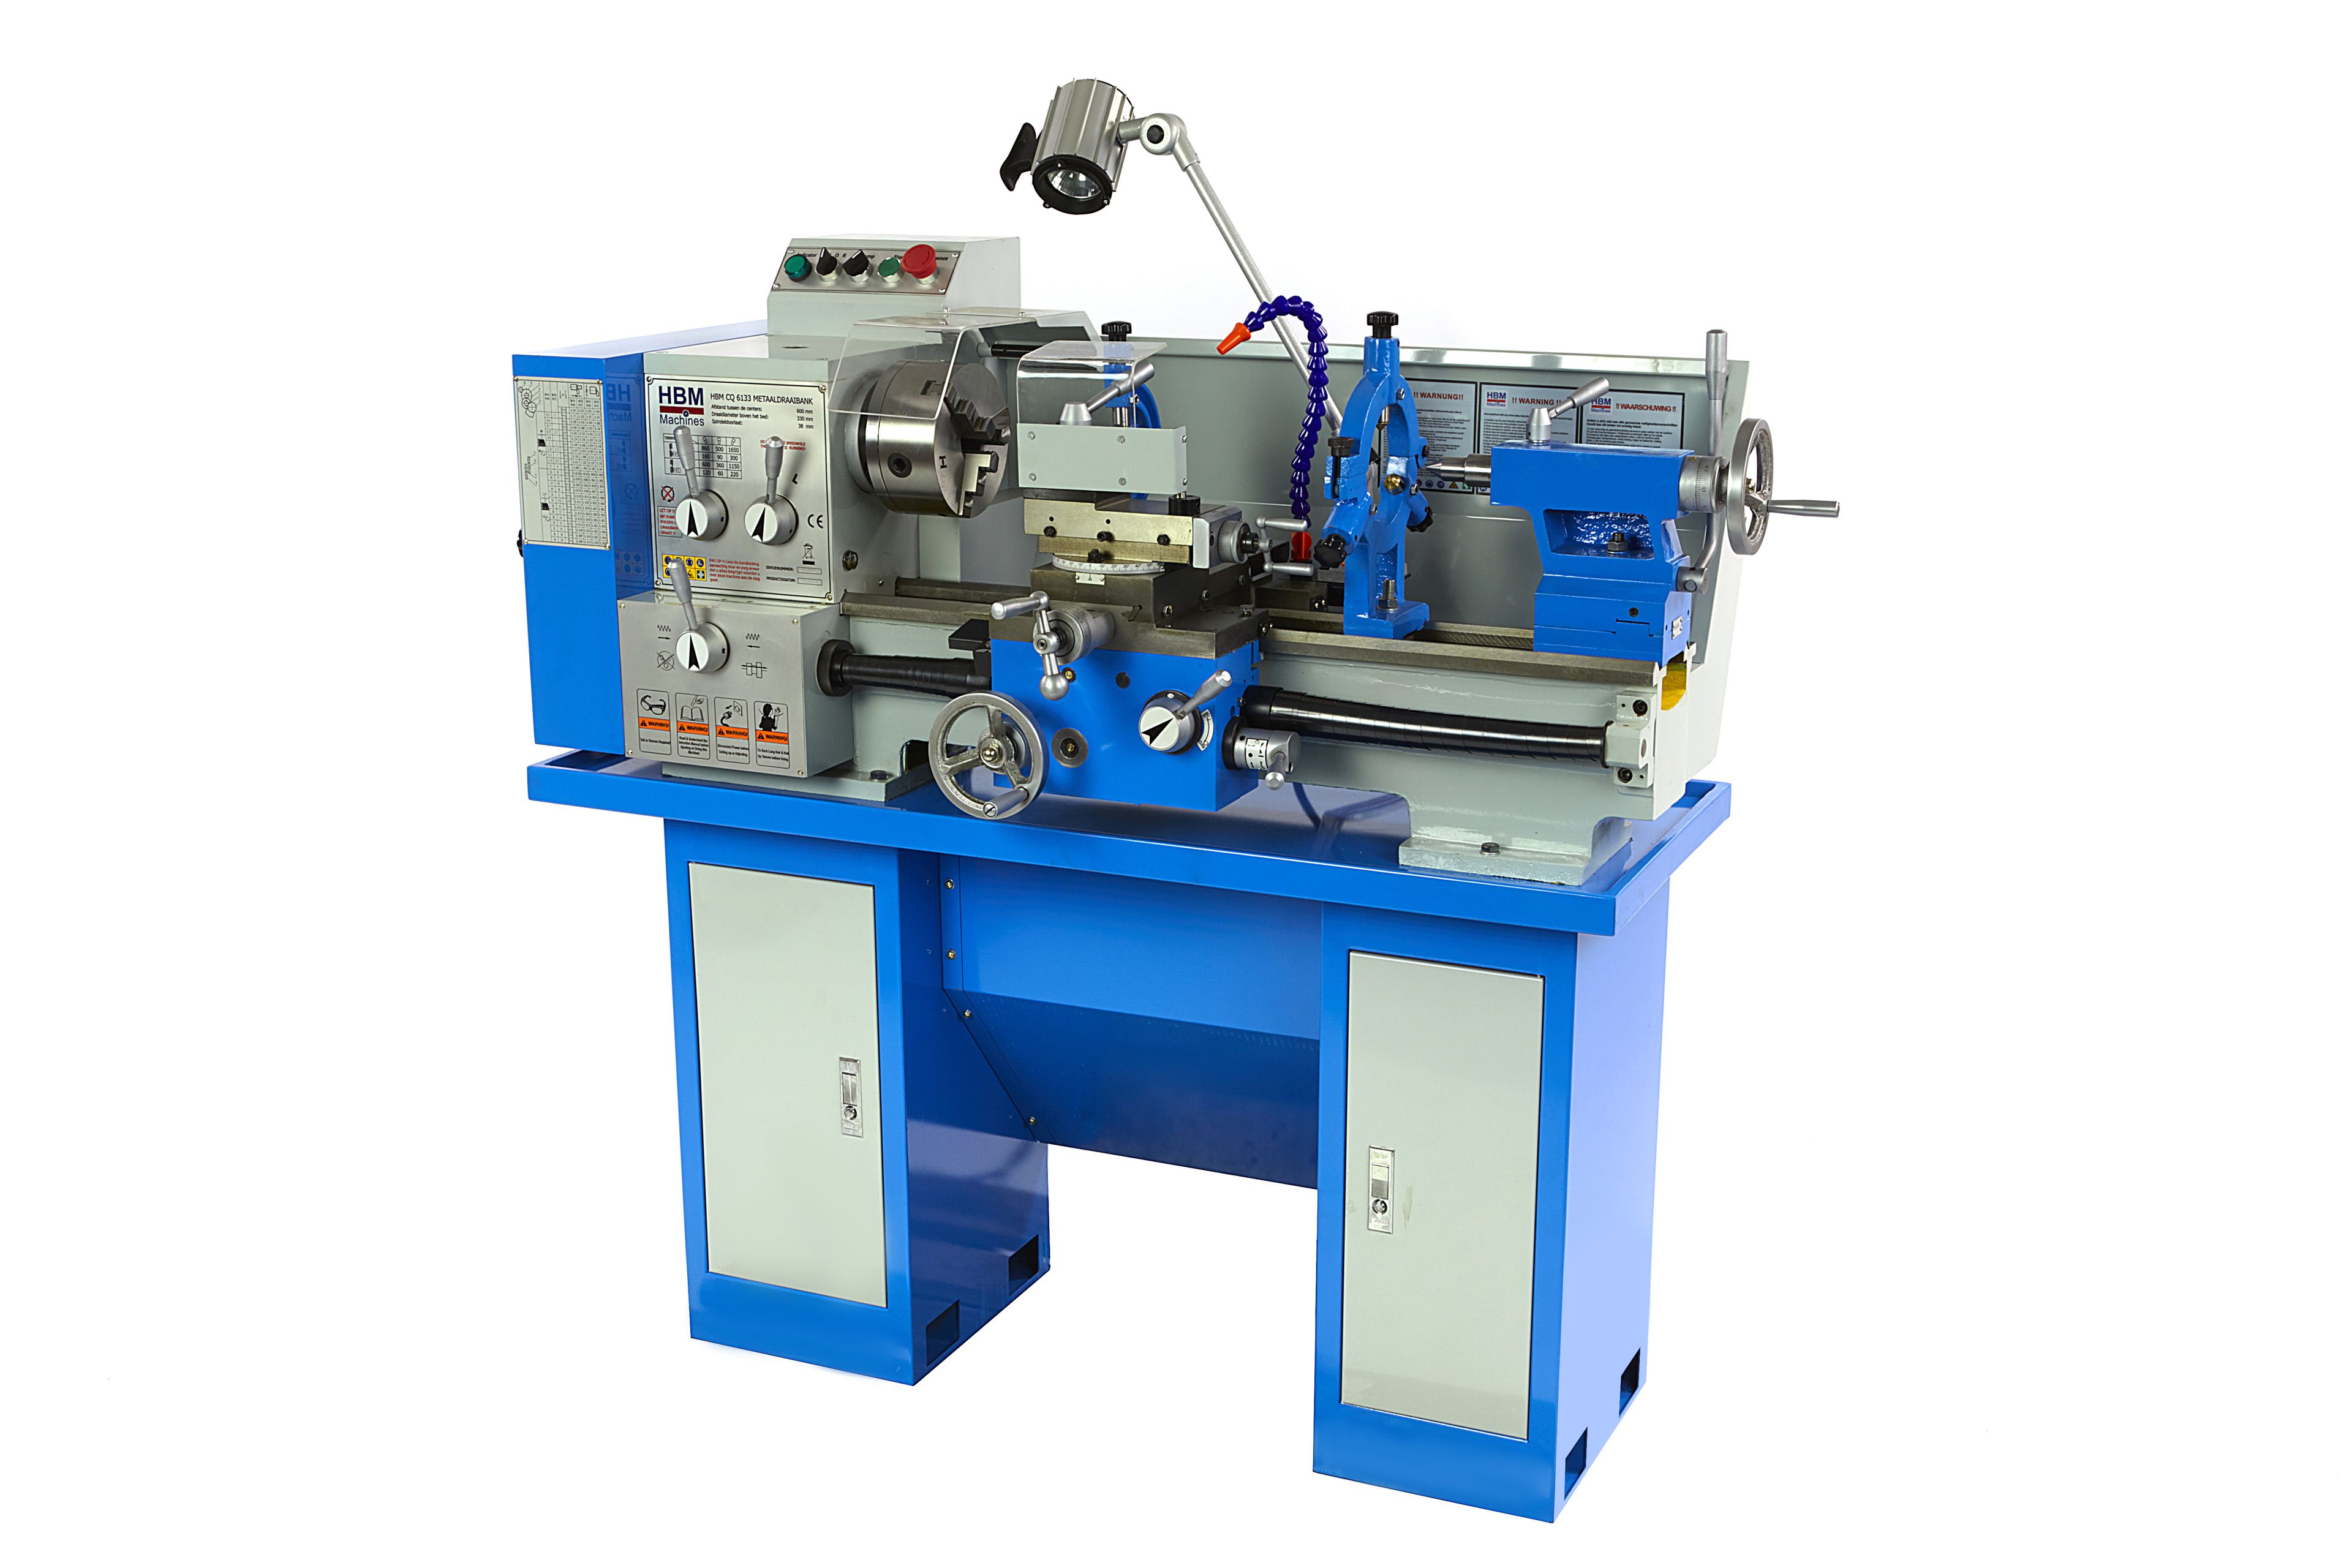
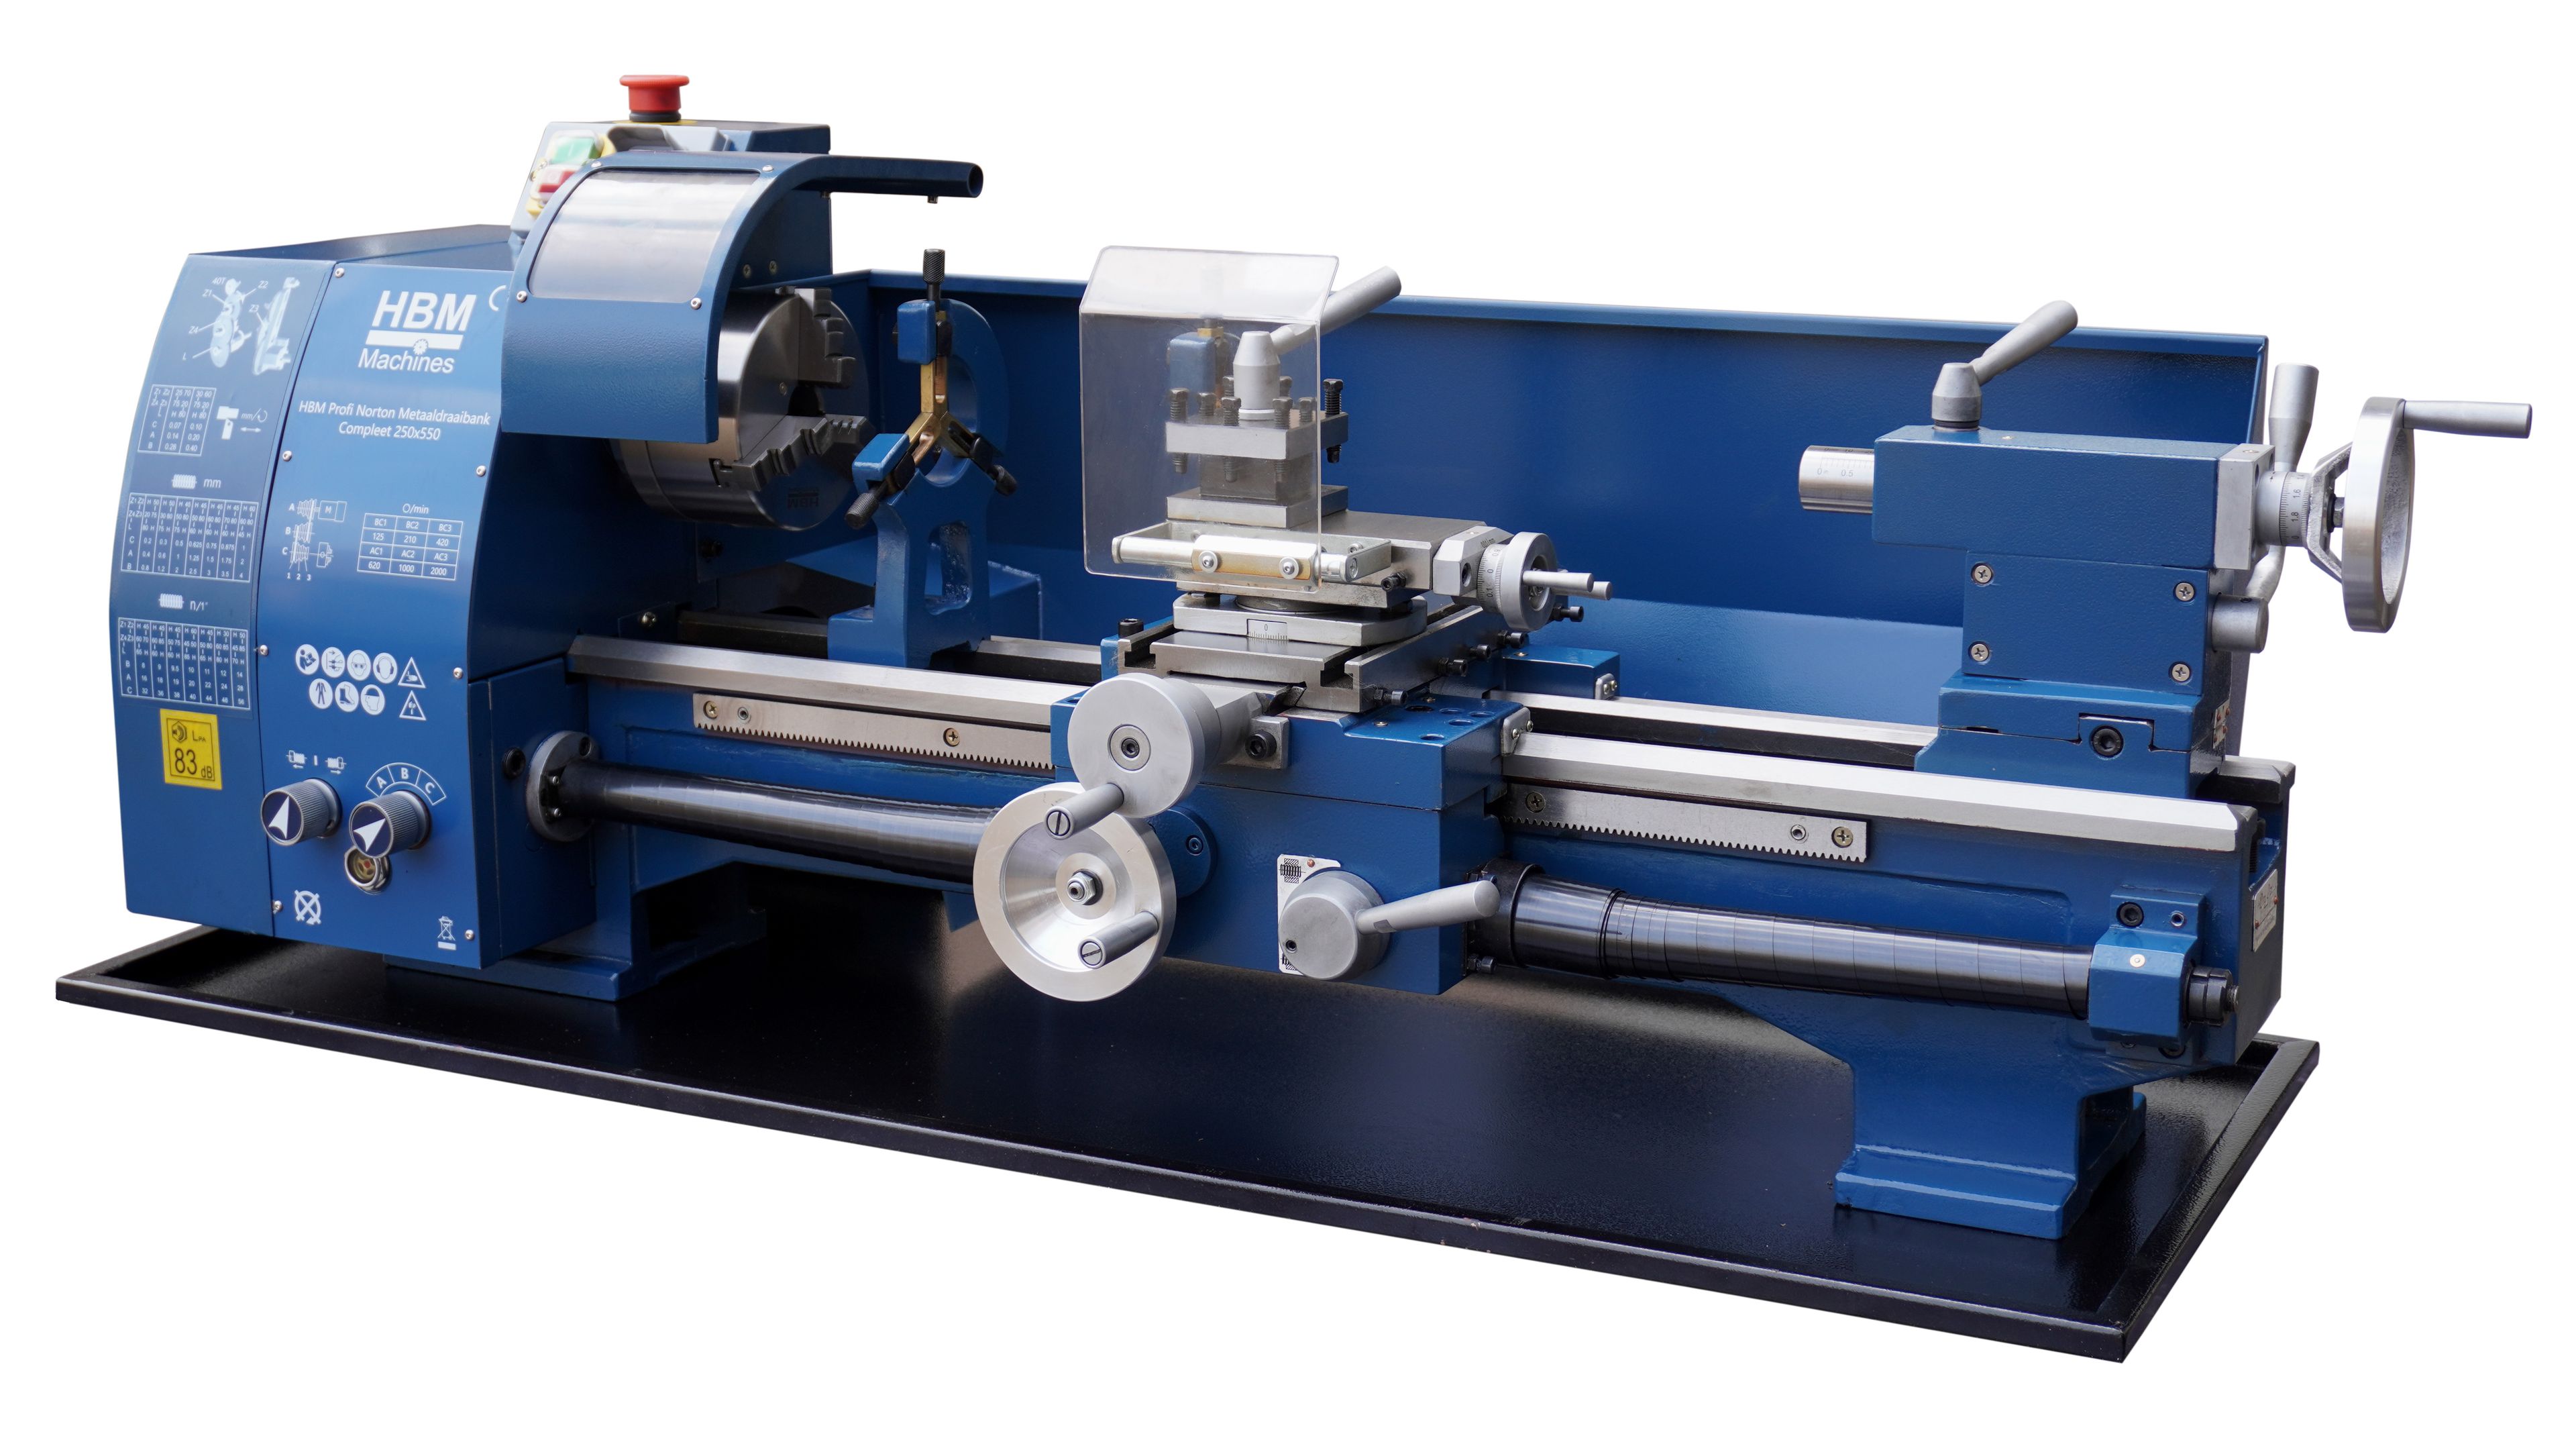
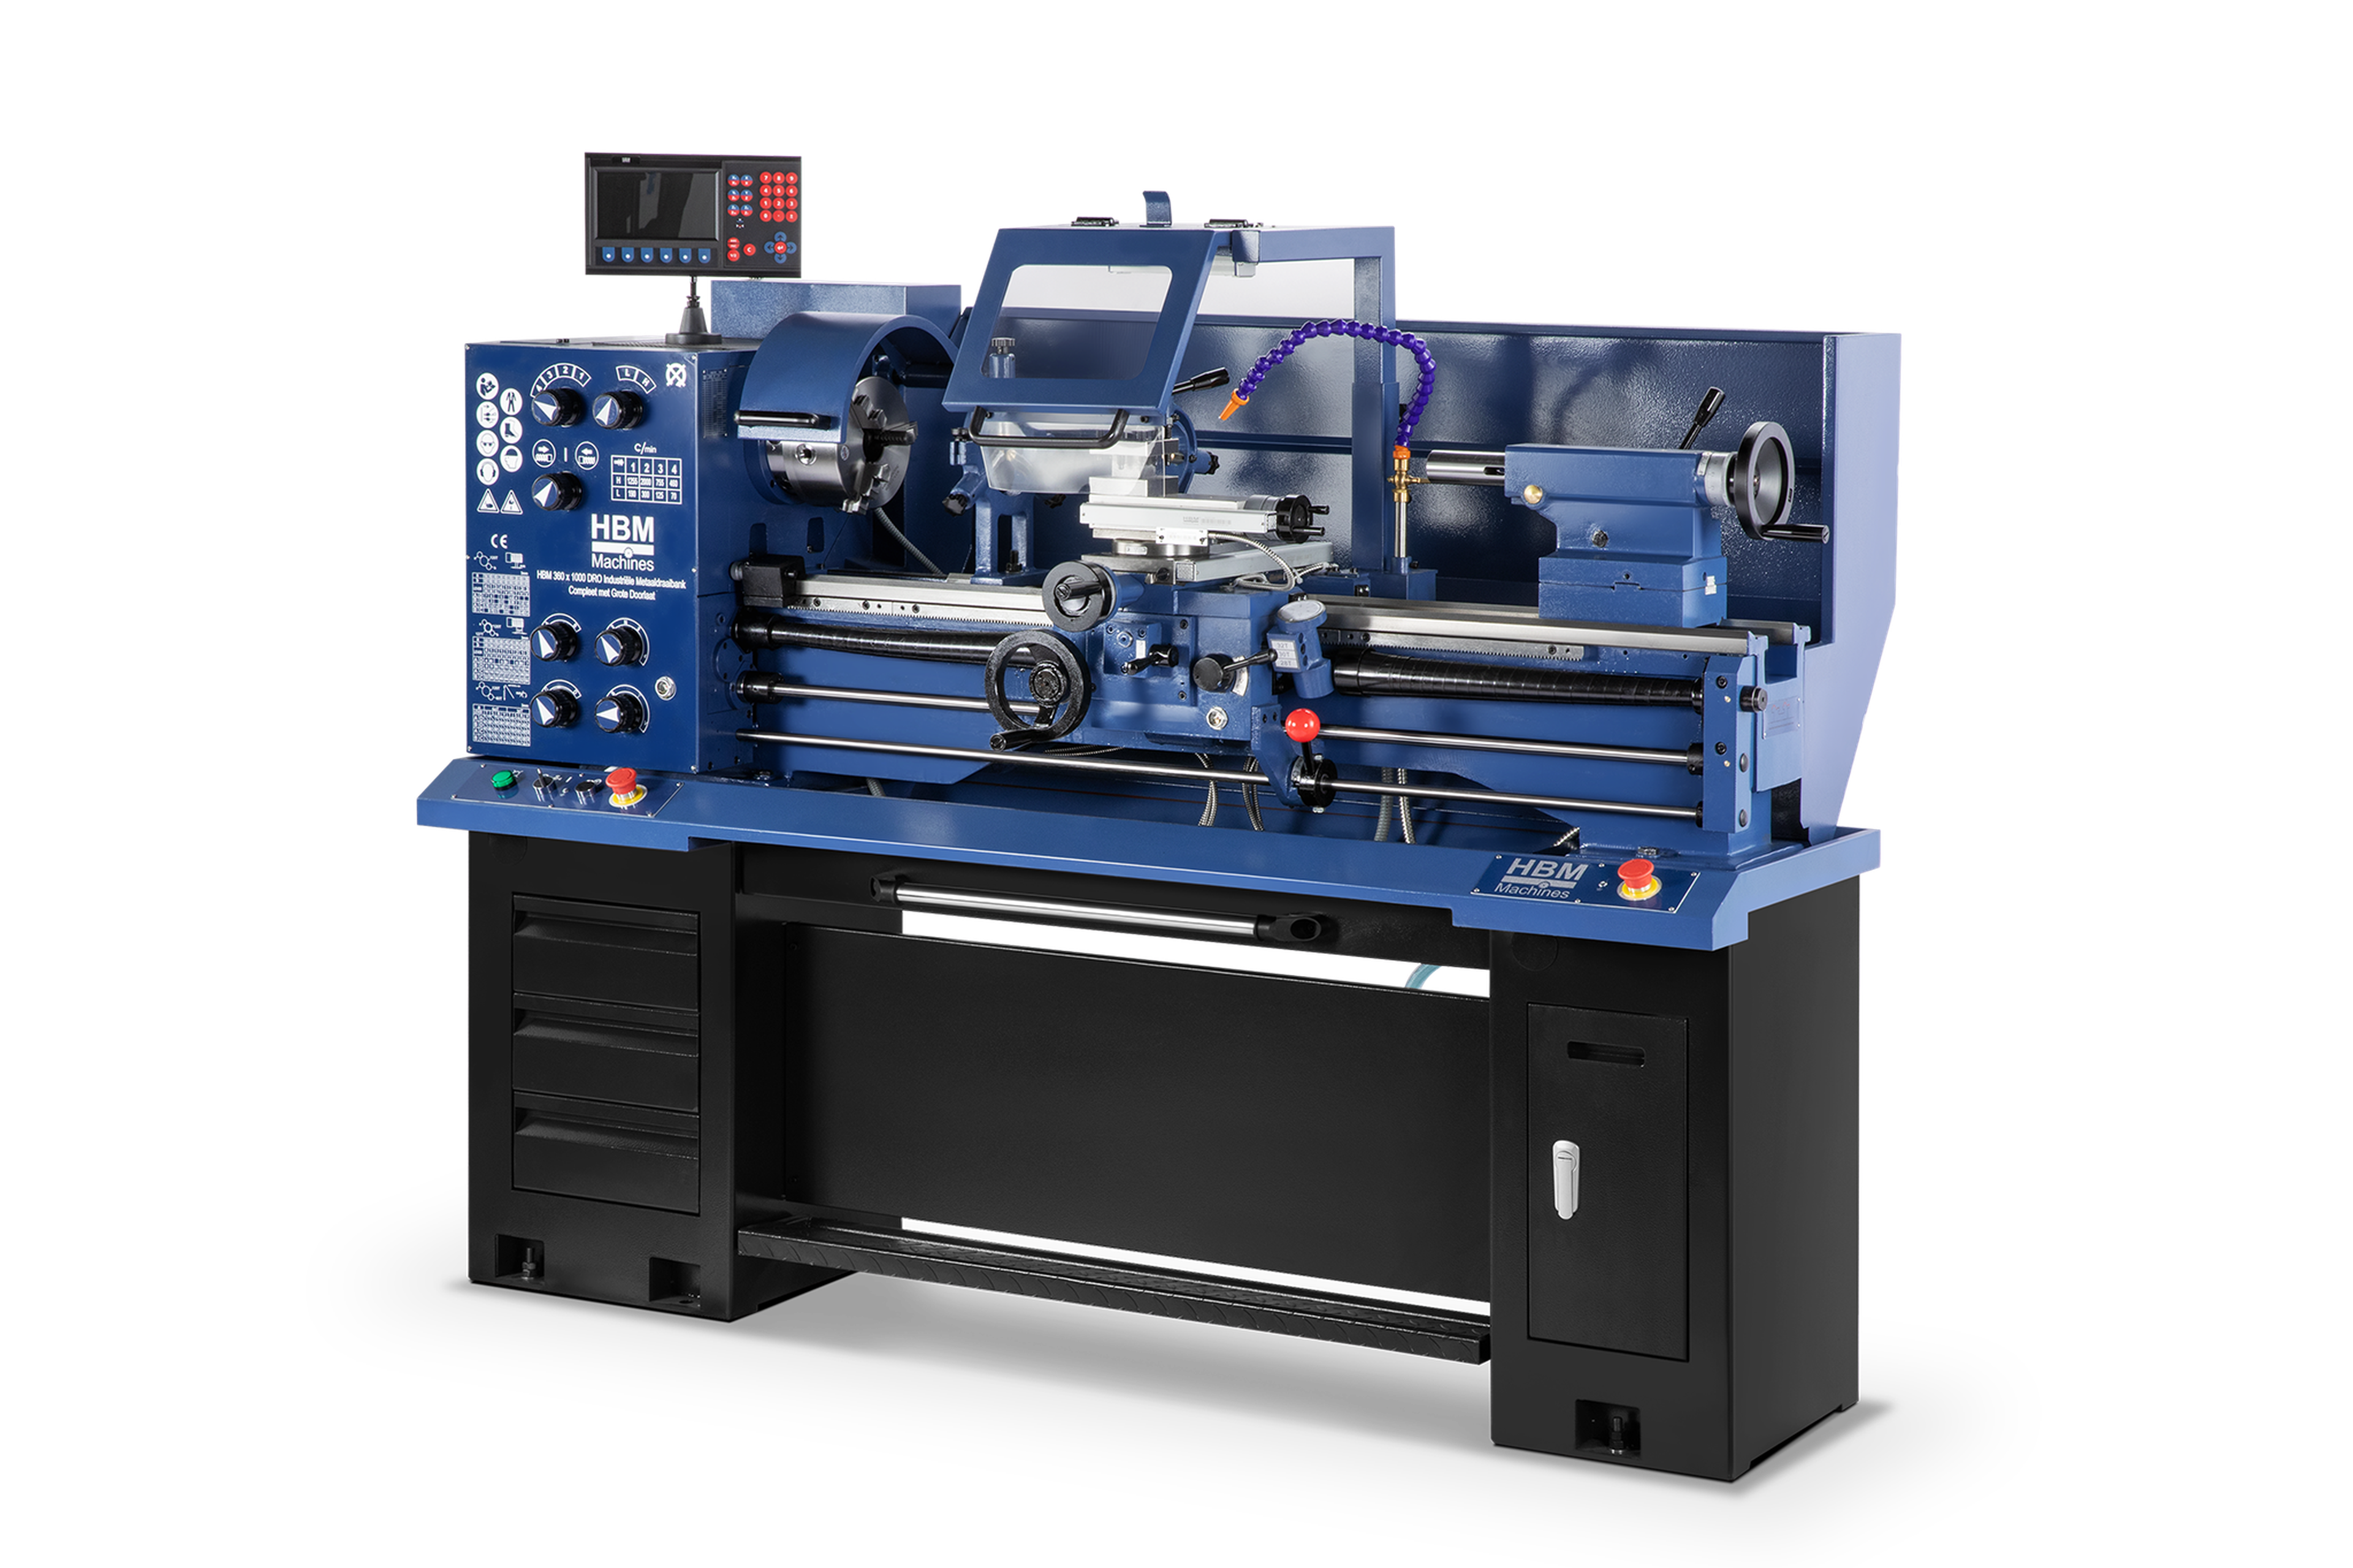
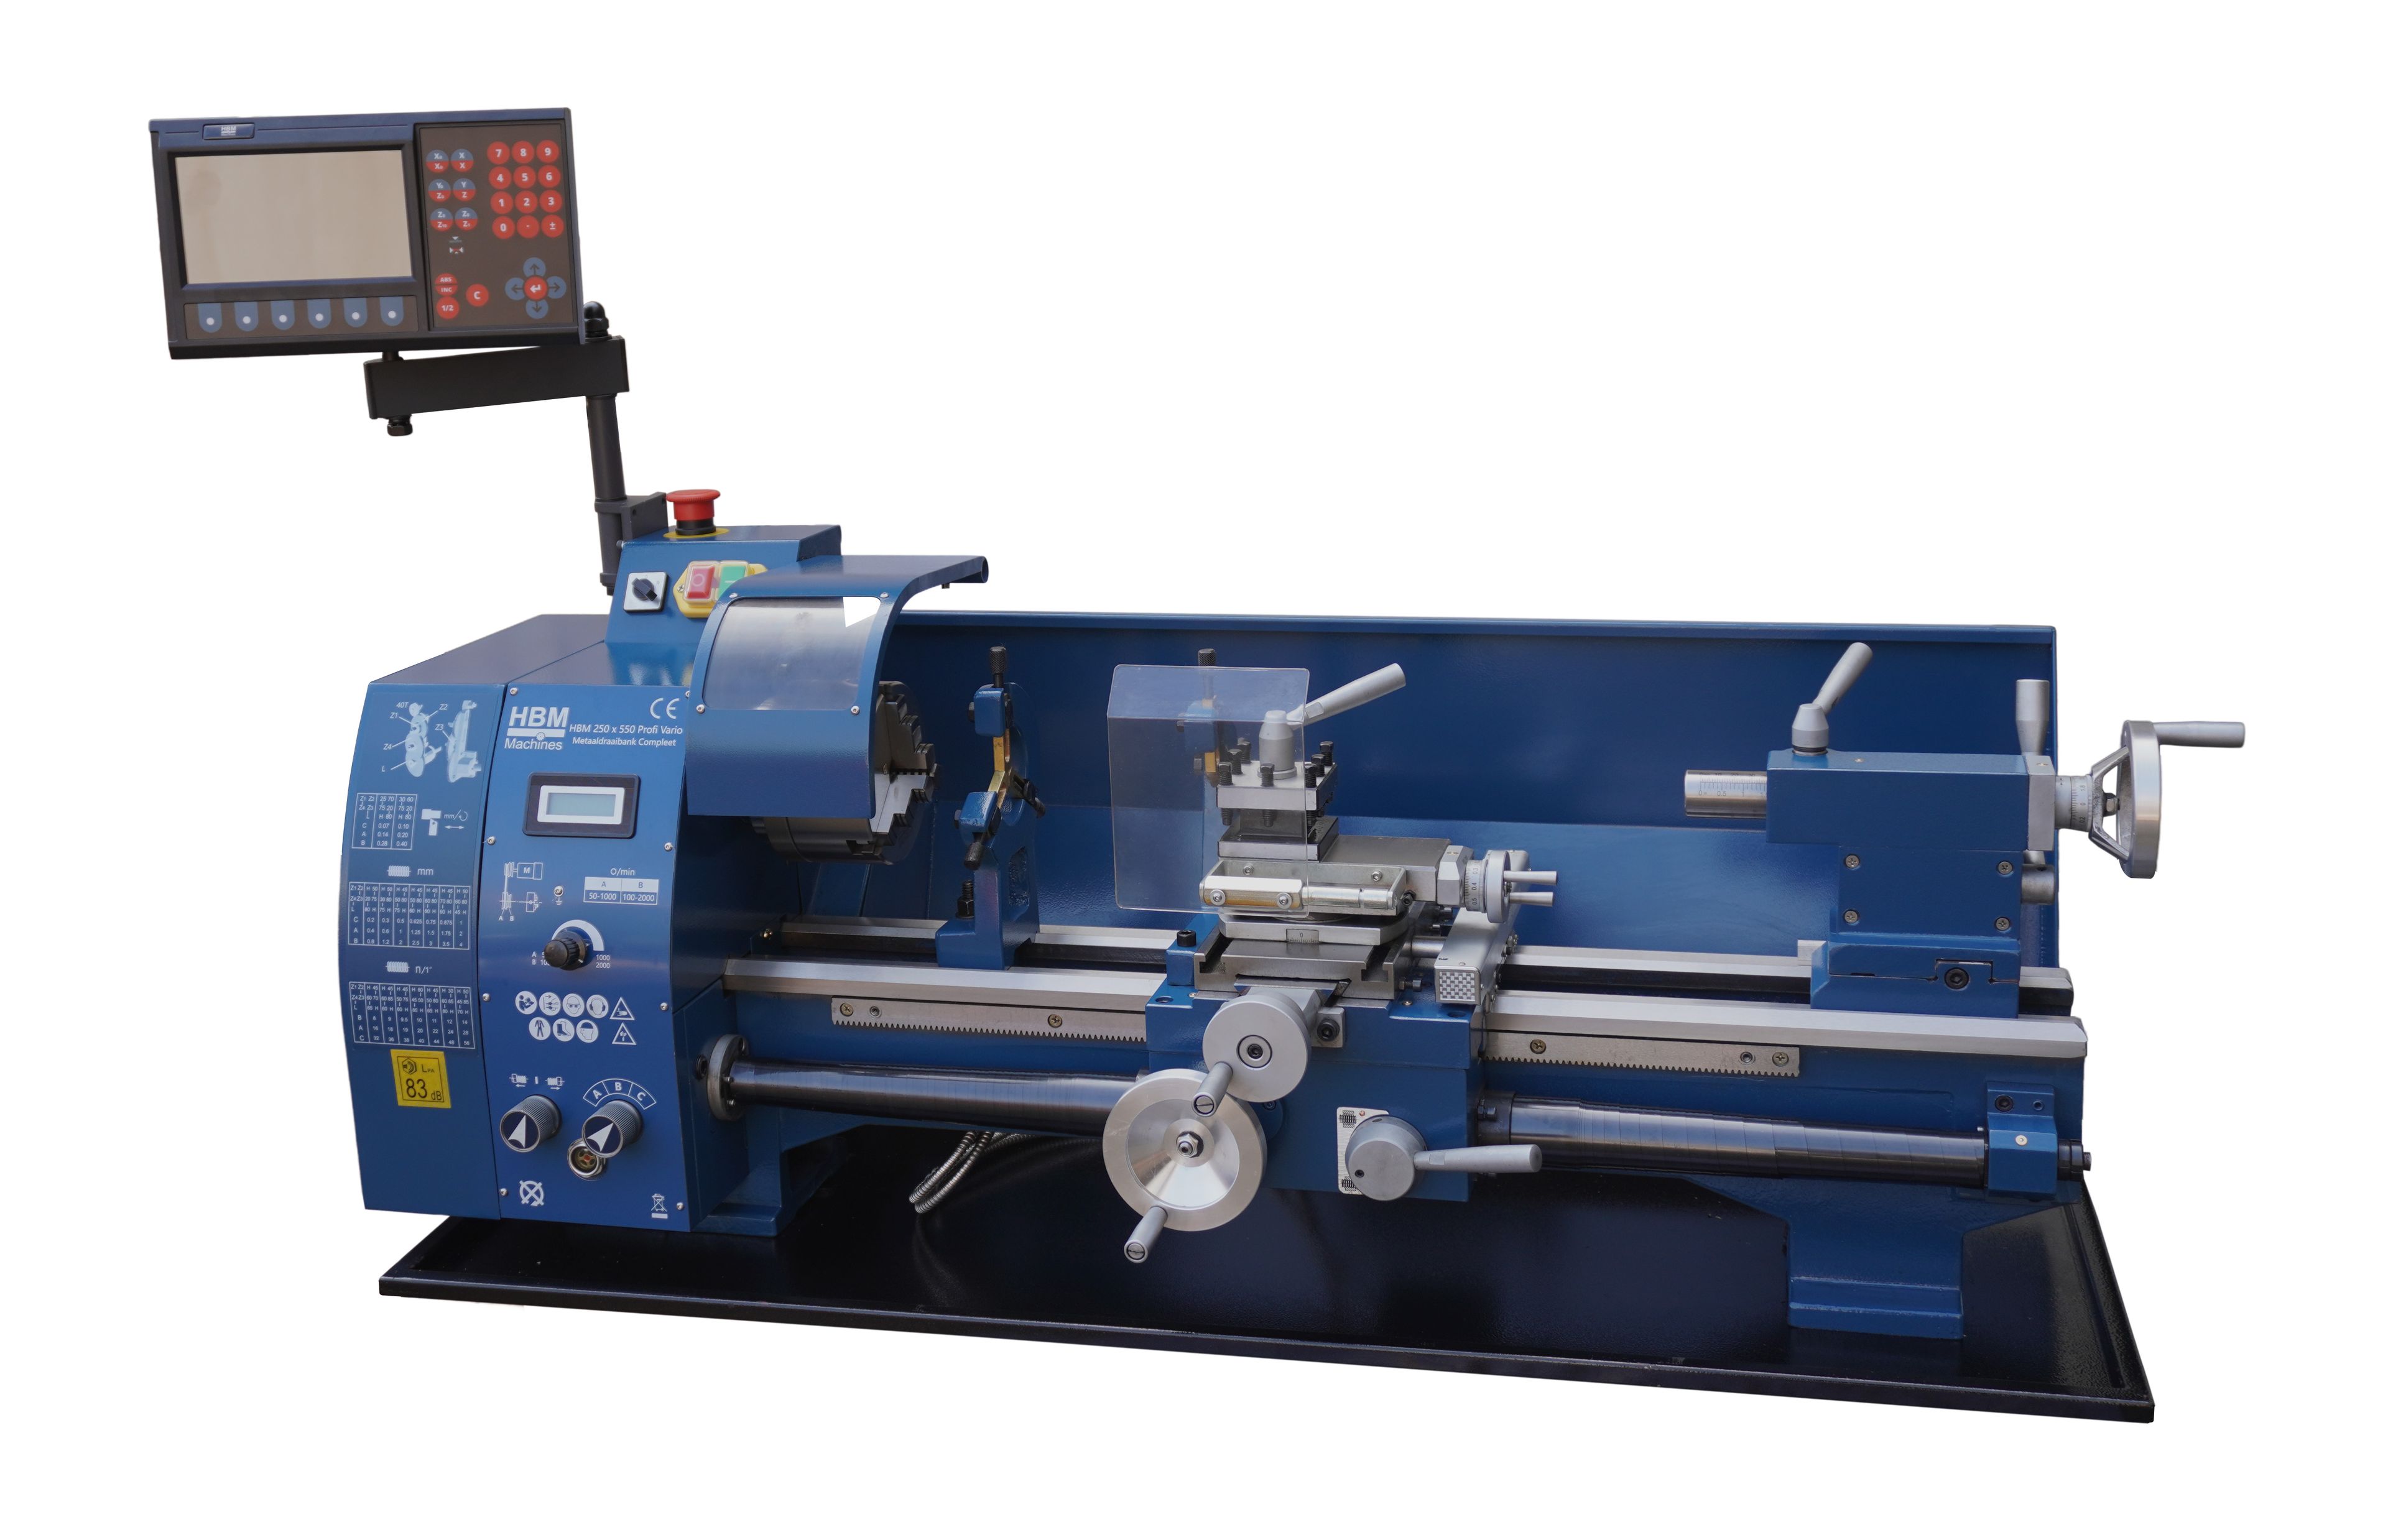
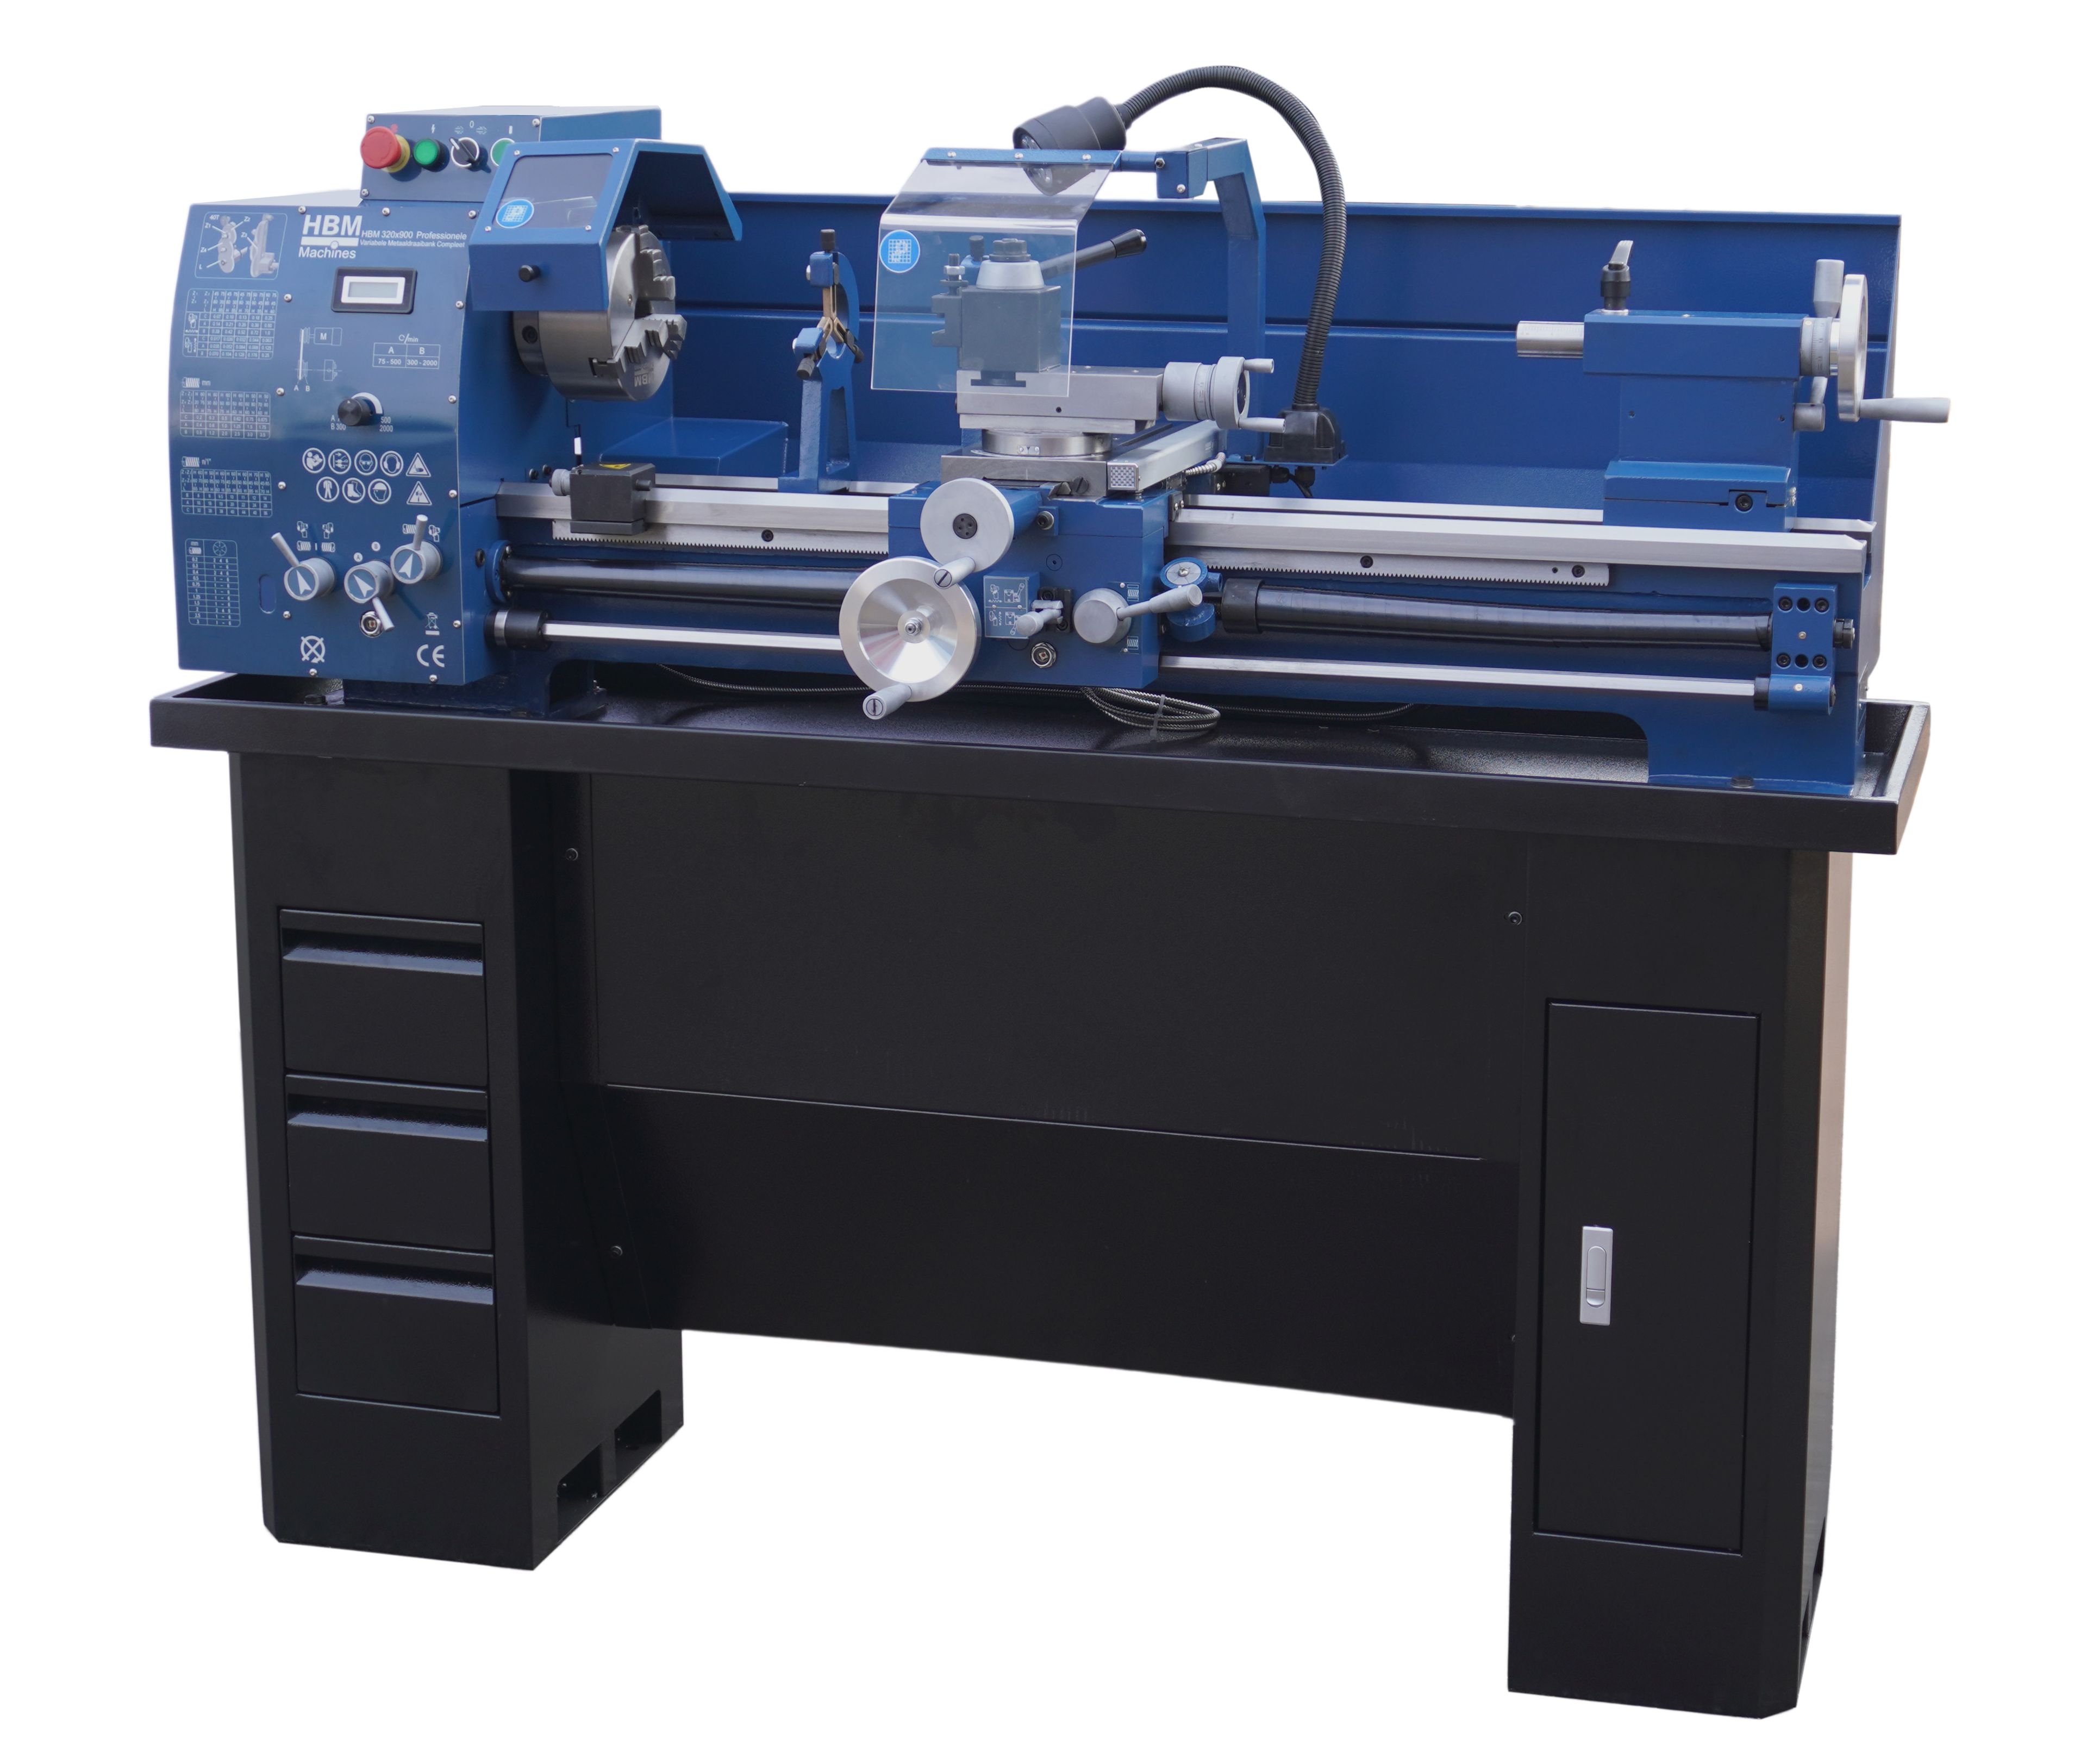
Un tour à métaux est une machine qui permet d’usiner des pièces cylindriques. Il peut s’agir, par exemple, d’arbres, de bagues ou de filetages. On trouve ce type de machine aussi bien dans les ateliers professionnels que chez les amateurs.

Le principe est simple. La pièce tourne tandis qu’un outil de tournage enlève progressivement de la matière. Vous pouvez ainsi réaliser des formes précises et obtenir des dimensions exactes.

Un tour à métaux permet notamment d’usiner :

  • Acier
  • Acier inoxydable
  • Aluminium
  • Laiton
  • Plastique

Sa précision et sa polyvalence en font une machine incontournable dans tout atelier d’usinage.


2. Les composants d’un tour à métaux

Avant de choisir ou d’utiliser un tour à métaux, il est utile d’en connaître les principaux composants. Voici leurs noms et leurs fonctions.
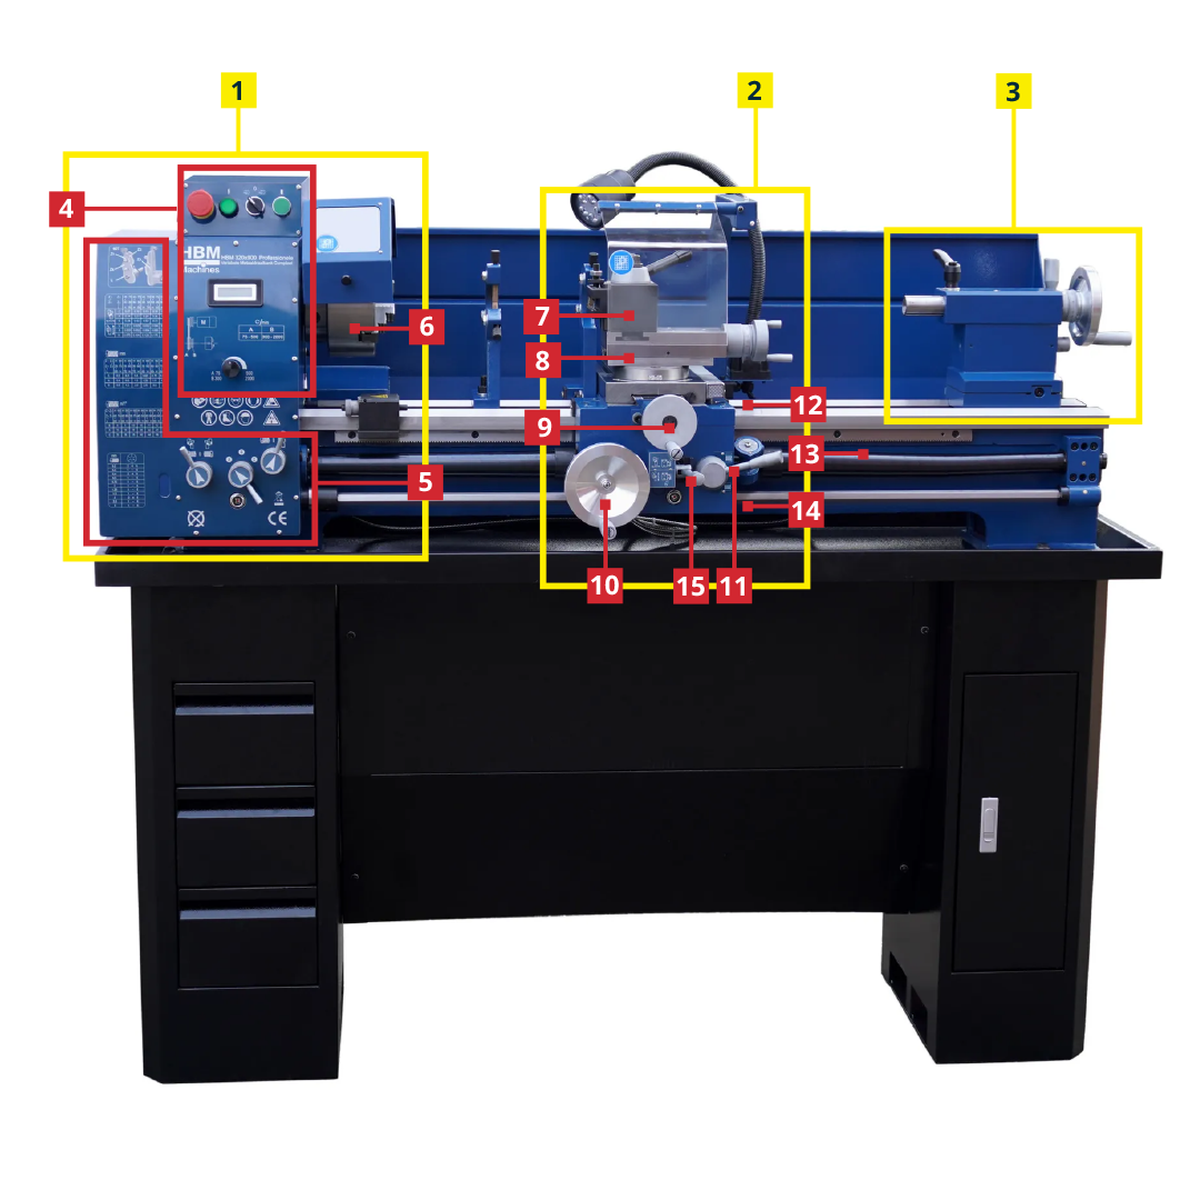
  1. Poupée fixe (headstock) : entraîne la broche et le mandrin.
  2. Traînard : se déplace avec une grande précision le long du banc du tour.
  3. Poupée mobile (tailstock) : soutient la pièce ou permet de maintenir un foret.
  4. Commandes de vitesse et de broche :
  5. Commandes d’avance et de filetage
  6. Mandrin
  7. Chariot supérieur
  8. Chariot transversal
  9. Volant du chariot transversal
  10. Volant du traînard
  11. Levier de filetage
  12. Banc / glissières
  13. Barre de chariotage : entraîne l’avance automatique.
  14. Vis mère
  15. Levier d’avance automatique

3. Quel tour à métaux choisir ?

Les tours à métaux sont principalement caractérisés par deux dimensions : le diamètre de tournage au-dessus du banc et la distance entre pointes.

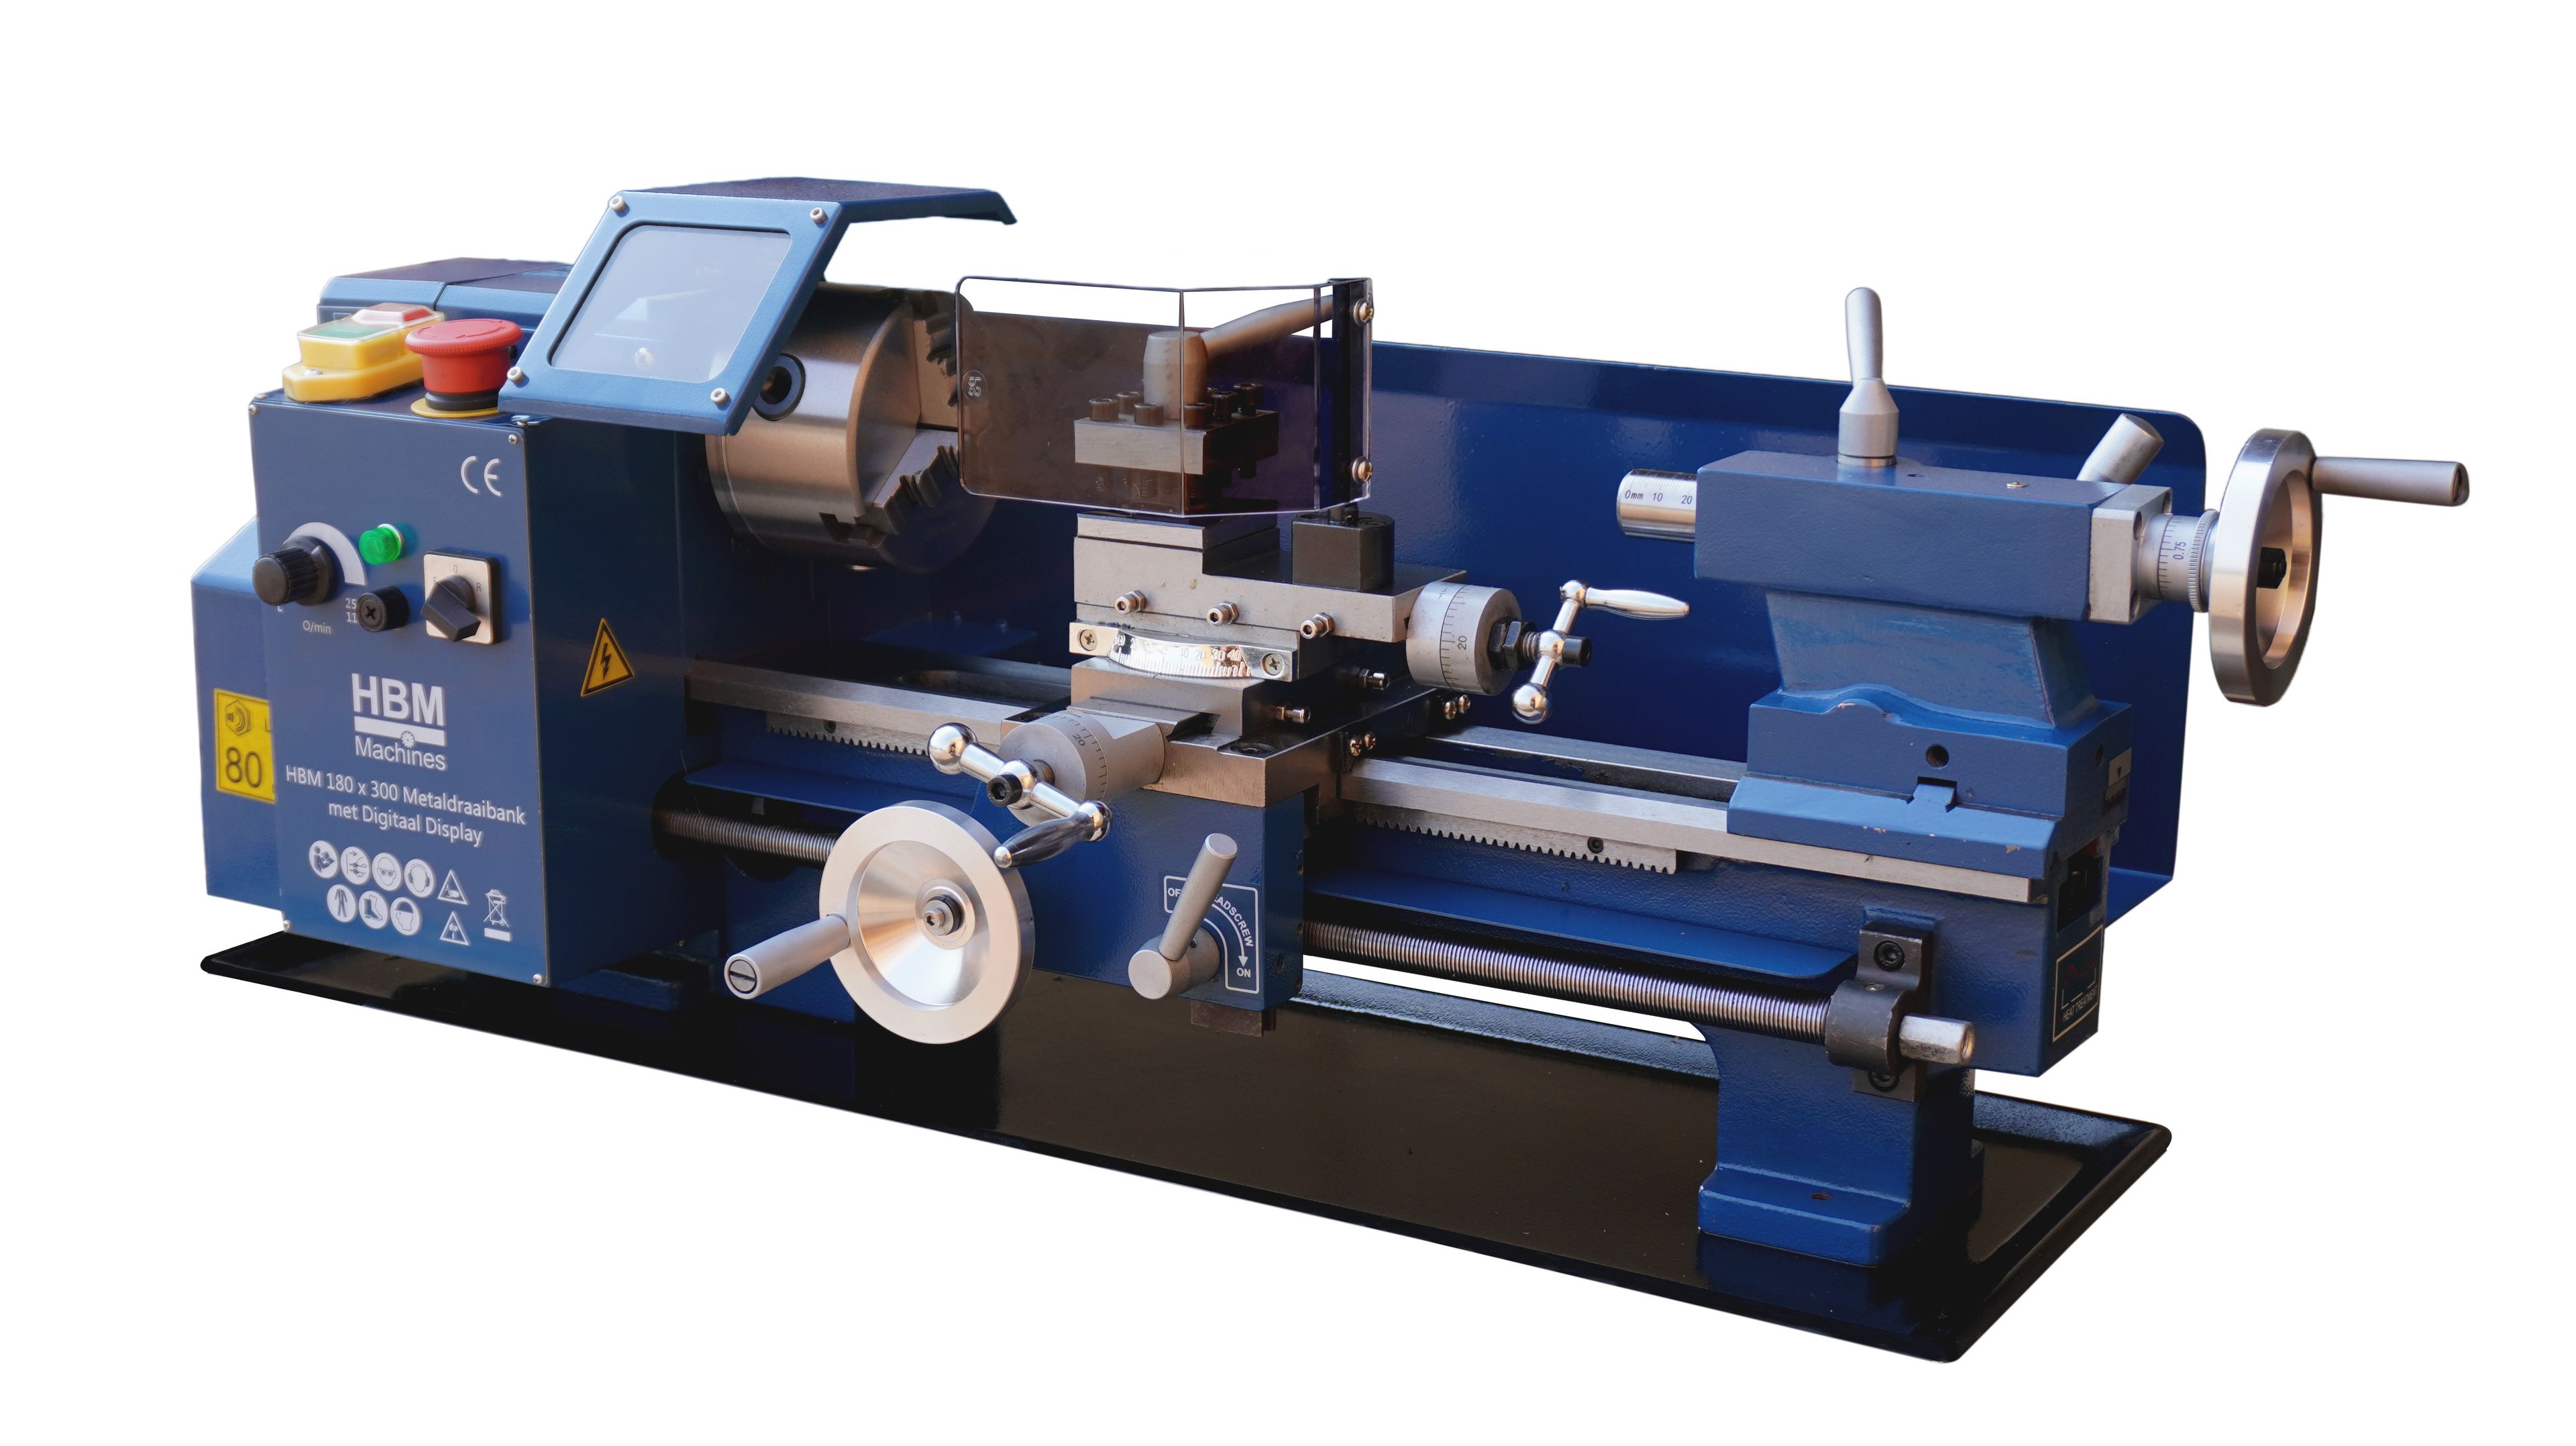
Un HBM 210 × 400 Vario offre par exemple un diamètre de tournage au-dessus du banc de 210 mm et une distance entre pointes de 400 mm.

Le diamètre de tournage au-dessus du banc indique le diamètre maximal d’une pièce pouvant tourner librement au-dessus du banc. La distance entre pointes détermine la longueur maximale d’une pièce pouvant être serrée entre les pointes. Adaptez ces deux dimensions aux travaux que vous comptez réaliser : vous disposerez ainsi d’une bonne base pour choisir le tour à métaux qui vous convient.

Quelle taille choisir selon vos travaux ?

TypeConvient pour CaractéristiquesExemples de pièces
Petit : < 210 mm Loisirs, petites pièces et matériaux : aluminium, laiton, plastique et petites pièces en acier Format compact, adapté aux espaces de travail réduits, puissance moteur plus faible, adapté aux usinages fins et précis et au réglage manuel à l’aide de graduations Boulons, bagues, axes et pièces de modélisme
Moyen : 250-330 mm Utilisation régulière en atelier, pièces de taille moyenne et matériaux : acier, acier inoxydable, aluminium, laiton et plastique Puissance moteur supérieure à celle des petits modèles, construction plus lourde et plus stable, enlèvement de matière plus important à chaque passe et bon compromis entre précision et puissance Arbres, bagues, brides et pièces mécaniques courantes
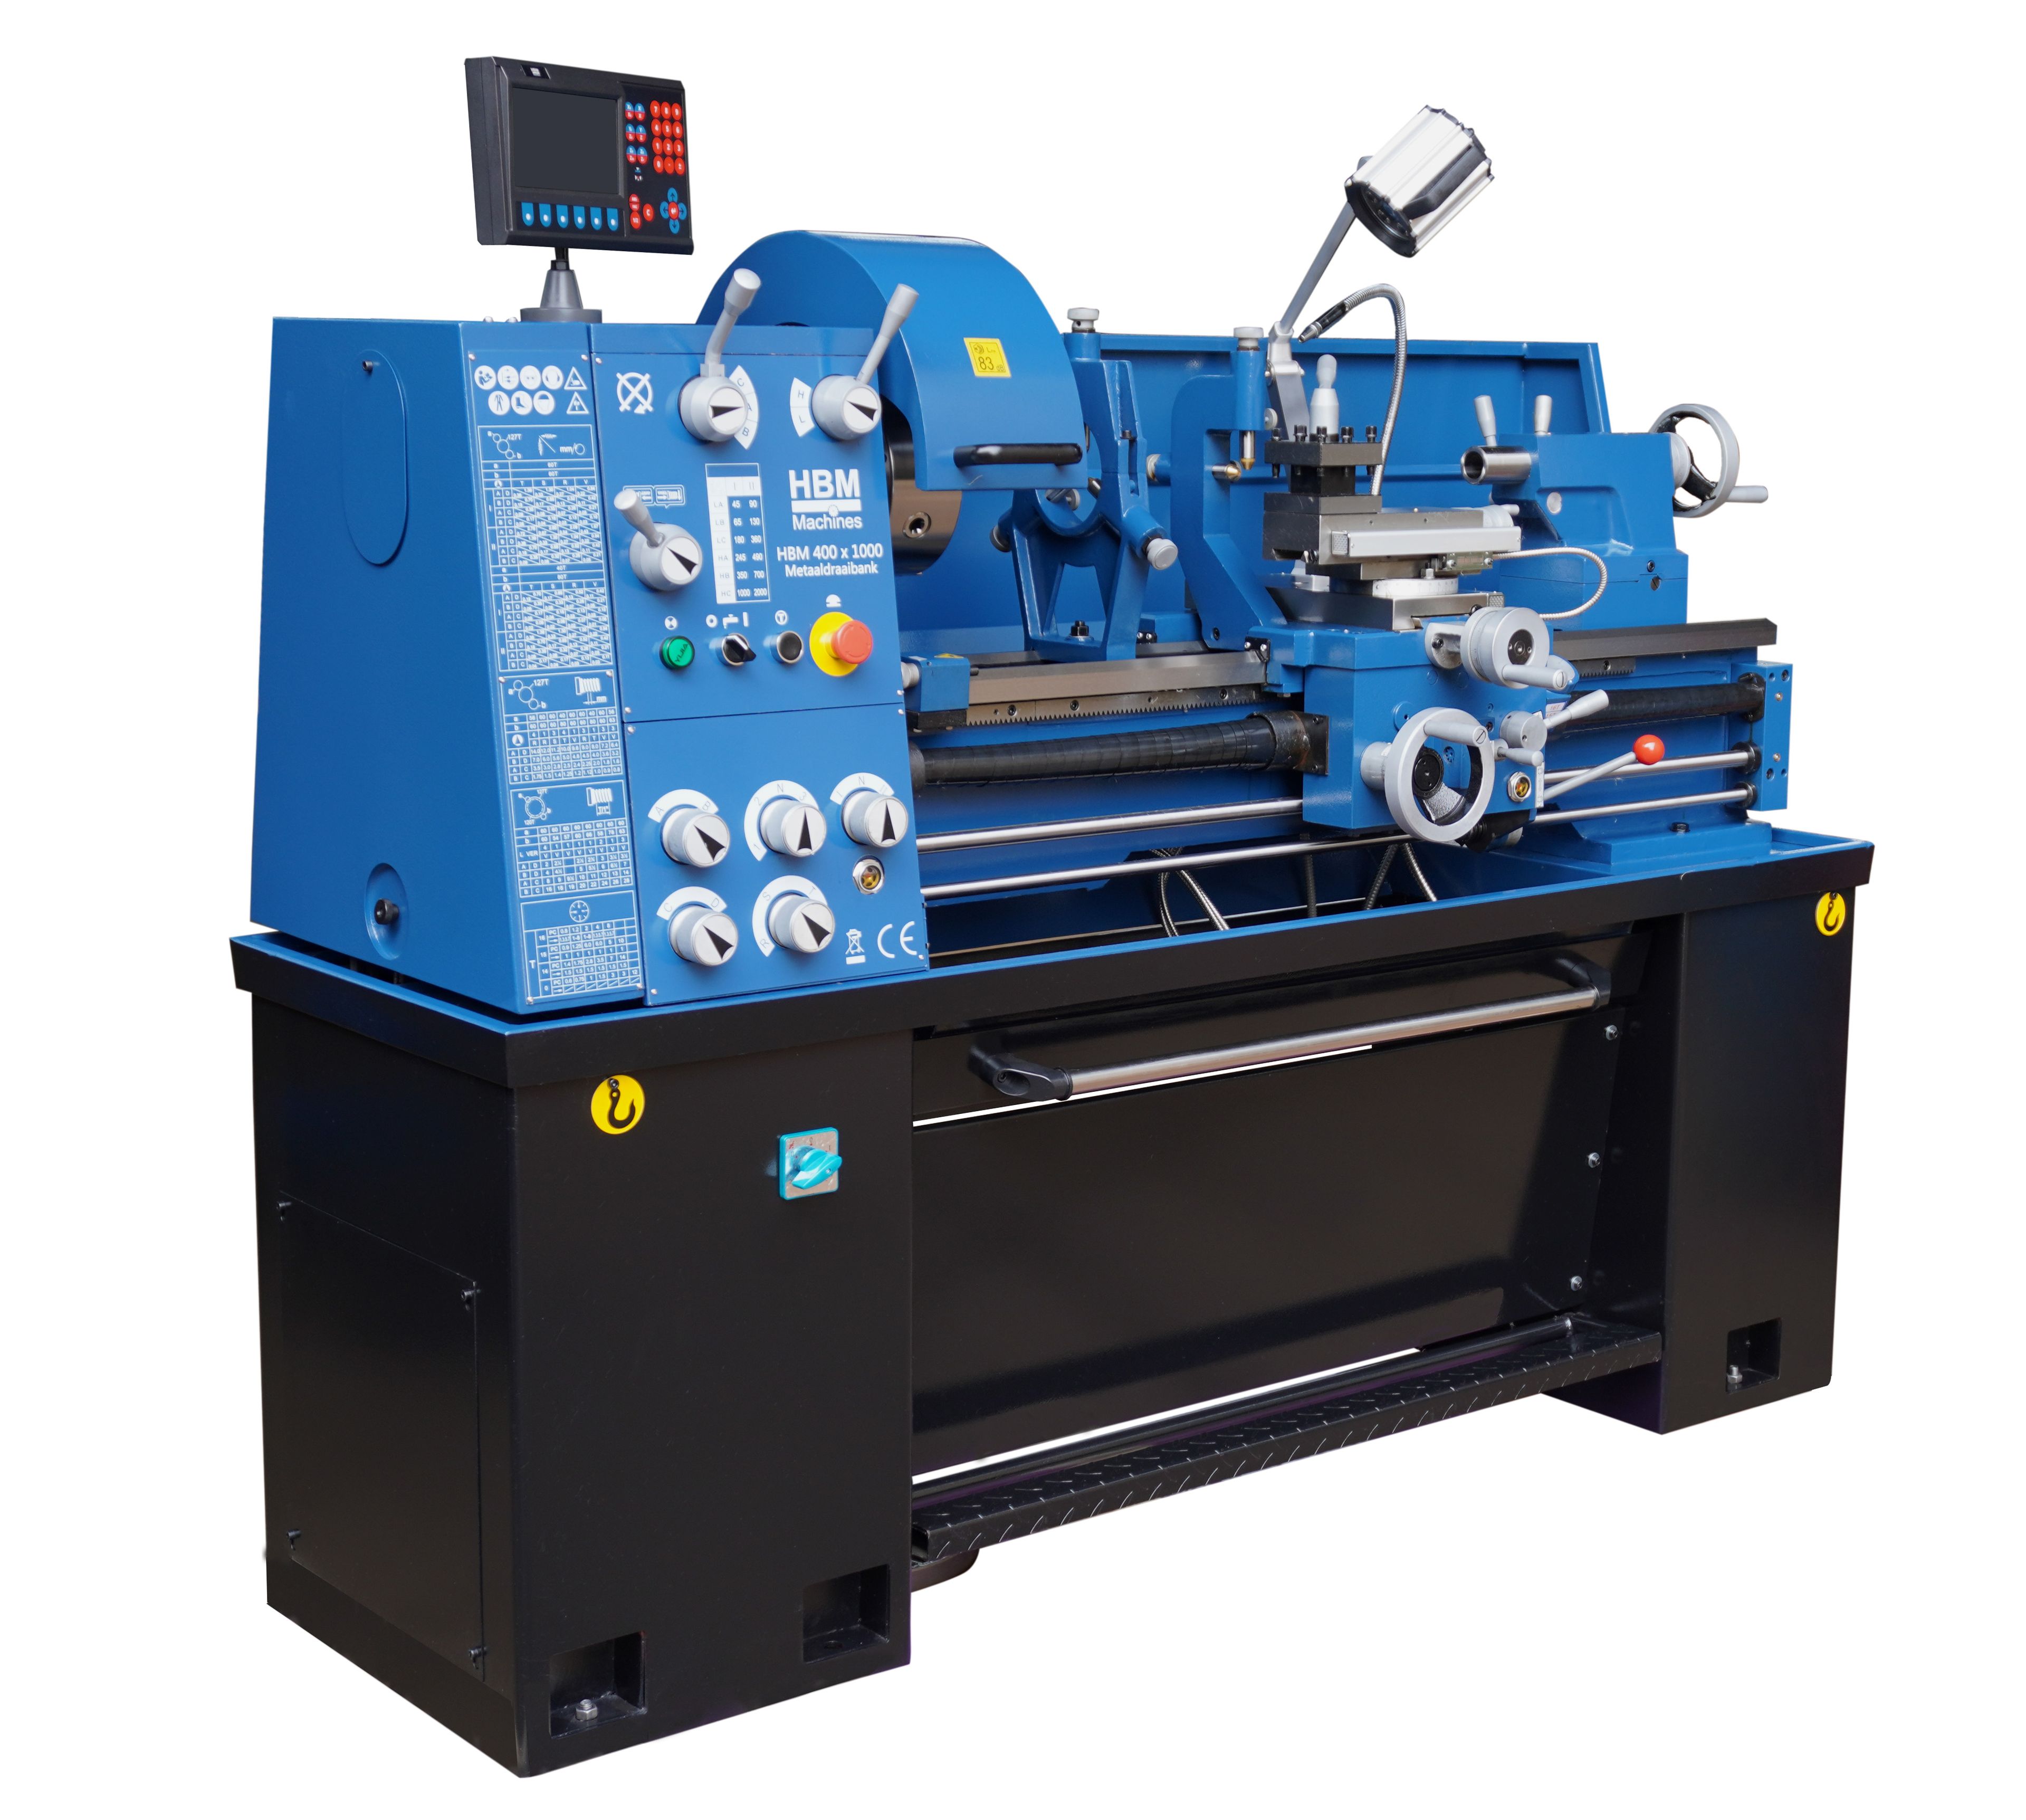
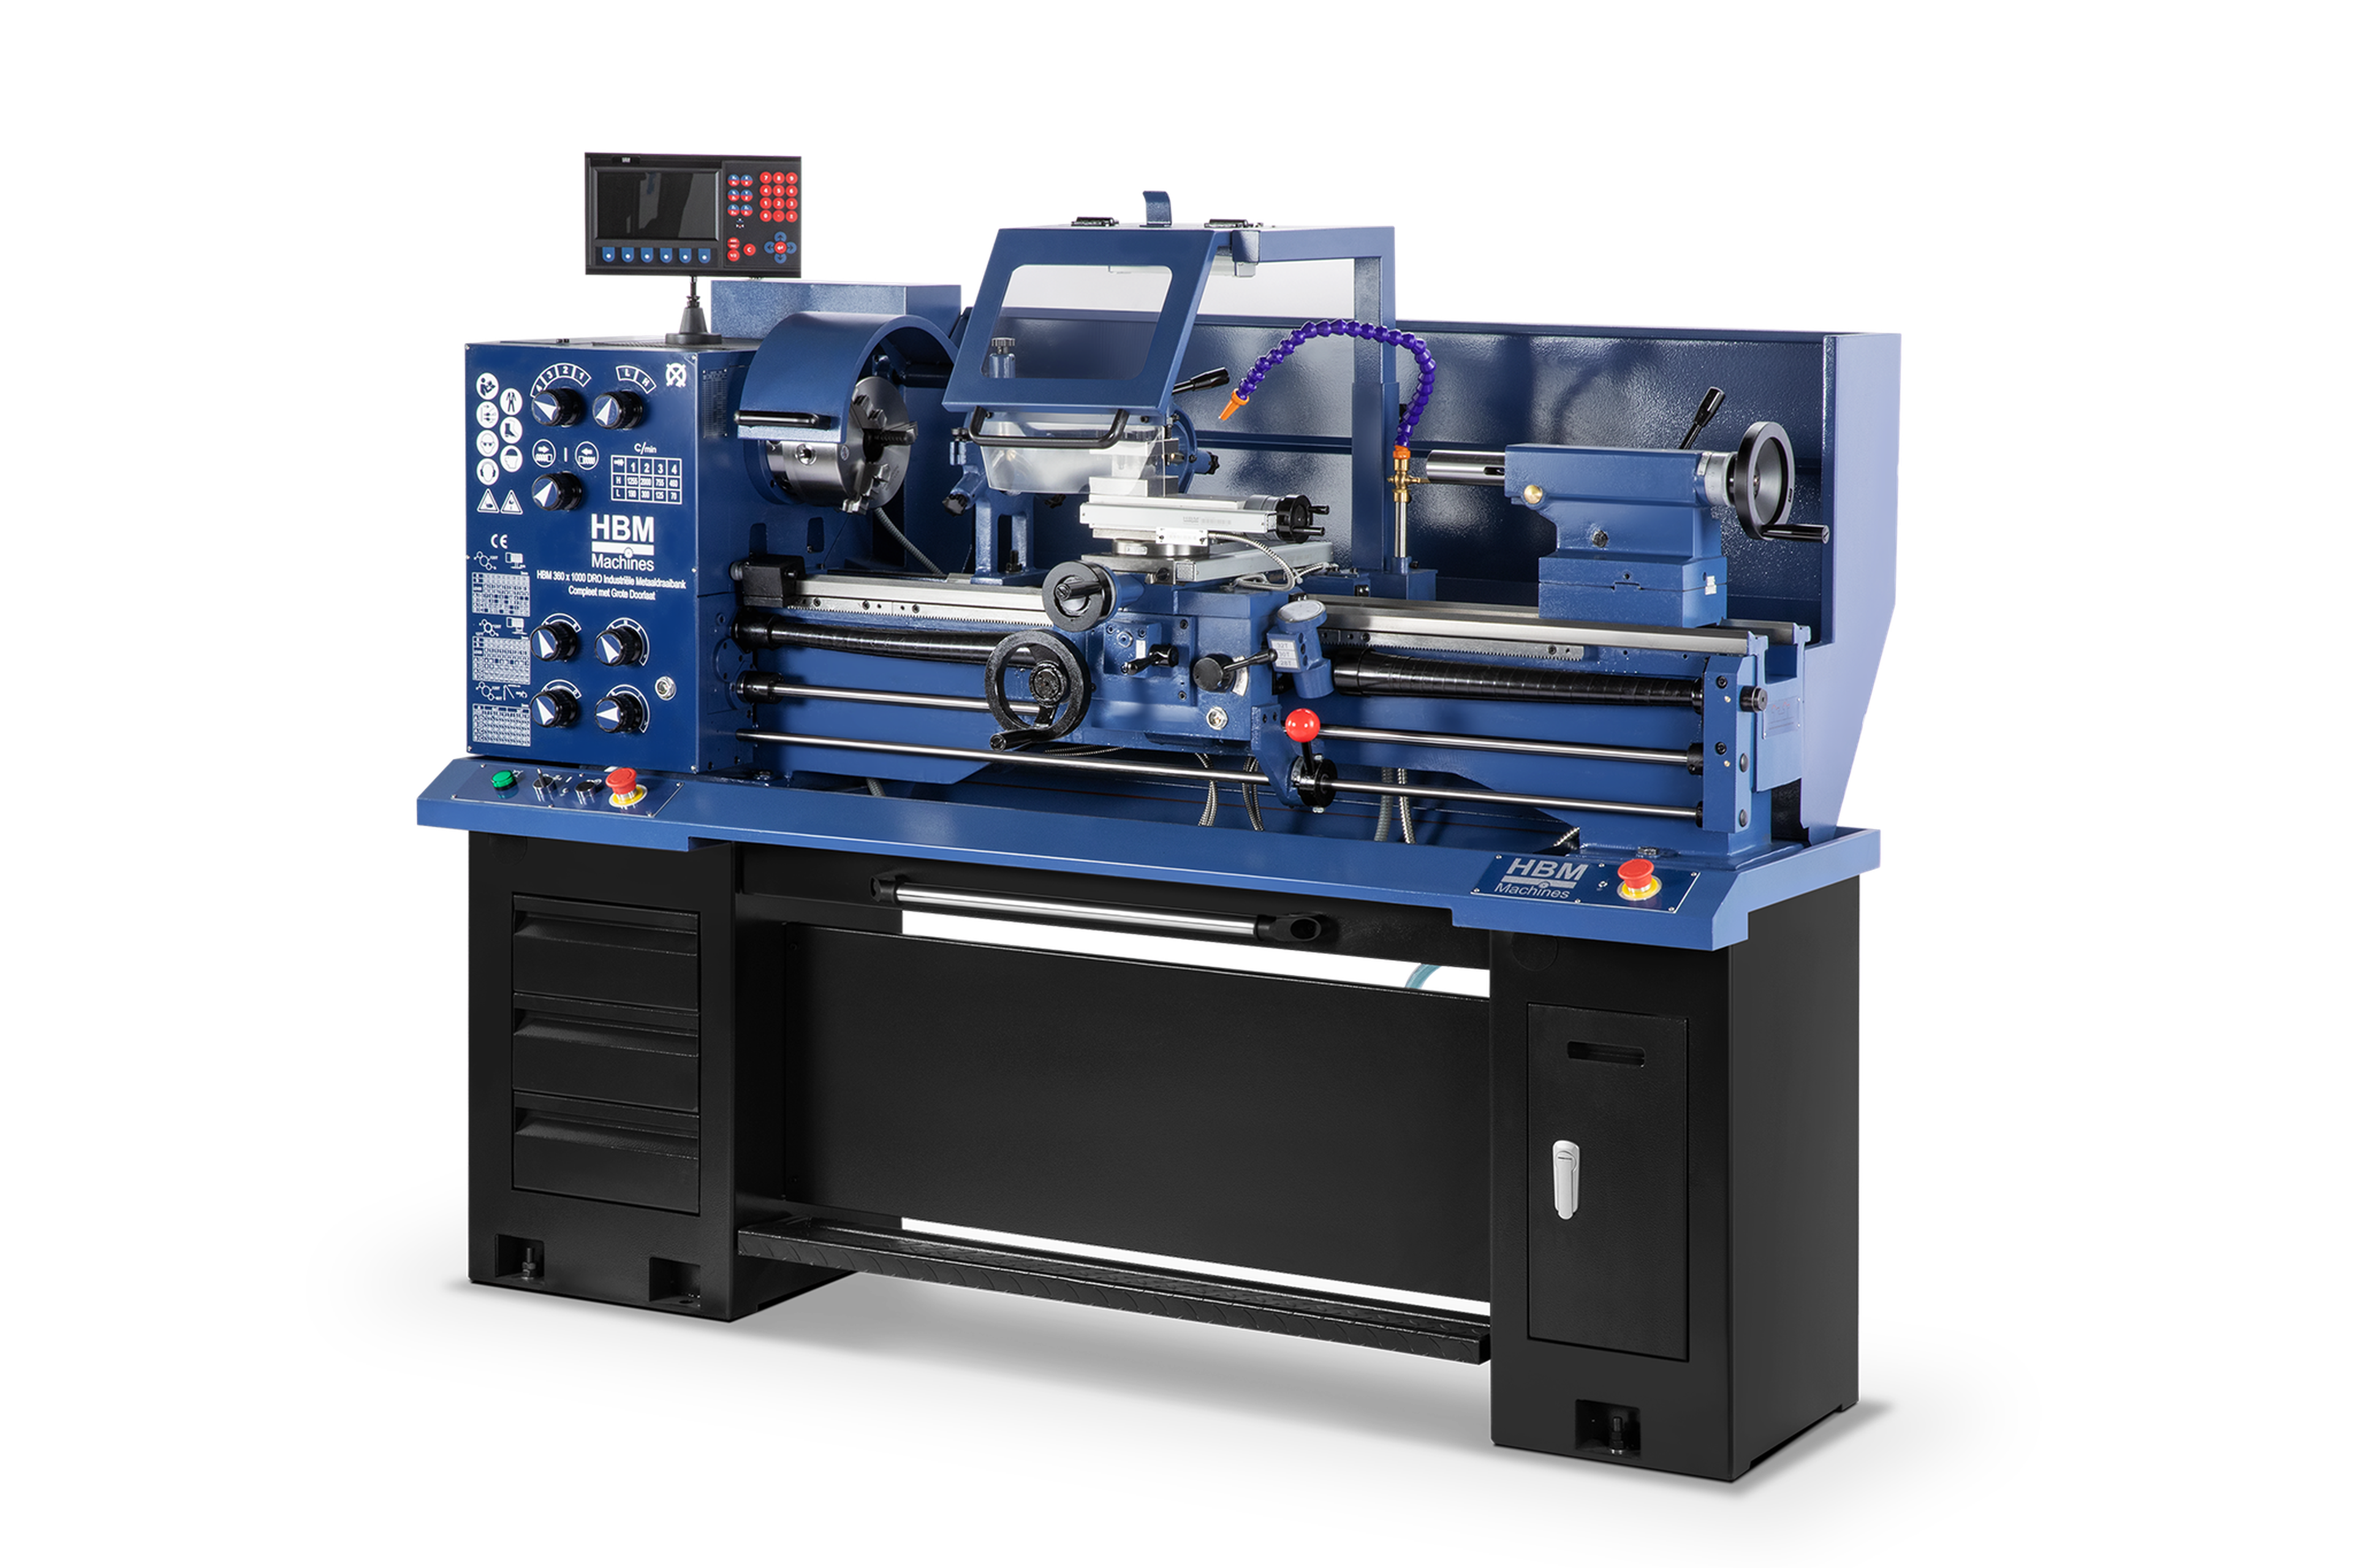
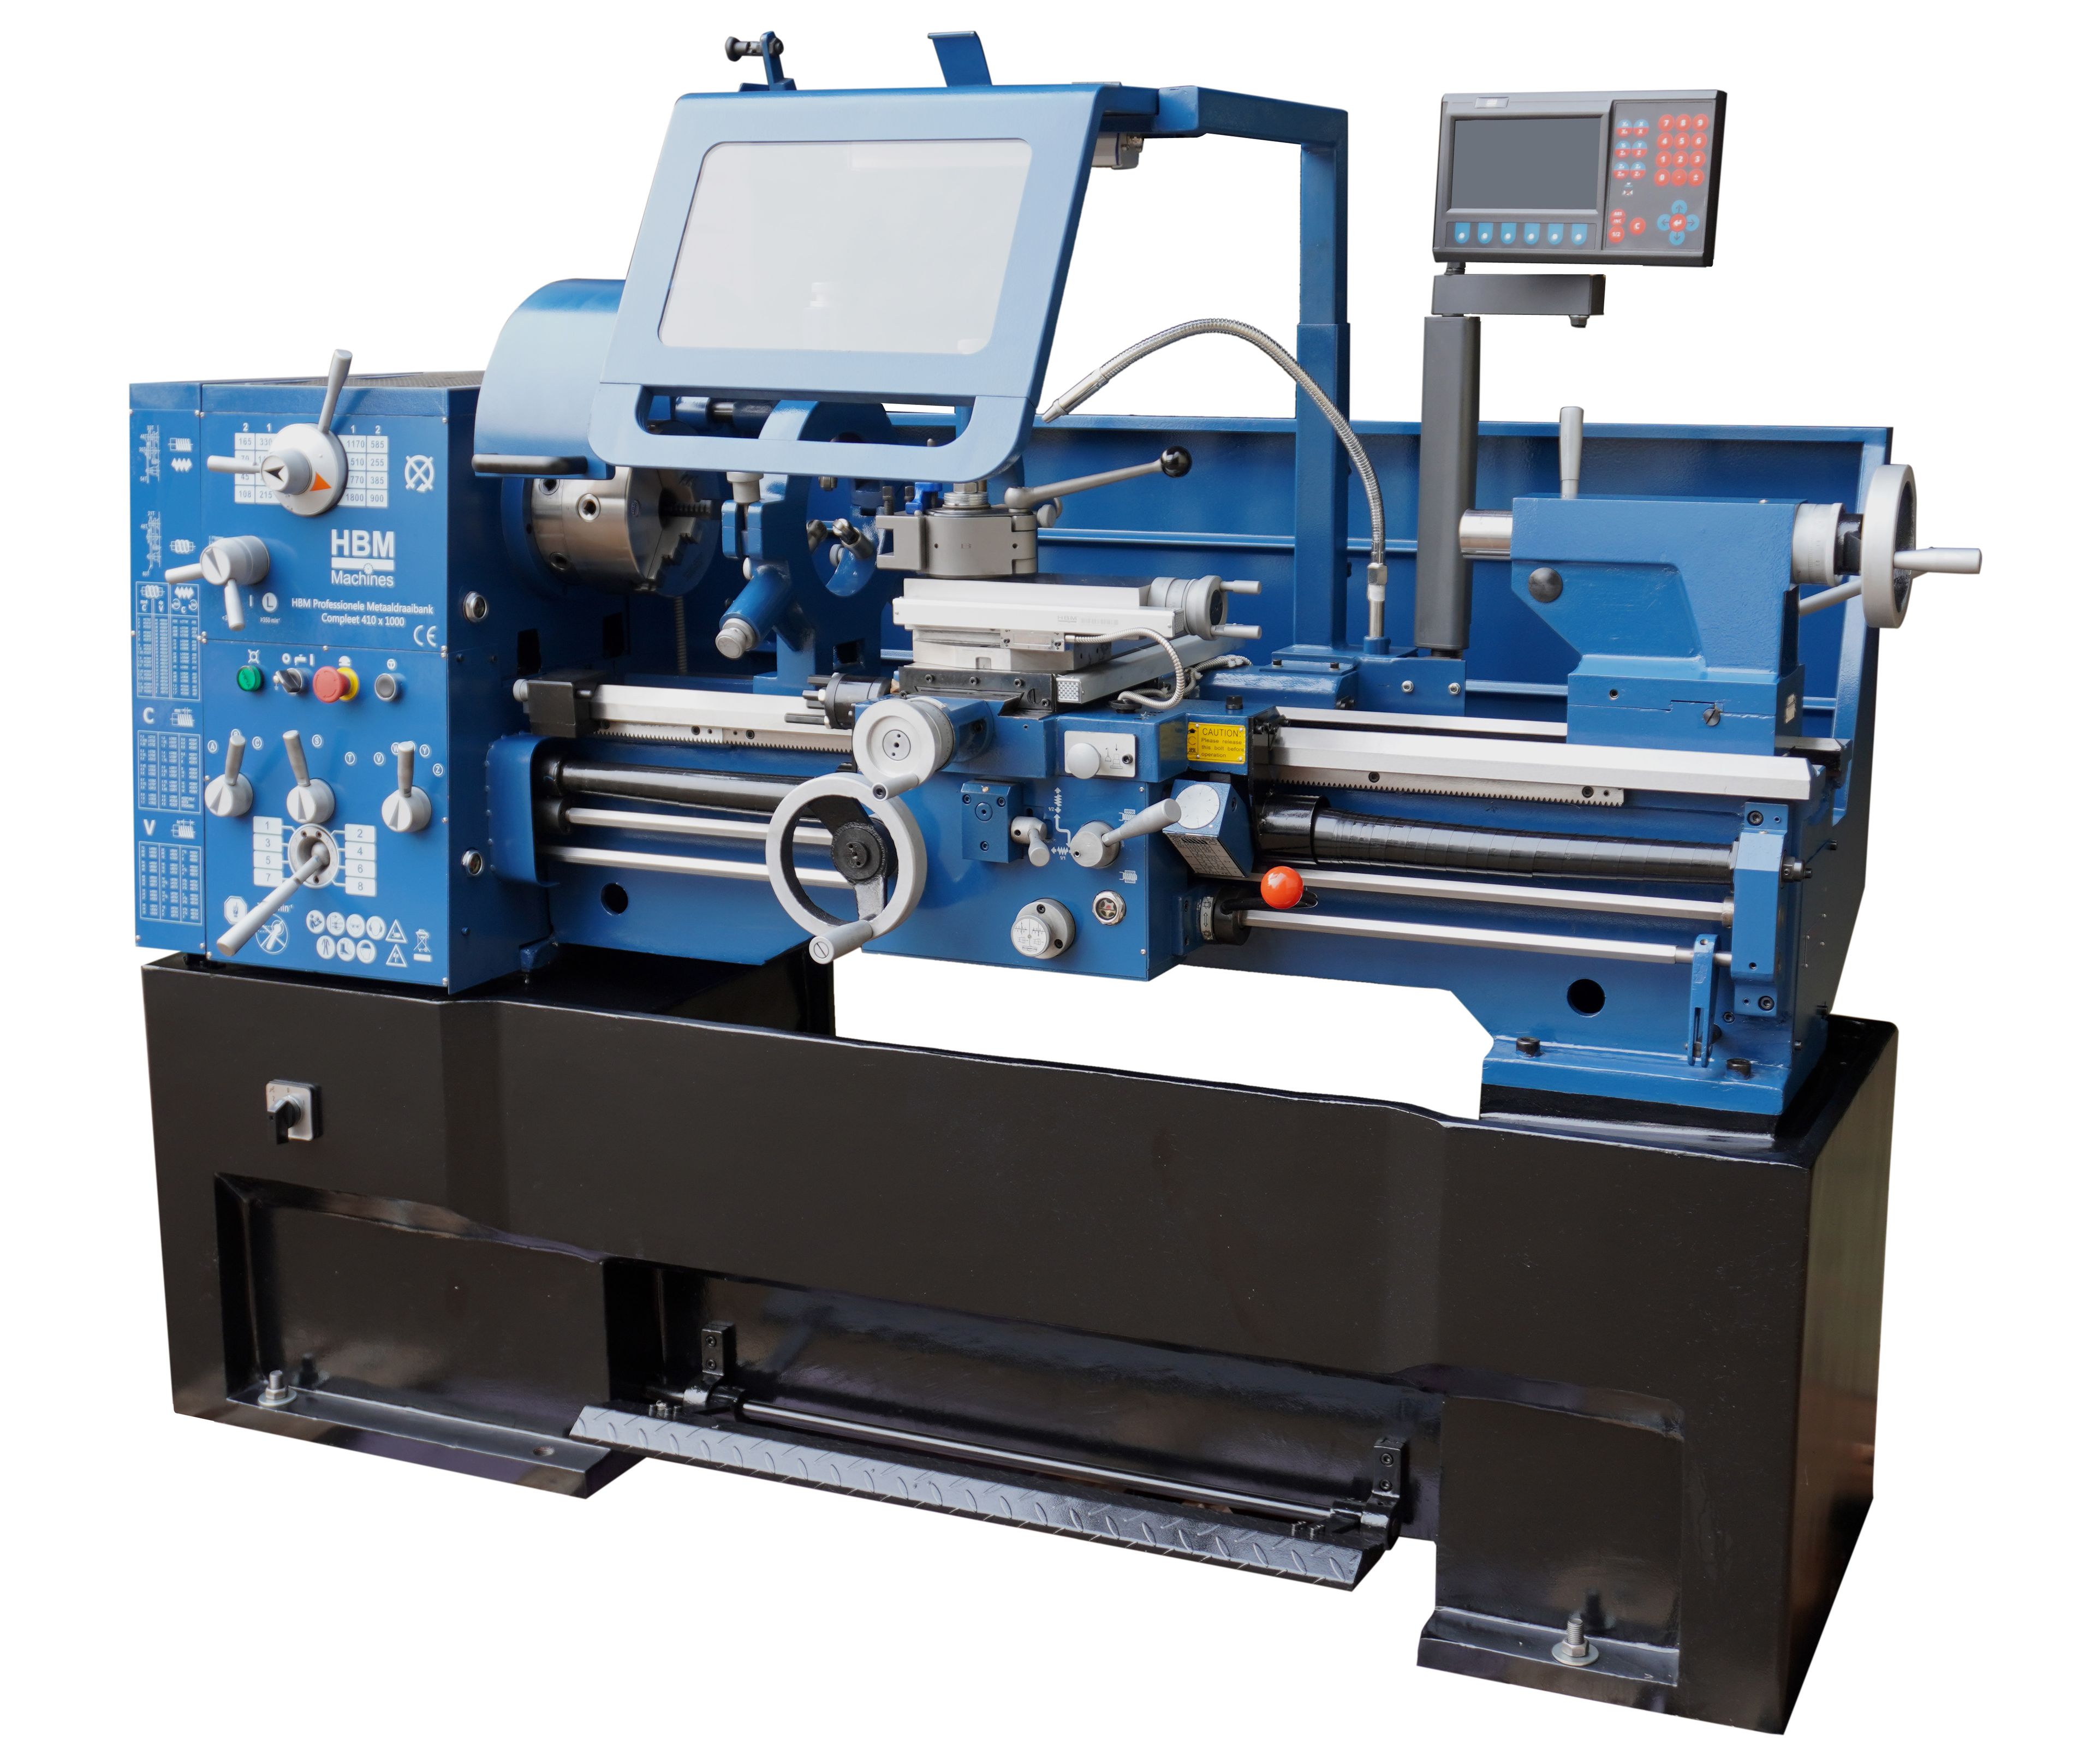
Grand : > 360 mmUtilisation intensive et professionnelle, grandes pièces et matériaux : acier, acier inoxydable, fonte, acier à outils, aluminium, laiton et autres métaux non ferreux Puissance moteur élevée, construction lourde et robuste, grande stabilité avec des profondeurs de passe importantes et adapté aux usinages lourds et prolongés Gros arbres, brides, pièces mécaniques et éléments de construction lourds

Conseil : ne tenez pas uniquement compte des travaux que vous réalisez aujourd’hui, mais aussi des projets que vous envisagez à l’avenir. Un tour à métaux légèrement plus grand vous offrira davantage de possibilités et vous serez moins vite limité par ses capacités.

Voir un tour à métaux en fonctionnement

Vous souhaitez voir comment fonctionne un tour à métaux et connaître les points auxquels il faut faire attention pendant son utilisation ? Dans les vidéos ci-dessous, nous vous présentons différents tours à métaux et vous expliquons leurs principales fonctions et applications.

Remarque : la vidéo est en néerlandais. Cliquez sur la roue dentée en bas à droite. Vous pourrez y activer des sous-titres automatiques dans la langue de votre choix.


4. Caractéristiques importantes

Lors du choix d’un tour à métaux, plusieurs caractéristiques déterminent les travaux que vous pourrez réaliser avec la machine. Voici les principaux points à prendre en compte.

Espace et installation

Commencez par déterminer l’espace dont vous disposez. Il ne suffit pas de tenir compte de l’encombrement de la machine : vous devez également prévoir suffisamment d’espace autour pour travailler confortablement et en toute sécurité.

  • Tenez compte des dimensions du tour et de l’espace de travail supplémentaire nécessaire autour de celui-ci.
  • Veillez à pouvoir utiliser votre tour à métaux confortablement et en toute sécurité.
  • Prévoyez également de l’espace supplémentaire pour l’entretien et le nettoyage.
  • Vérifiez que le sol peut supporter le poids de la machine.

Conseil : vous trouverez toujours les dimensions exactes et le poids sur la page du produit. Mesurez votre atelier avant de passer commande. Vous éviterez ainsi les mauvaises surprises au moment de la livraison.

Distance entre pointes

La distance entre pointes détermine la longueur maximale de la pièce que vous pouvez usiner.

  • Pour les pièces longues telles que les arbres, les tubes et les barres → choisissez une distance entre pointes plus importante
  • Pour les petites pièces telles que les boulons et les bagues → une distance plus courte suffit

Alésage de broche

L’alésage de broche correspond à l’ouverture traversant la broche principale, dans laquelle vous pouvez faire passer le matériau.

  • Idéal pour l’usinage de longues barres ou de longs arbres
  • Plus l’alésage est important, plus vous avez de possibilités pour usiner des pièces longues

Important : vous travaillez souvent avec des barres traversant la broche ? Choisissez alors un tour doté d’un alésage de broche suffisamment grand.

Diamètre de tournage maximal au-dessus du banc

Cette valeur indique le diamètre maximal de la pièce que vous pouvez usiner.

  • Petit diamètre → adapté aux travaux fins et précis
  • Grand diamètre → nécessaire pour les pièces plus grandes et les travaux plus exigeants

À noter : un diamètre de tournage plus important offre davantage de possibilités et permet de travailler en toute sécurité sur des pièces plus grandes.

Capacité de serrage du mandrin

Elle détermine la taille maximale d’une pièce pouvant être serrée directement dans le mandrin.

  • Cette capacité dépend de la taille du mandrin et de ses mors.
  • Les pièces de plus grandes dimensions nécessitent un mandrin plus grand ou d’autres dispositifs de serrage.

Pourquoi est-ce important ? Un serrage stable et adapté est essentiel pour travailler avec précision et en toute sécurité.

En résumé

Pour faire votre choix, tenez principalement compte des éléments suivants :

  • Longueur des pièces : distance entre pointes et espace disponible.
  • Passage du matériau : alésage de broche.
  • Diamètre des pièces : diamètre de tournage.
  • Possibilités de serrage : mandrin.

En adaptant ces différents critères à votre utilisation, vous éviterez de vous retrouver plus tard limité par les capacités de votre tour.


5. Puissance, vitesse et réglages

La puissance, la vitesse et les réglages déterminent le confort et l’efficacité d’utilisation de la machine. Passons en revue les principaux points.

Puissance du moteur

La puissance du moteur détermine la force que le tour peut fournir.

  • Les matériaux plus durs, comme l’acier inoxydable et la fonte, nécessitent davantage de puissance.
  • Les matériaux plus tendres, comme l’aluminium et le laiton, en nécessitent moins.
  • Une puissance supérieure permet également des profondeurs de passe plus importantes et des performances plus stables.

Conseil : mieux vaut choisir une puissance légèrement supérieure à celle strictement nécessaire. Vous pourrez ainsi réaliser par la suite des travaux plus exigeants sans surcharger la machine.

Calculer la vitesse de rotation étape par étape

La vitesse de rotation adaptée dépend du matériau, de l’outil de tournage et du diamètre de la pièce. Utilisez la formule suivante :

n = (1000 × vc) / (π × D)

  • n = vitesse de rotation en tr/min
  • vc = vitesse de coupe en m/min
  • π = constante mathématique pi (≈ 3,1416)
  • D = diamètre de la pièce en mm

Quelques règles de base

  • Diamètre plus important → vitesse de rotation plus faible.
  • Matériaux plus durs → vitesse de coupe plus faible.
  • Commencez toujours par une vitesse de rotation légèrement inférieure, puis augmentez-la si nécessaire pour améliorer la formation des copeaux et l’état de surface.

La boîte Norton

Une boîte Norton (boîte de vitesses pour les avances et les filetages) améliore considérablement le confort d’utilisation.

  • Passage rapide d’une avance ou d’un réglage de filetage à l’autre
  • Pas besoin de changer manuellement les pignons
  • Filetage plus efficace et plus précis

Quand choisir cette option ? Si vous utilisez régulièrement différents pas de filetage ou réglages, une boîte Norton vous fera gagner beaucoup de temps et d’efforts.

En résumé

Dans cette catégorie, prêtez surtout attention aux points suivants :

  • Puissance du moteur : adaptée aux matériaux que vous usinez.
  • Réglage de la vitesse de rotation : pour mieux maîtriser l’usinage et obtenir une finition soignée.
  • Boîte Norton : pour plus de confort d’utilisation et d’efficacité.

6. Usiner différents matériaux

Le matériau que vous allez usiner est un critère déterminant dans le choix de la machine.

Matériaux plus durs

L’acier, l’acier inoxydable et la fonte sont plus exigeants pour la machine. Ils nécessitent davantage de puissance, une construction plus lourde et plus rigide, ainsi qu’une machine capable d’absorber les vibrations lors de passes plus importantes.

Matériaux plus tendres

L’aluminium, le laiton et le plastique sont plus faciles à usiner. Ils nécessitent moins de puissance, permettent des vitesses de coupe plus élevées et peuvent souvent être usinés sur un tour plus léger ou plus compact.

Conseil pratique : vous travaillez régulièrement l’acier ou l’acier inoxydable ? Choisissez alors un tour à métaux plus lourd, suffisamment puissant et stable. Vous bénéficierez ainsi de meilleures performances, d’une finition plus soignée et d’une usure moindre de vos outils.


7. Outils et accessoires

En plus du tour à métaux lui-même, vous aurez besoin de plusieurs accessoires pour travailler correctement et avec précision. Nous les répartissons en accessoires de base et accessoires complémentaires. Attention : vérifiez s’ils sont déjà fournis avec votre tour à métaux. Dans le cas contraire, vous devrez les acheter séparément.

Accessoires de base

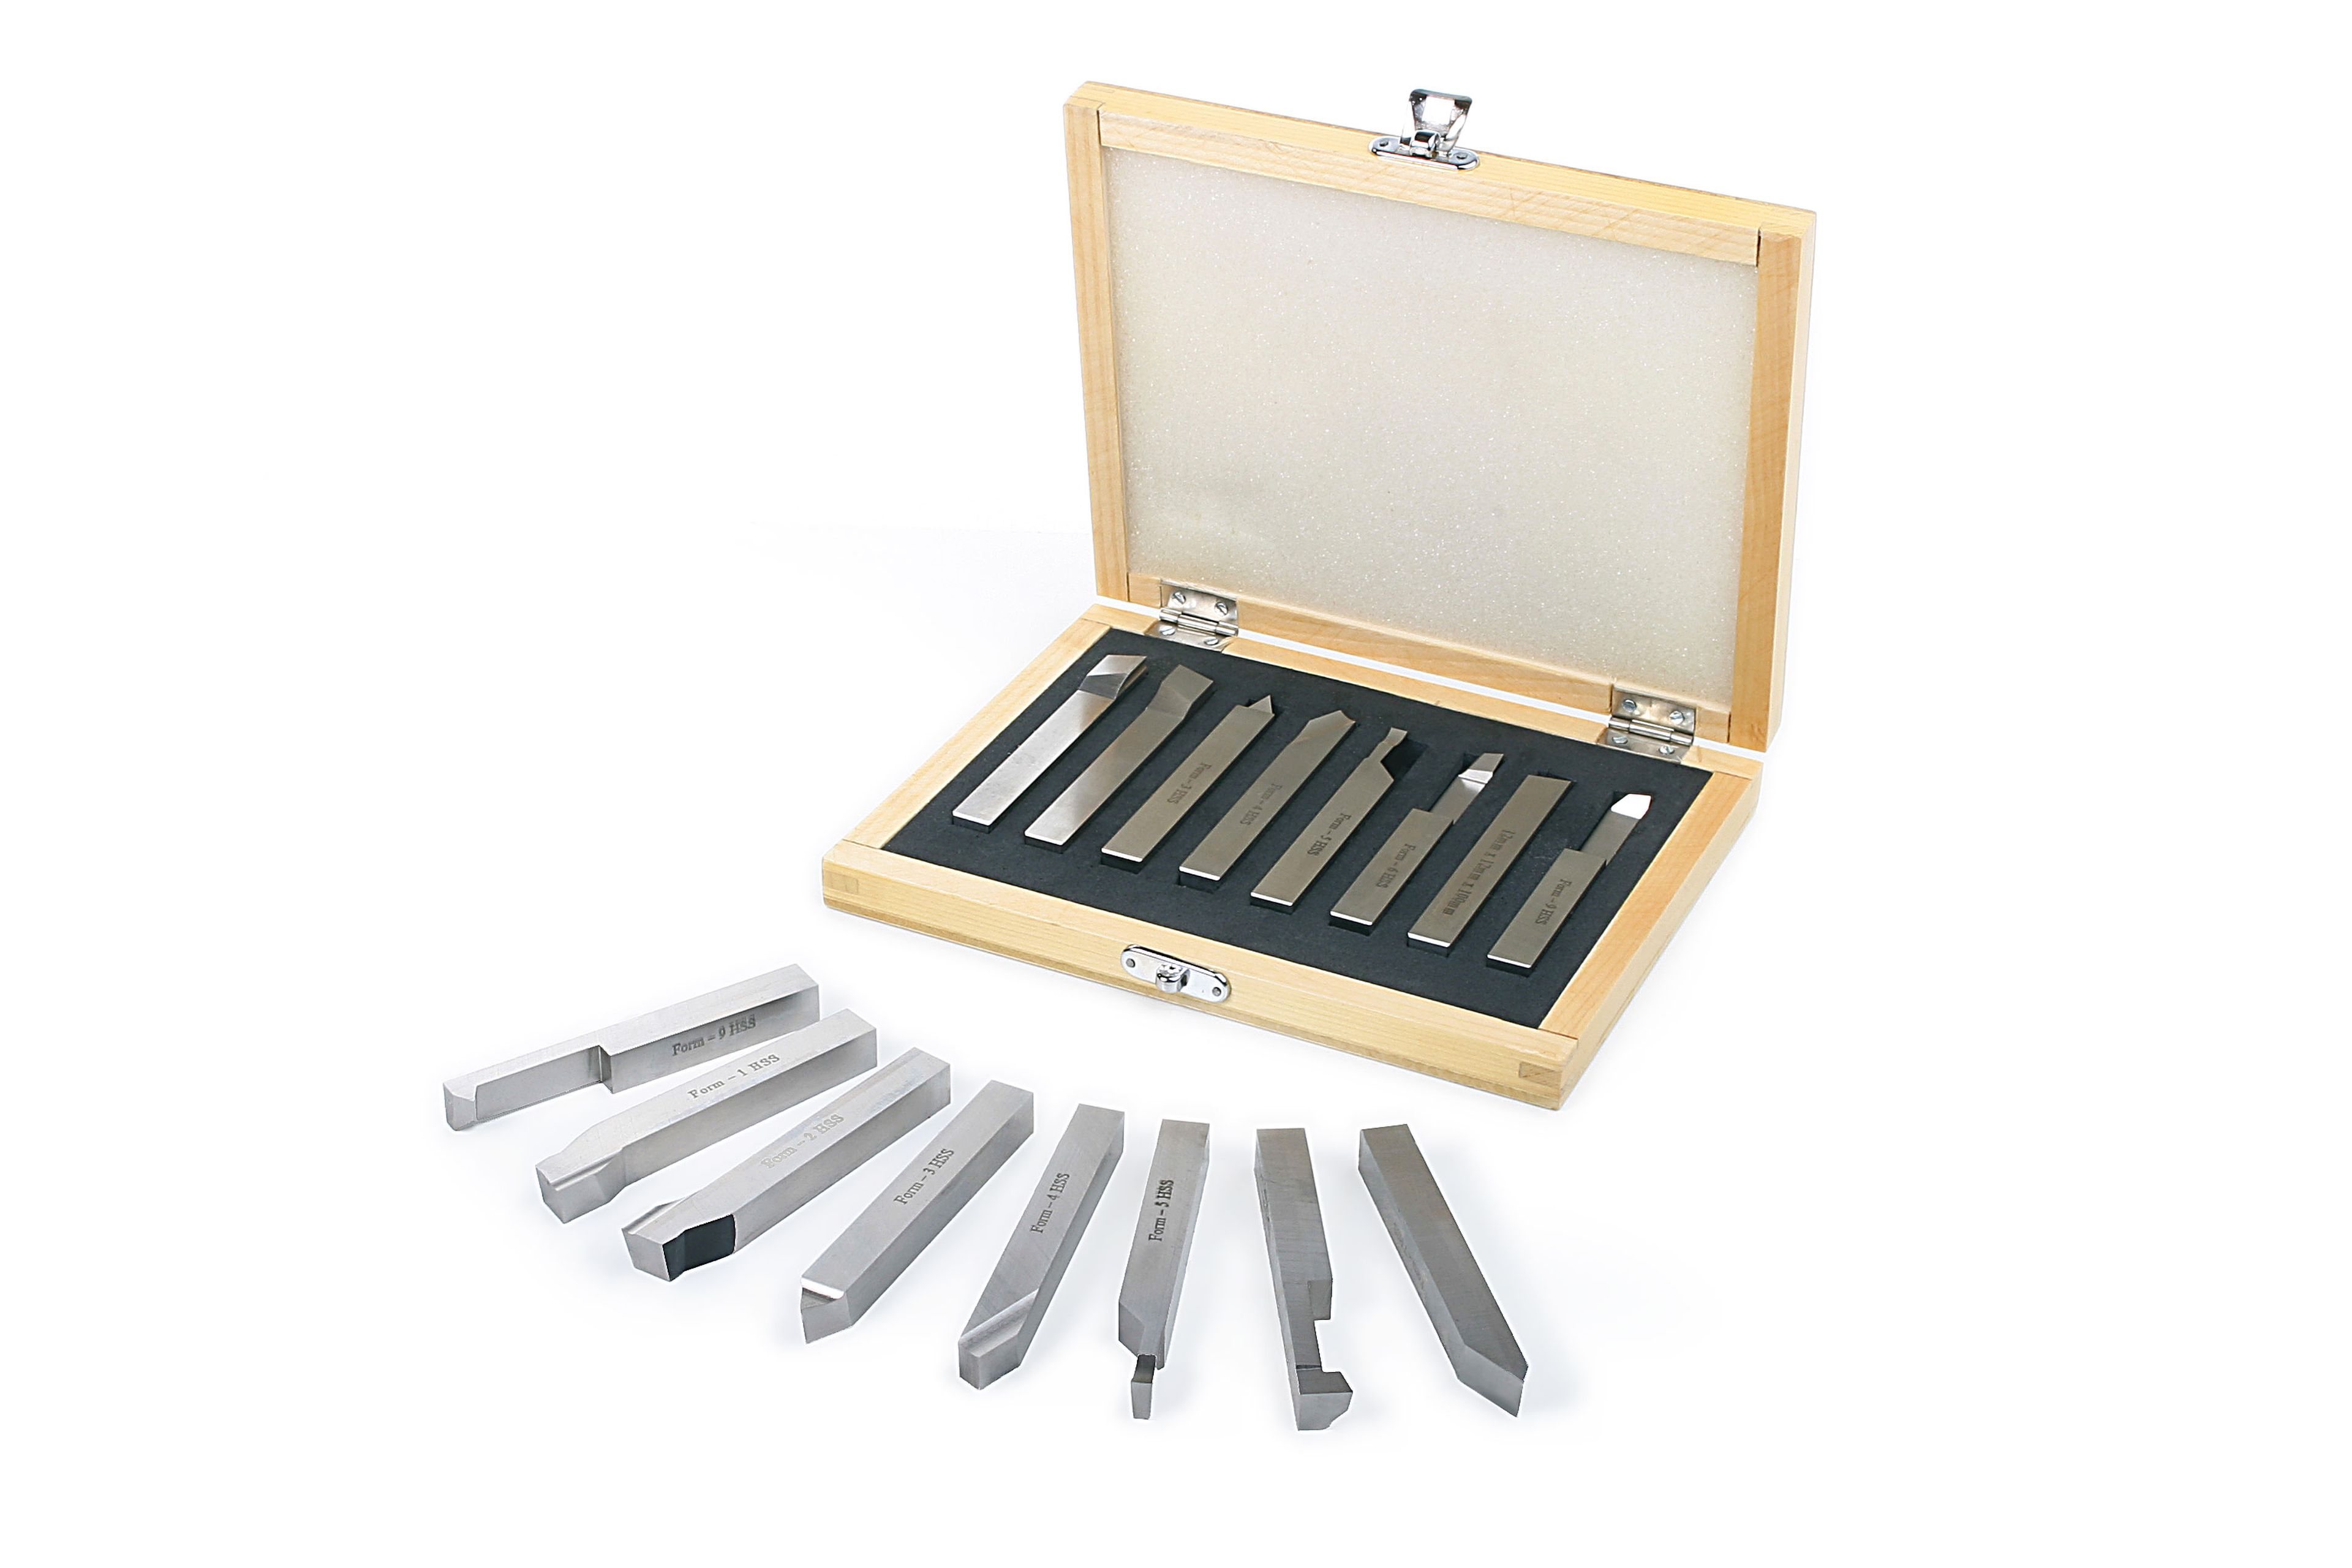
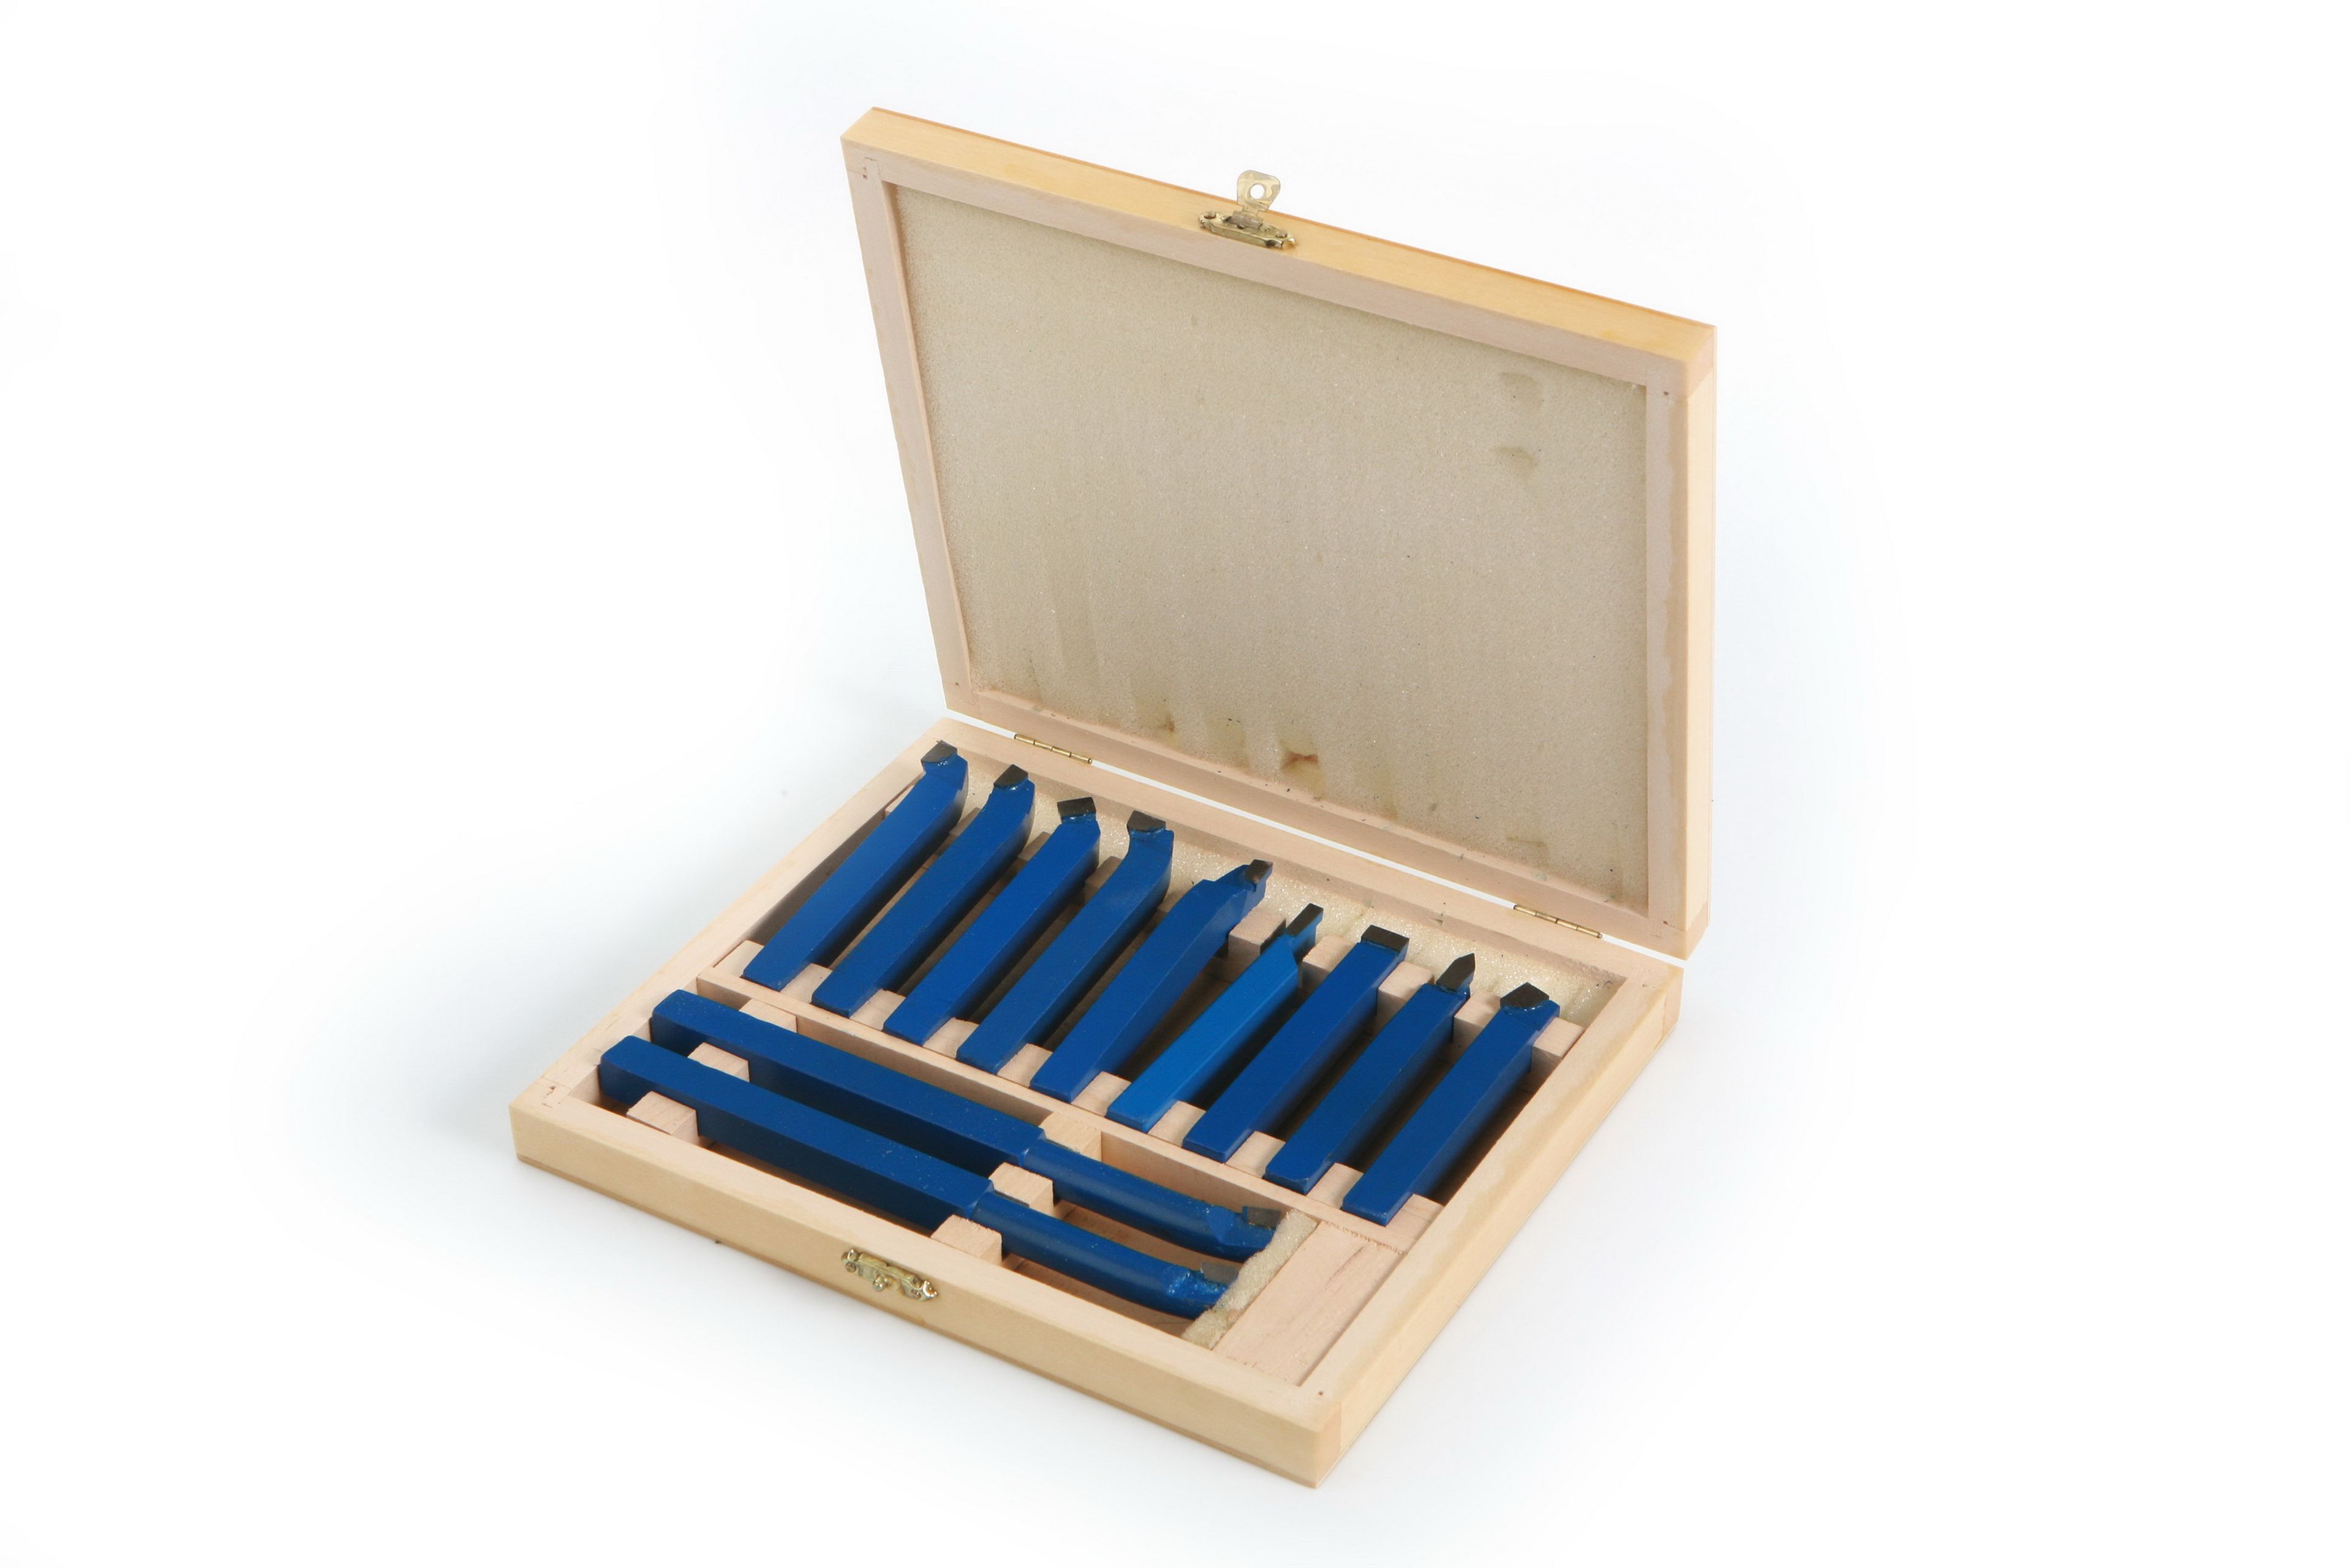
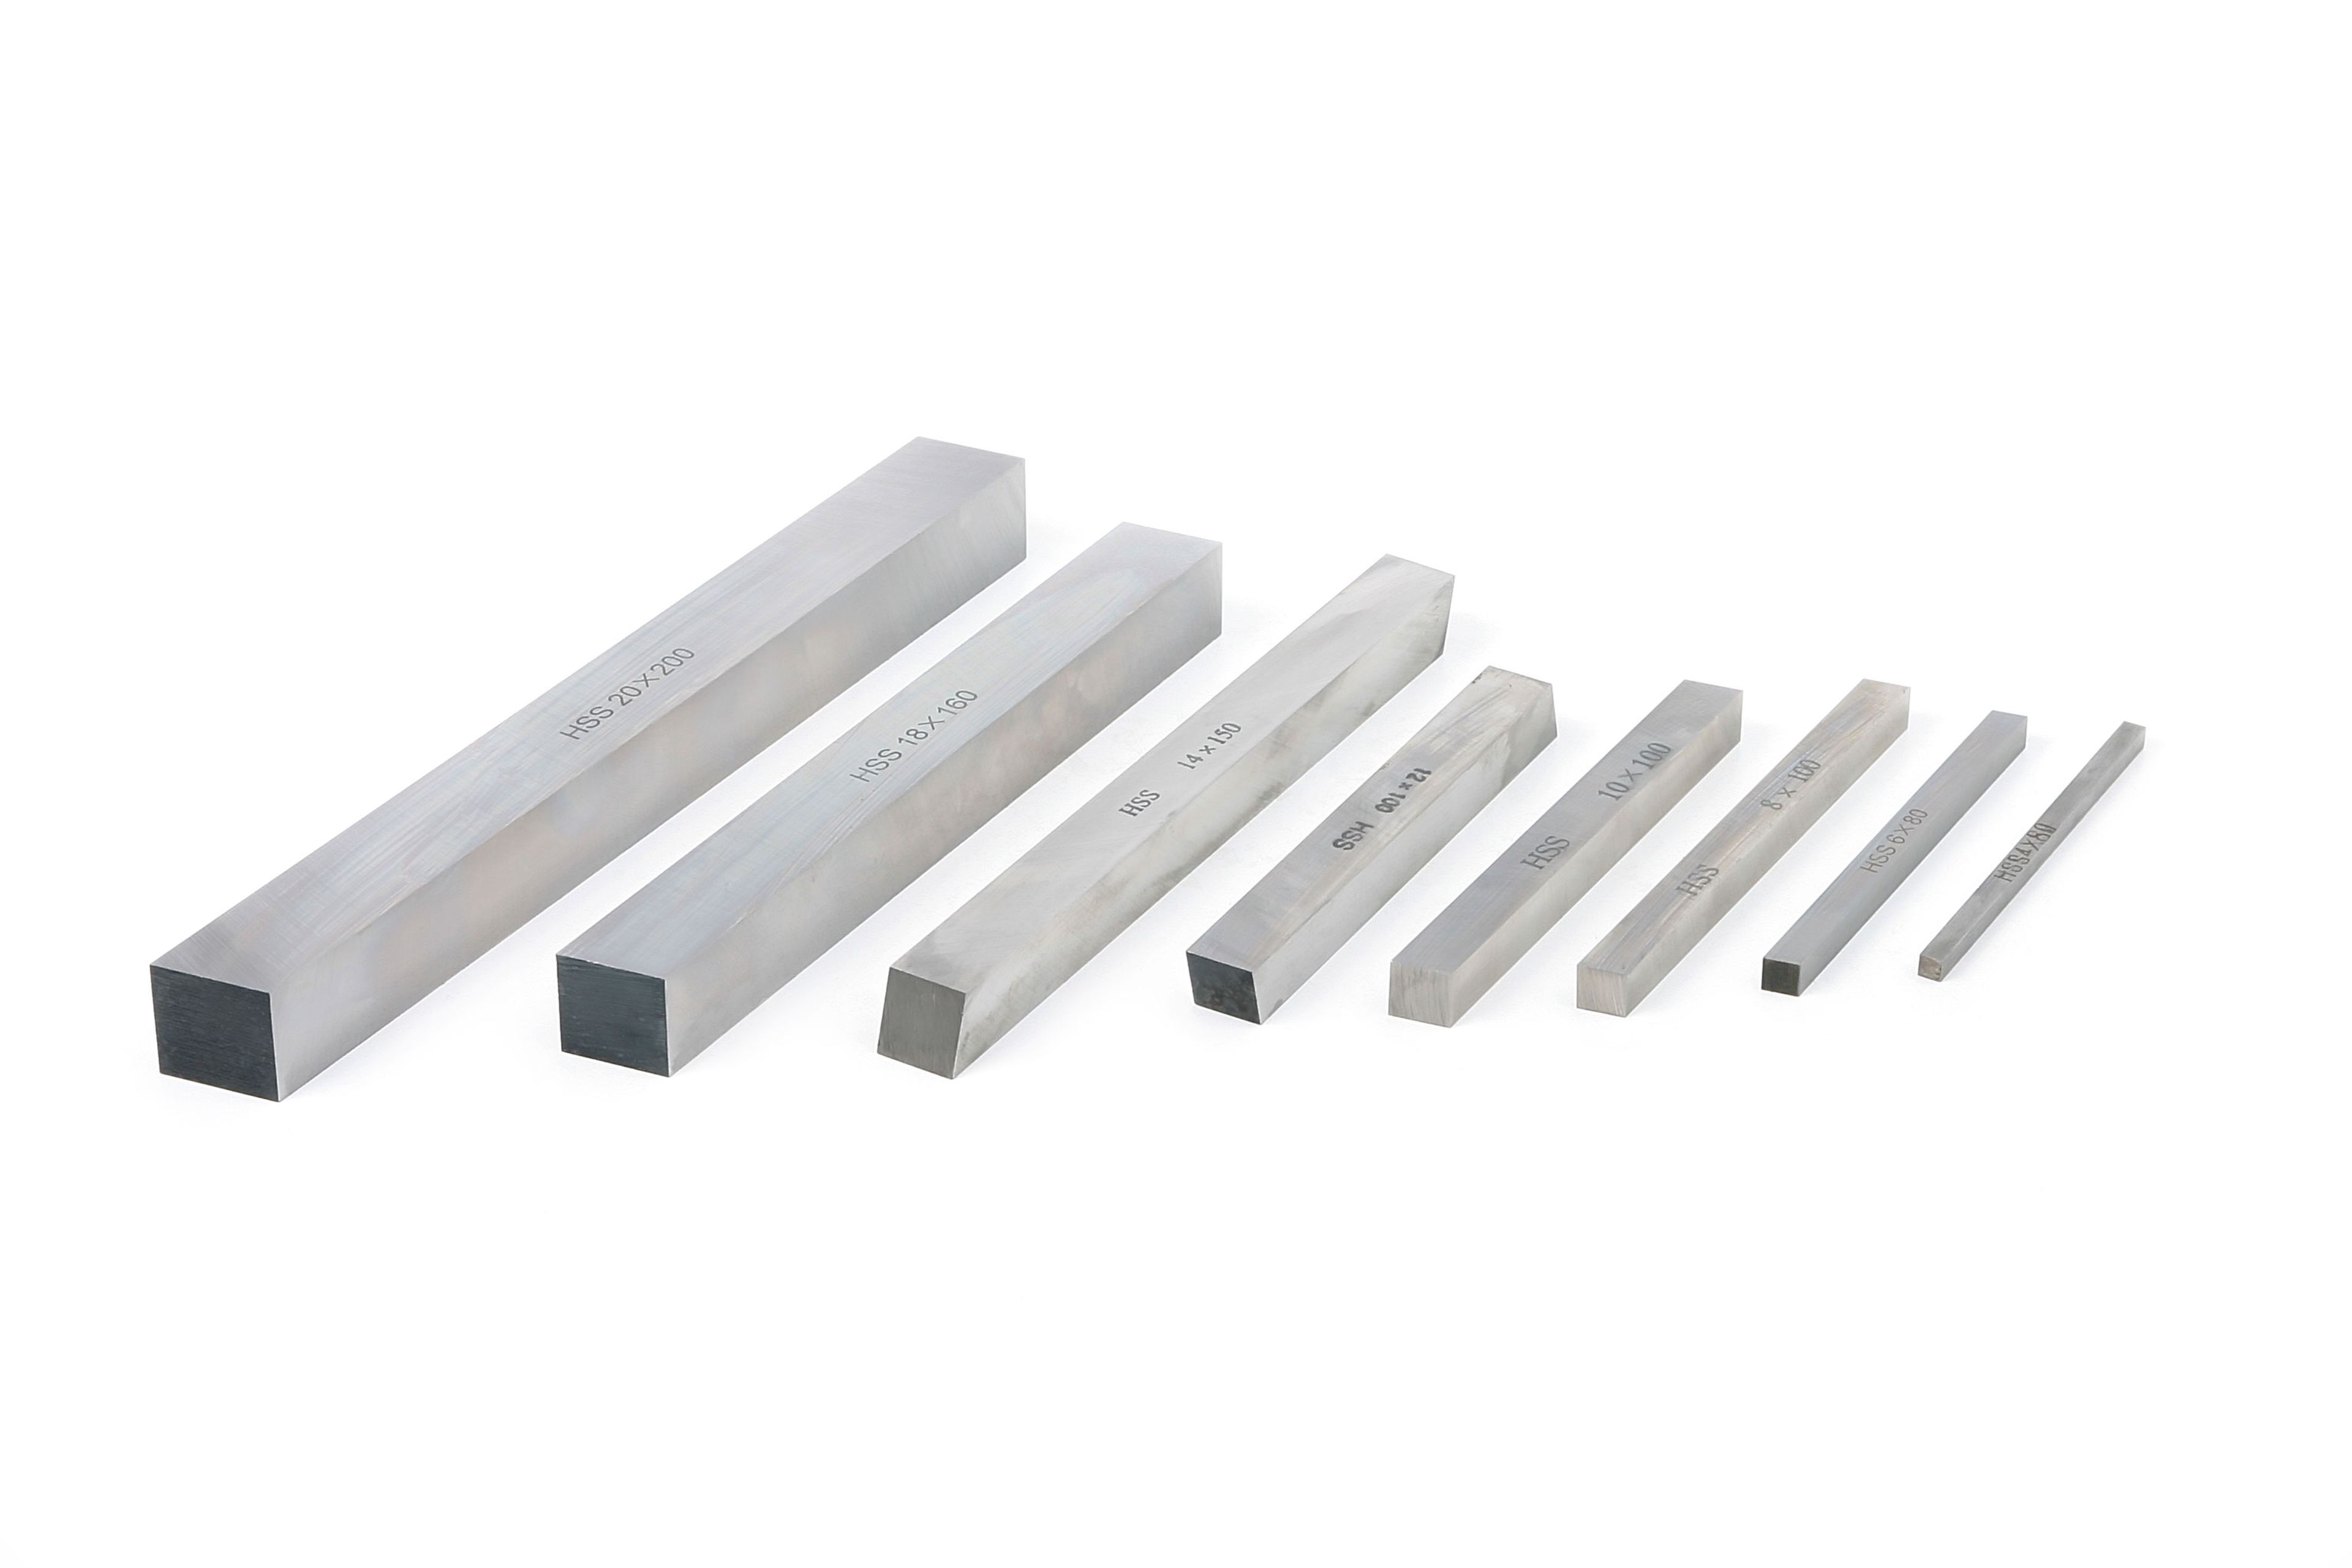
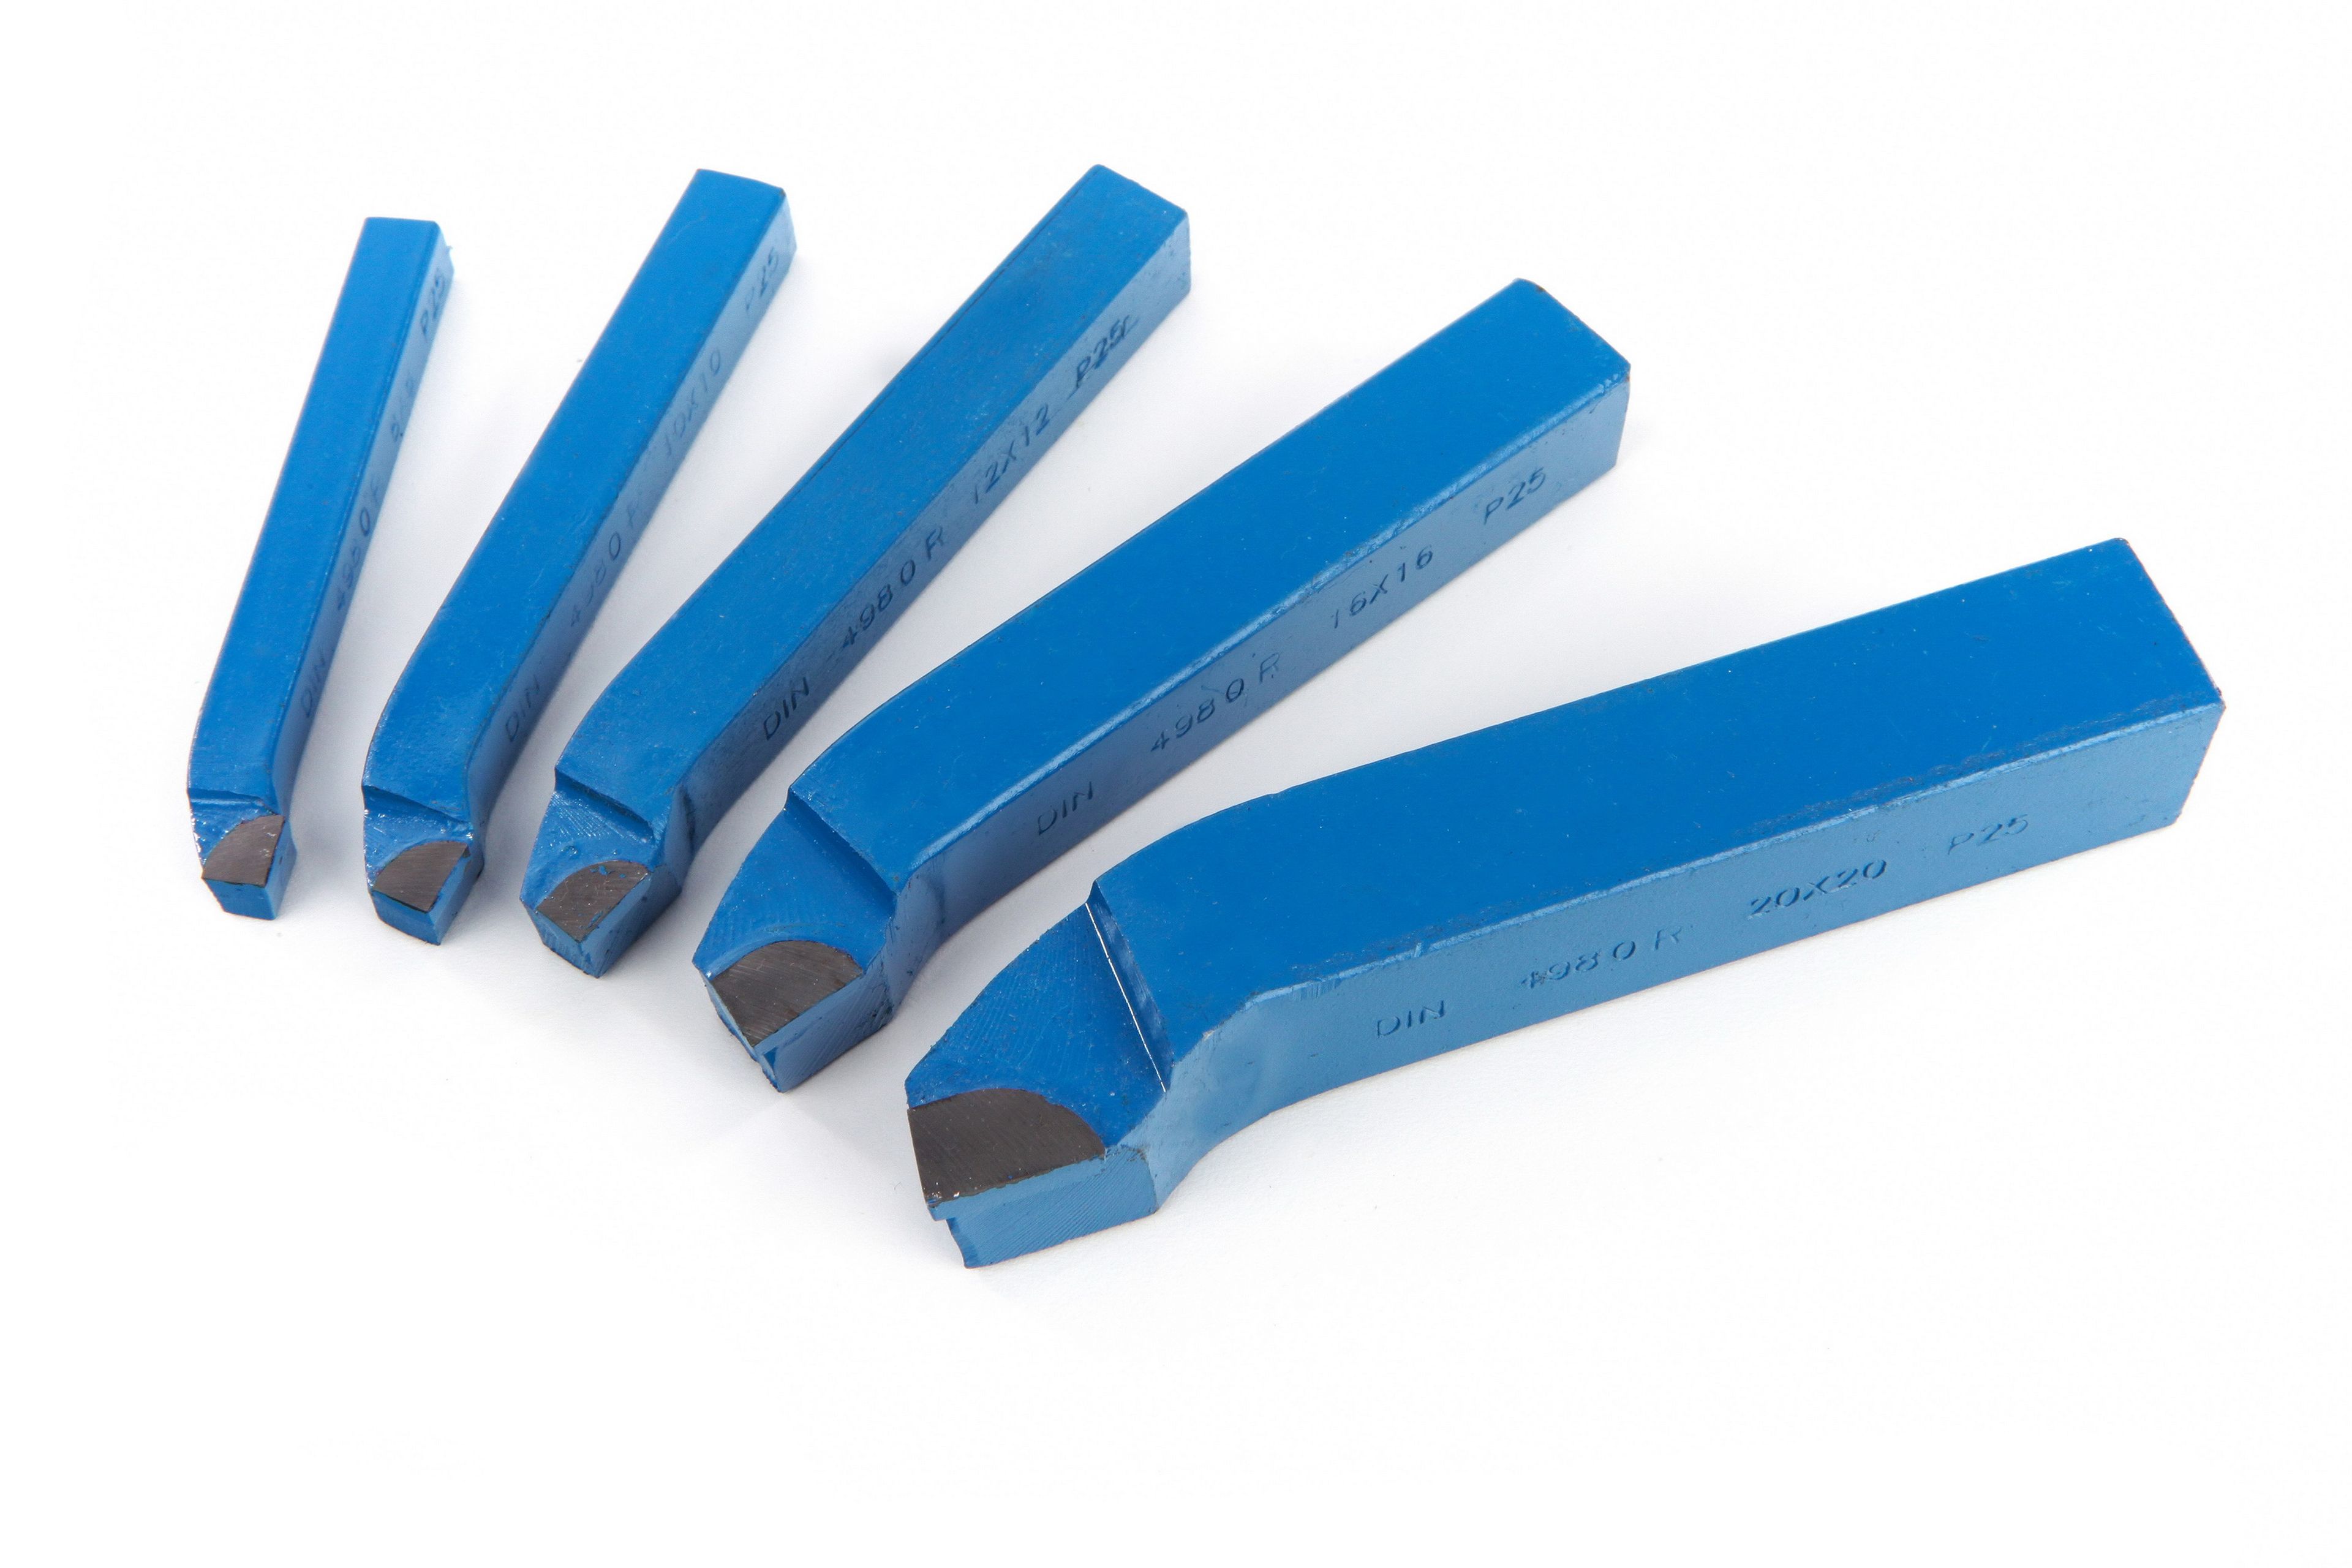
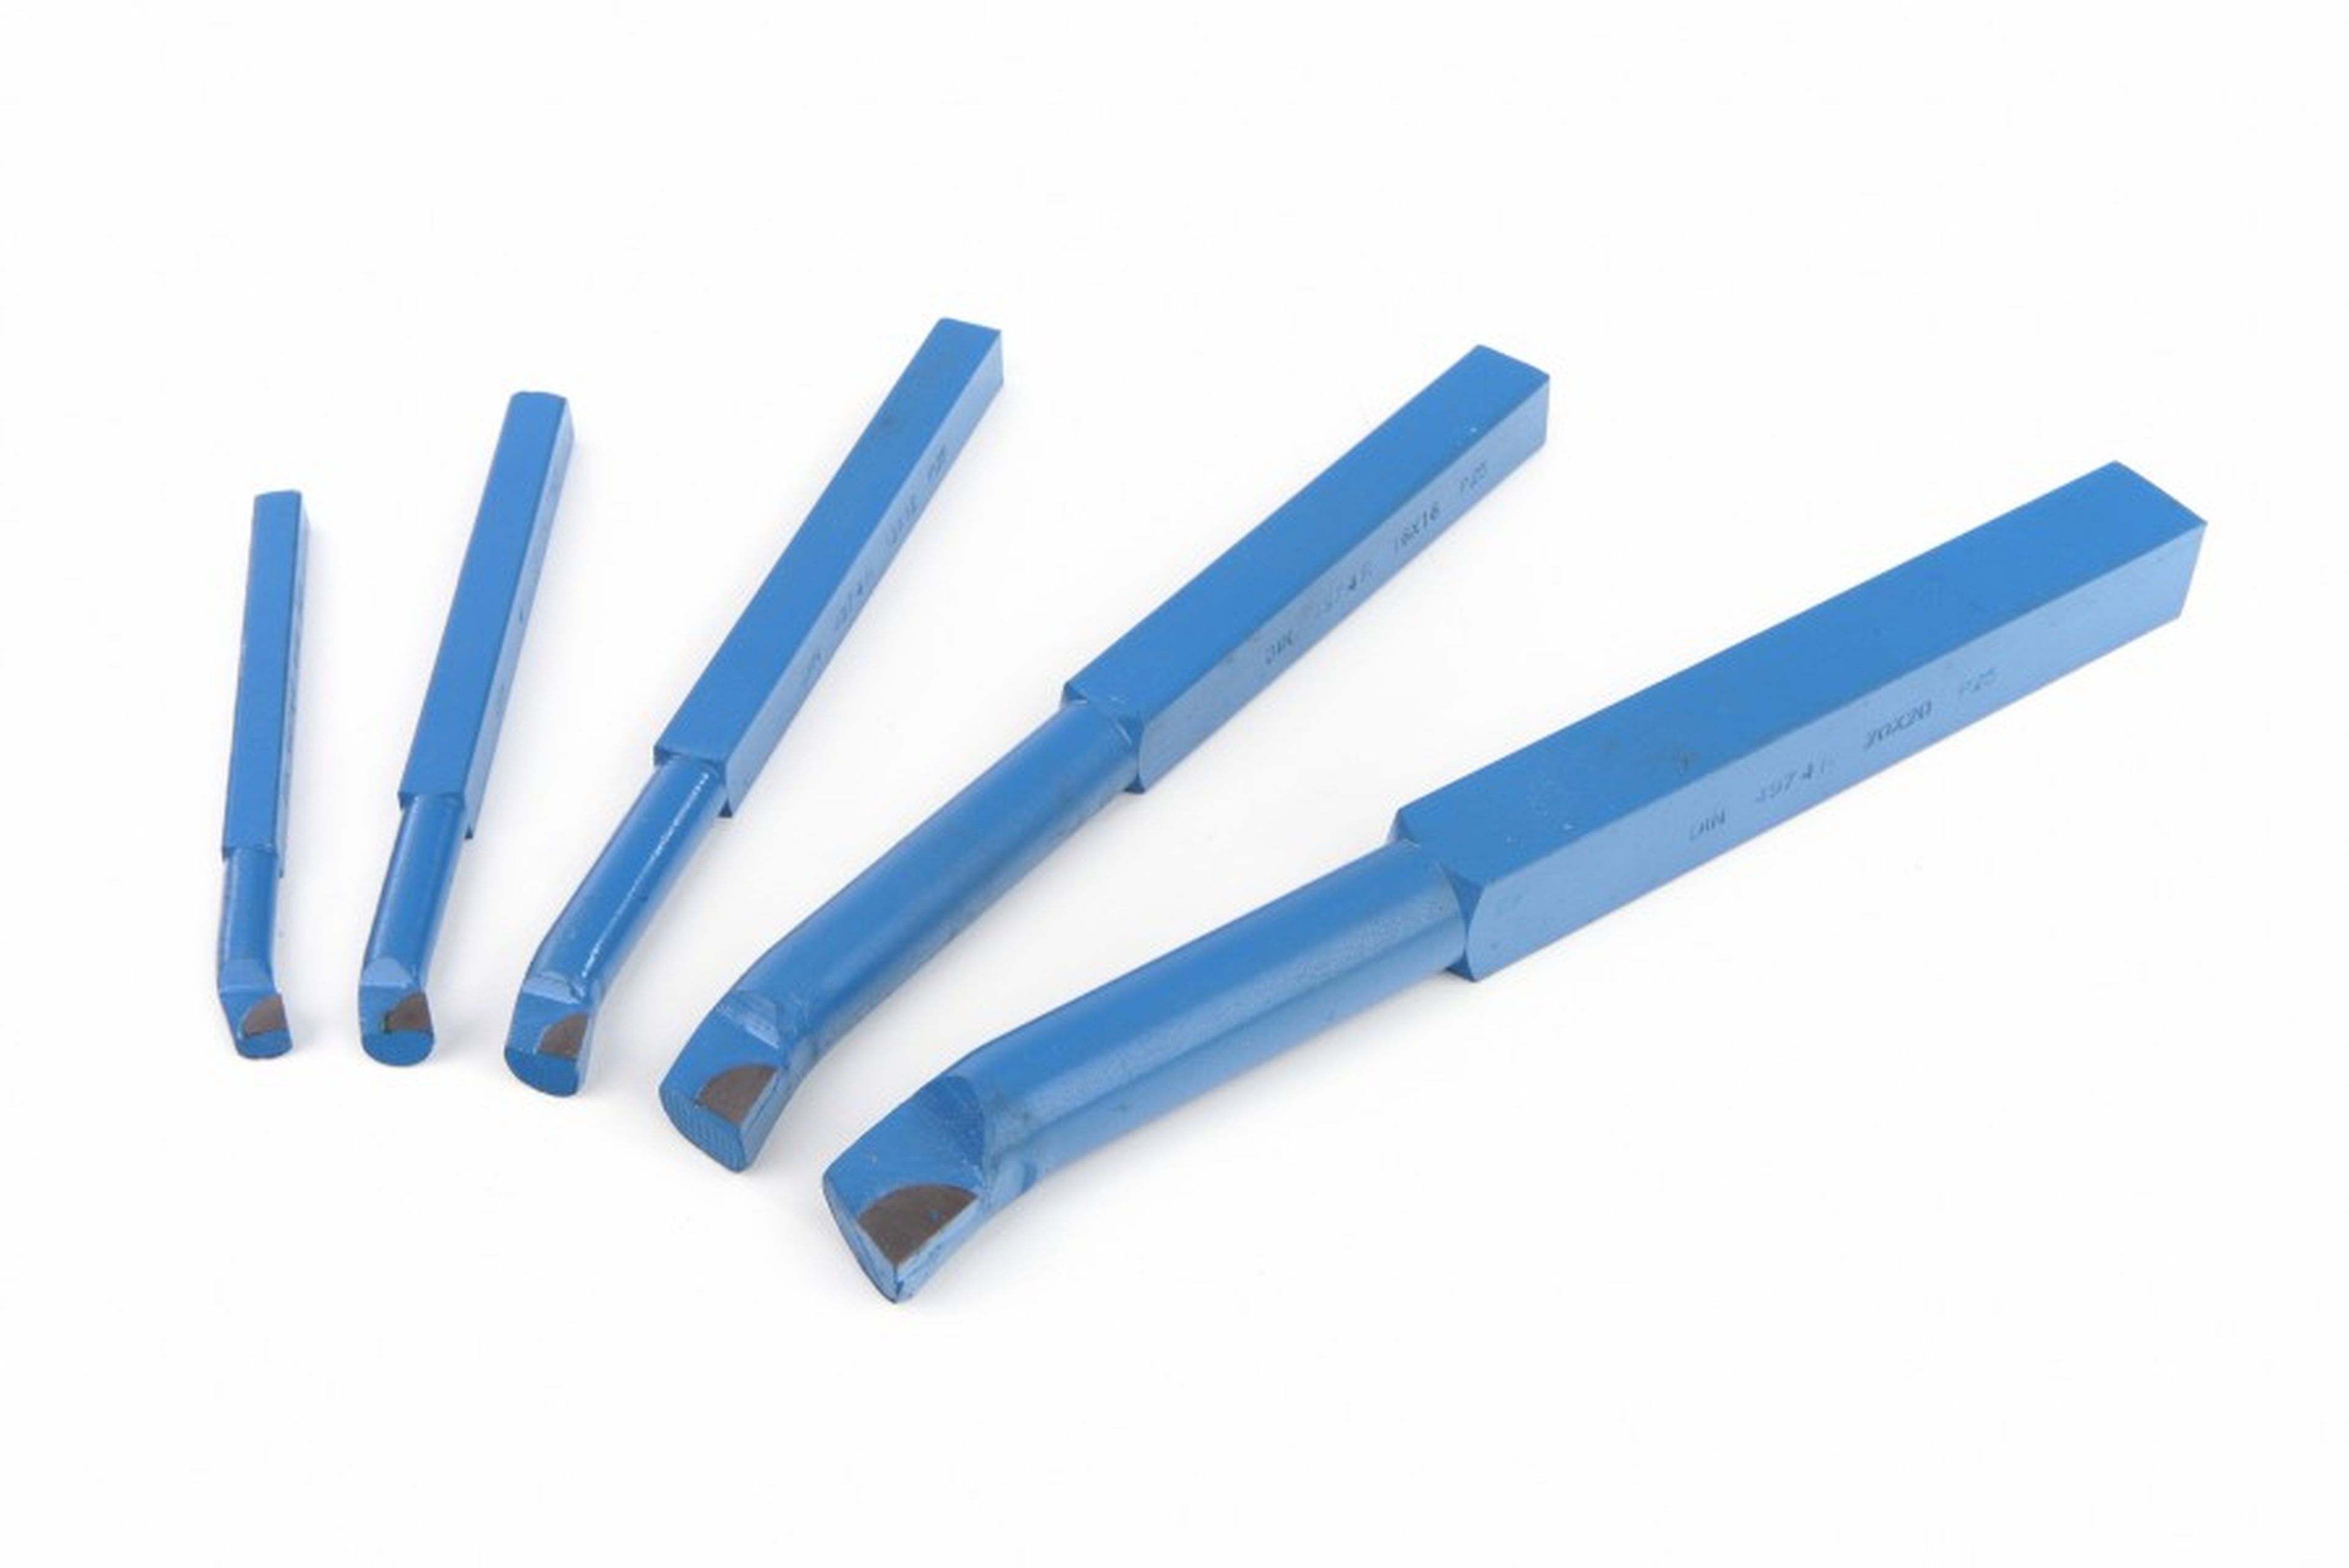
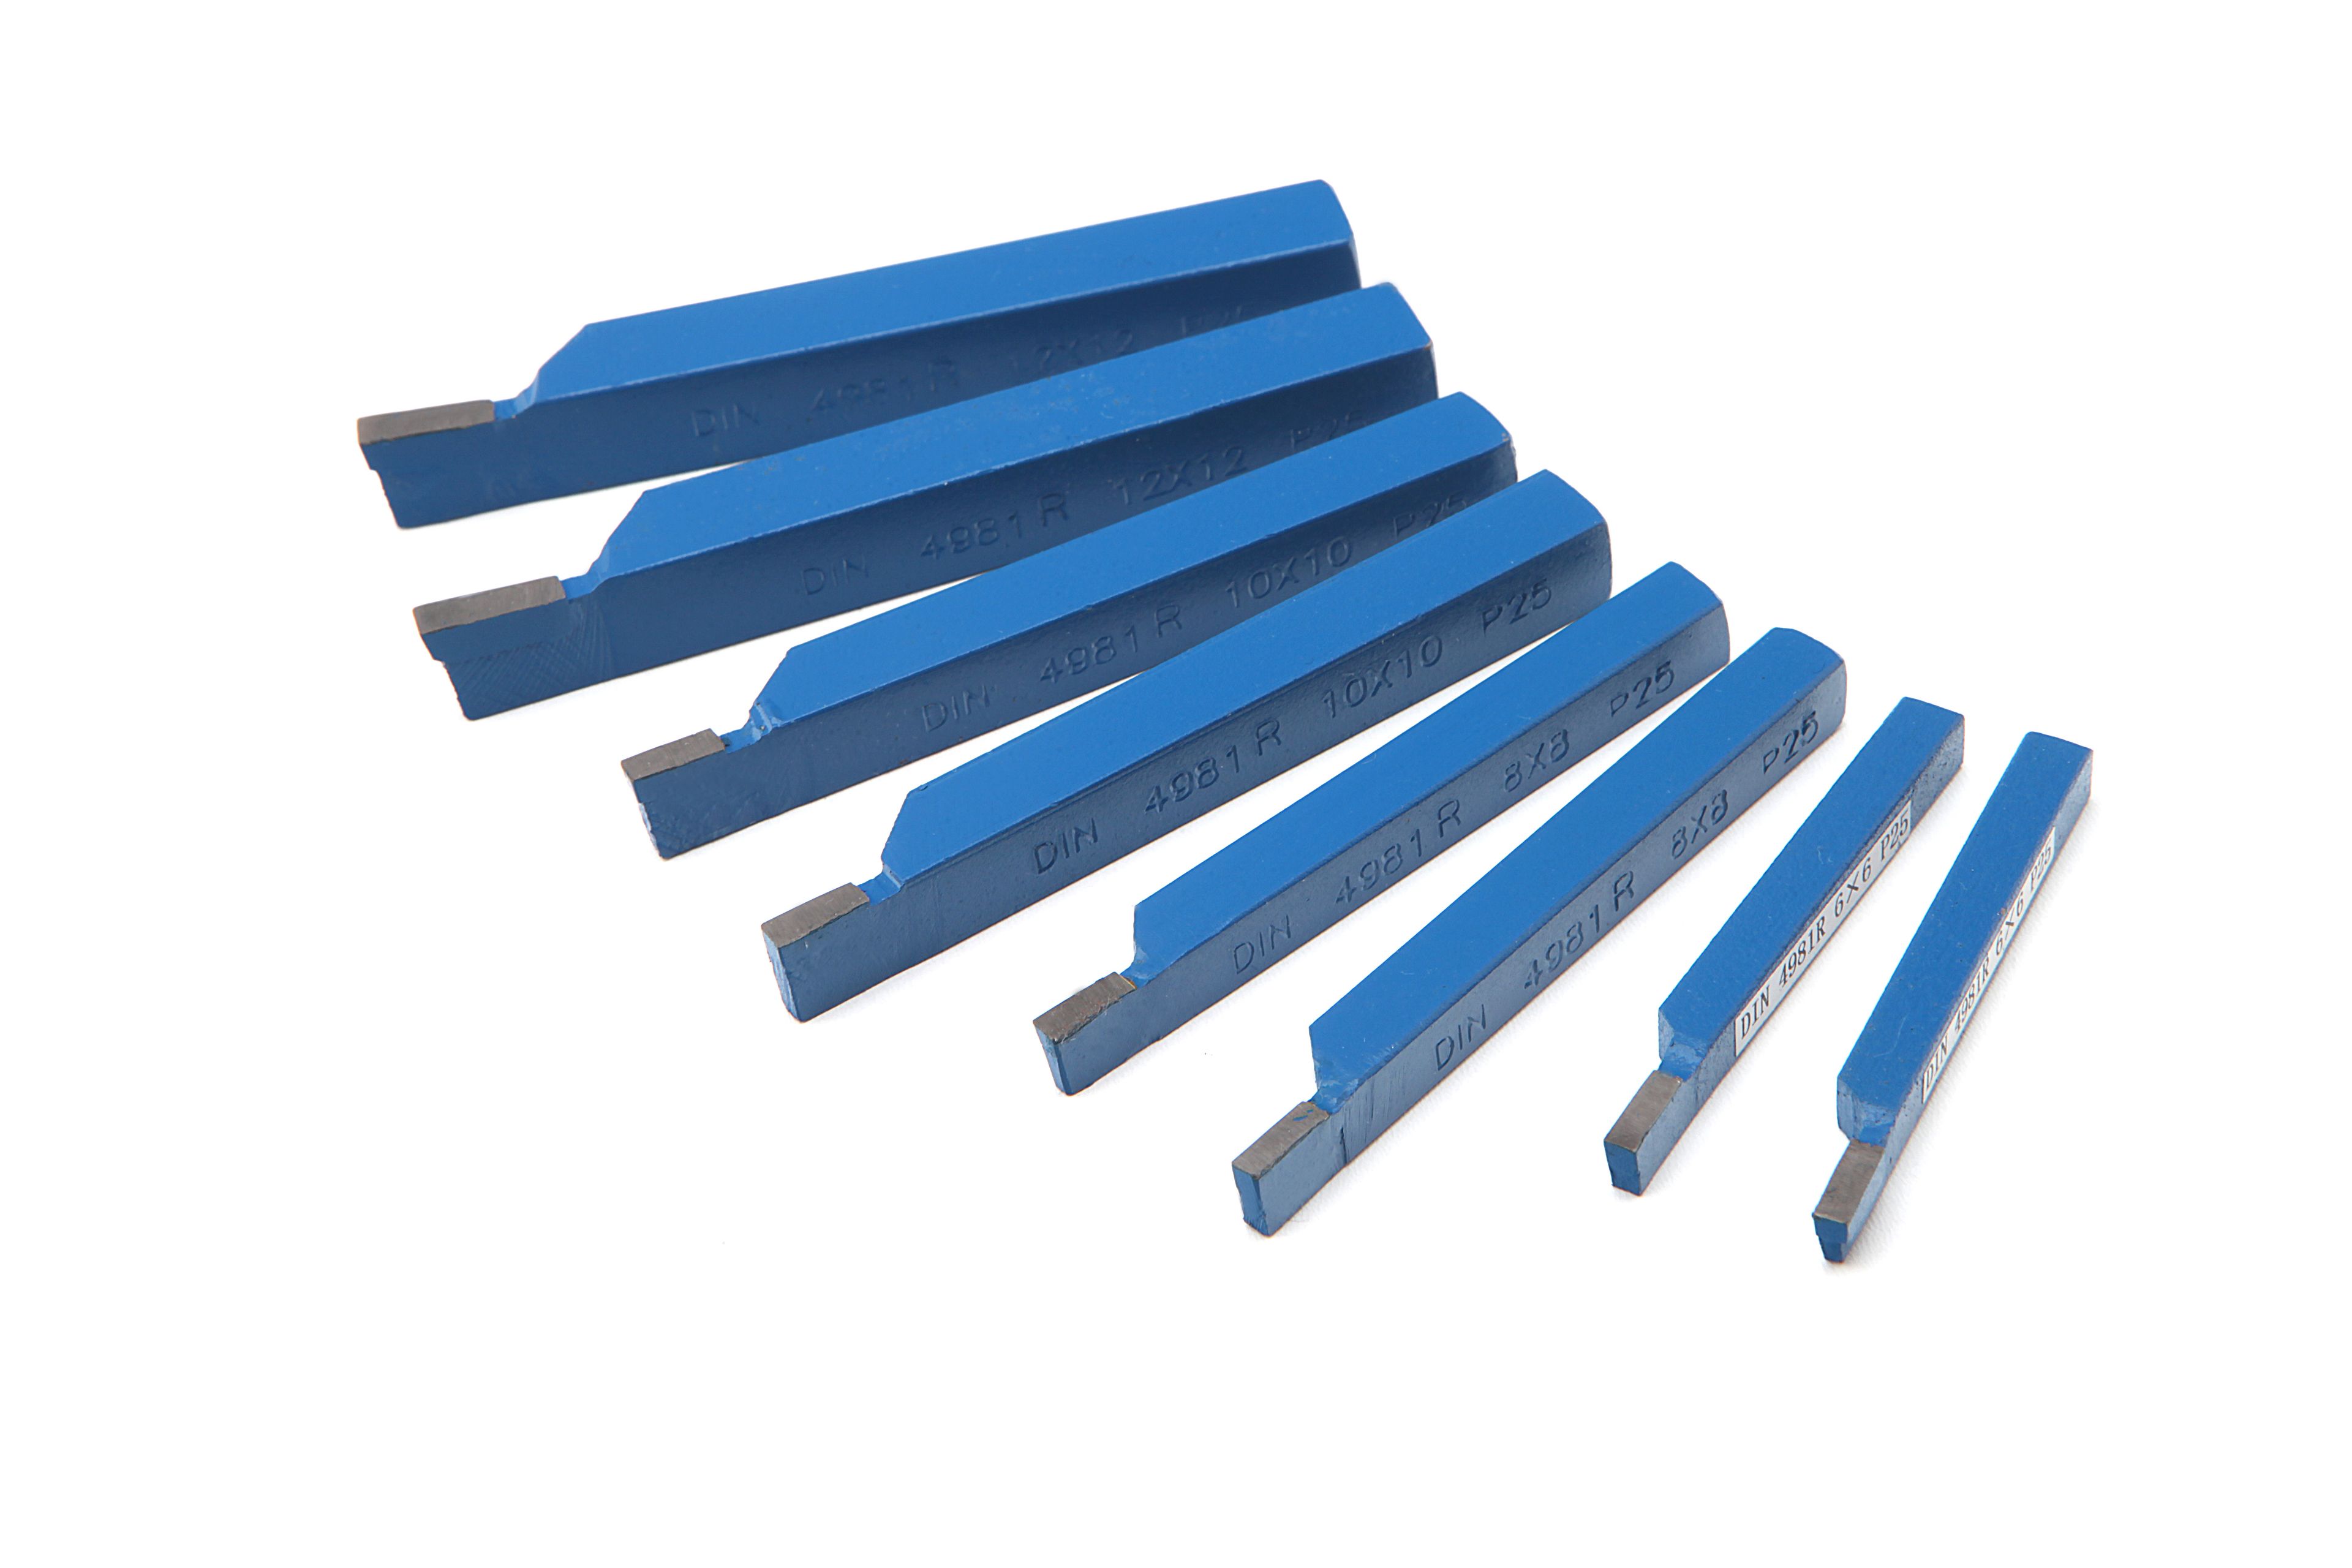
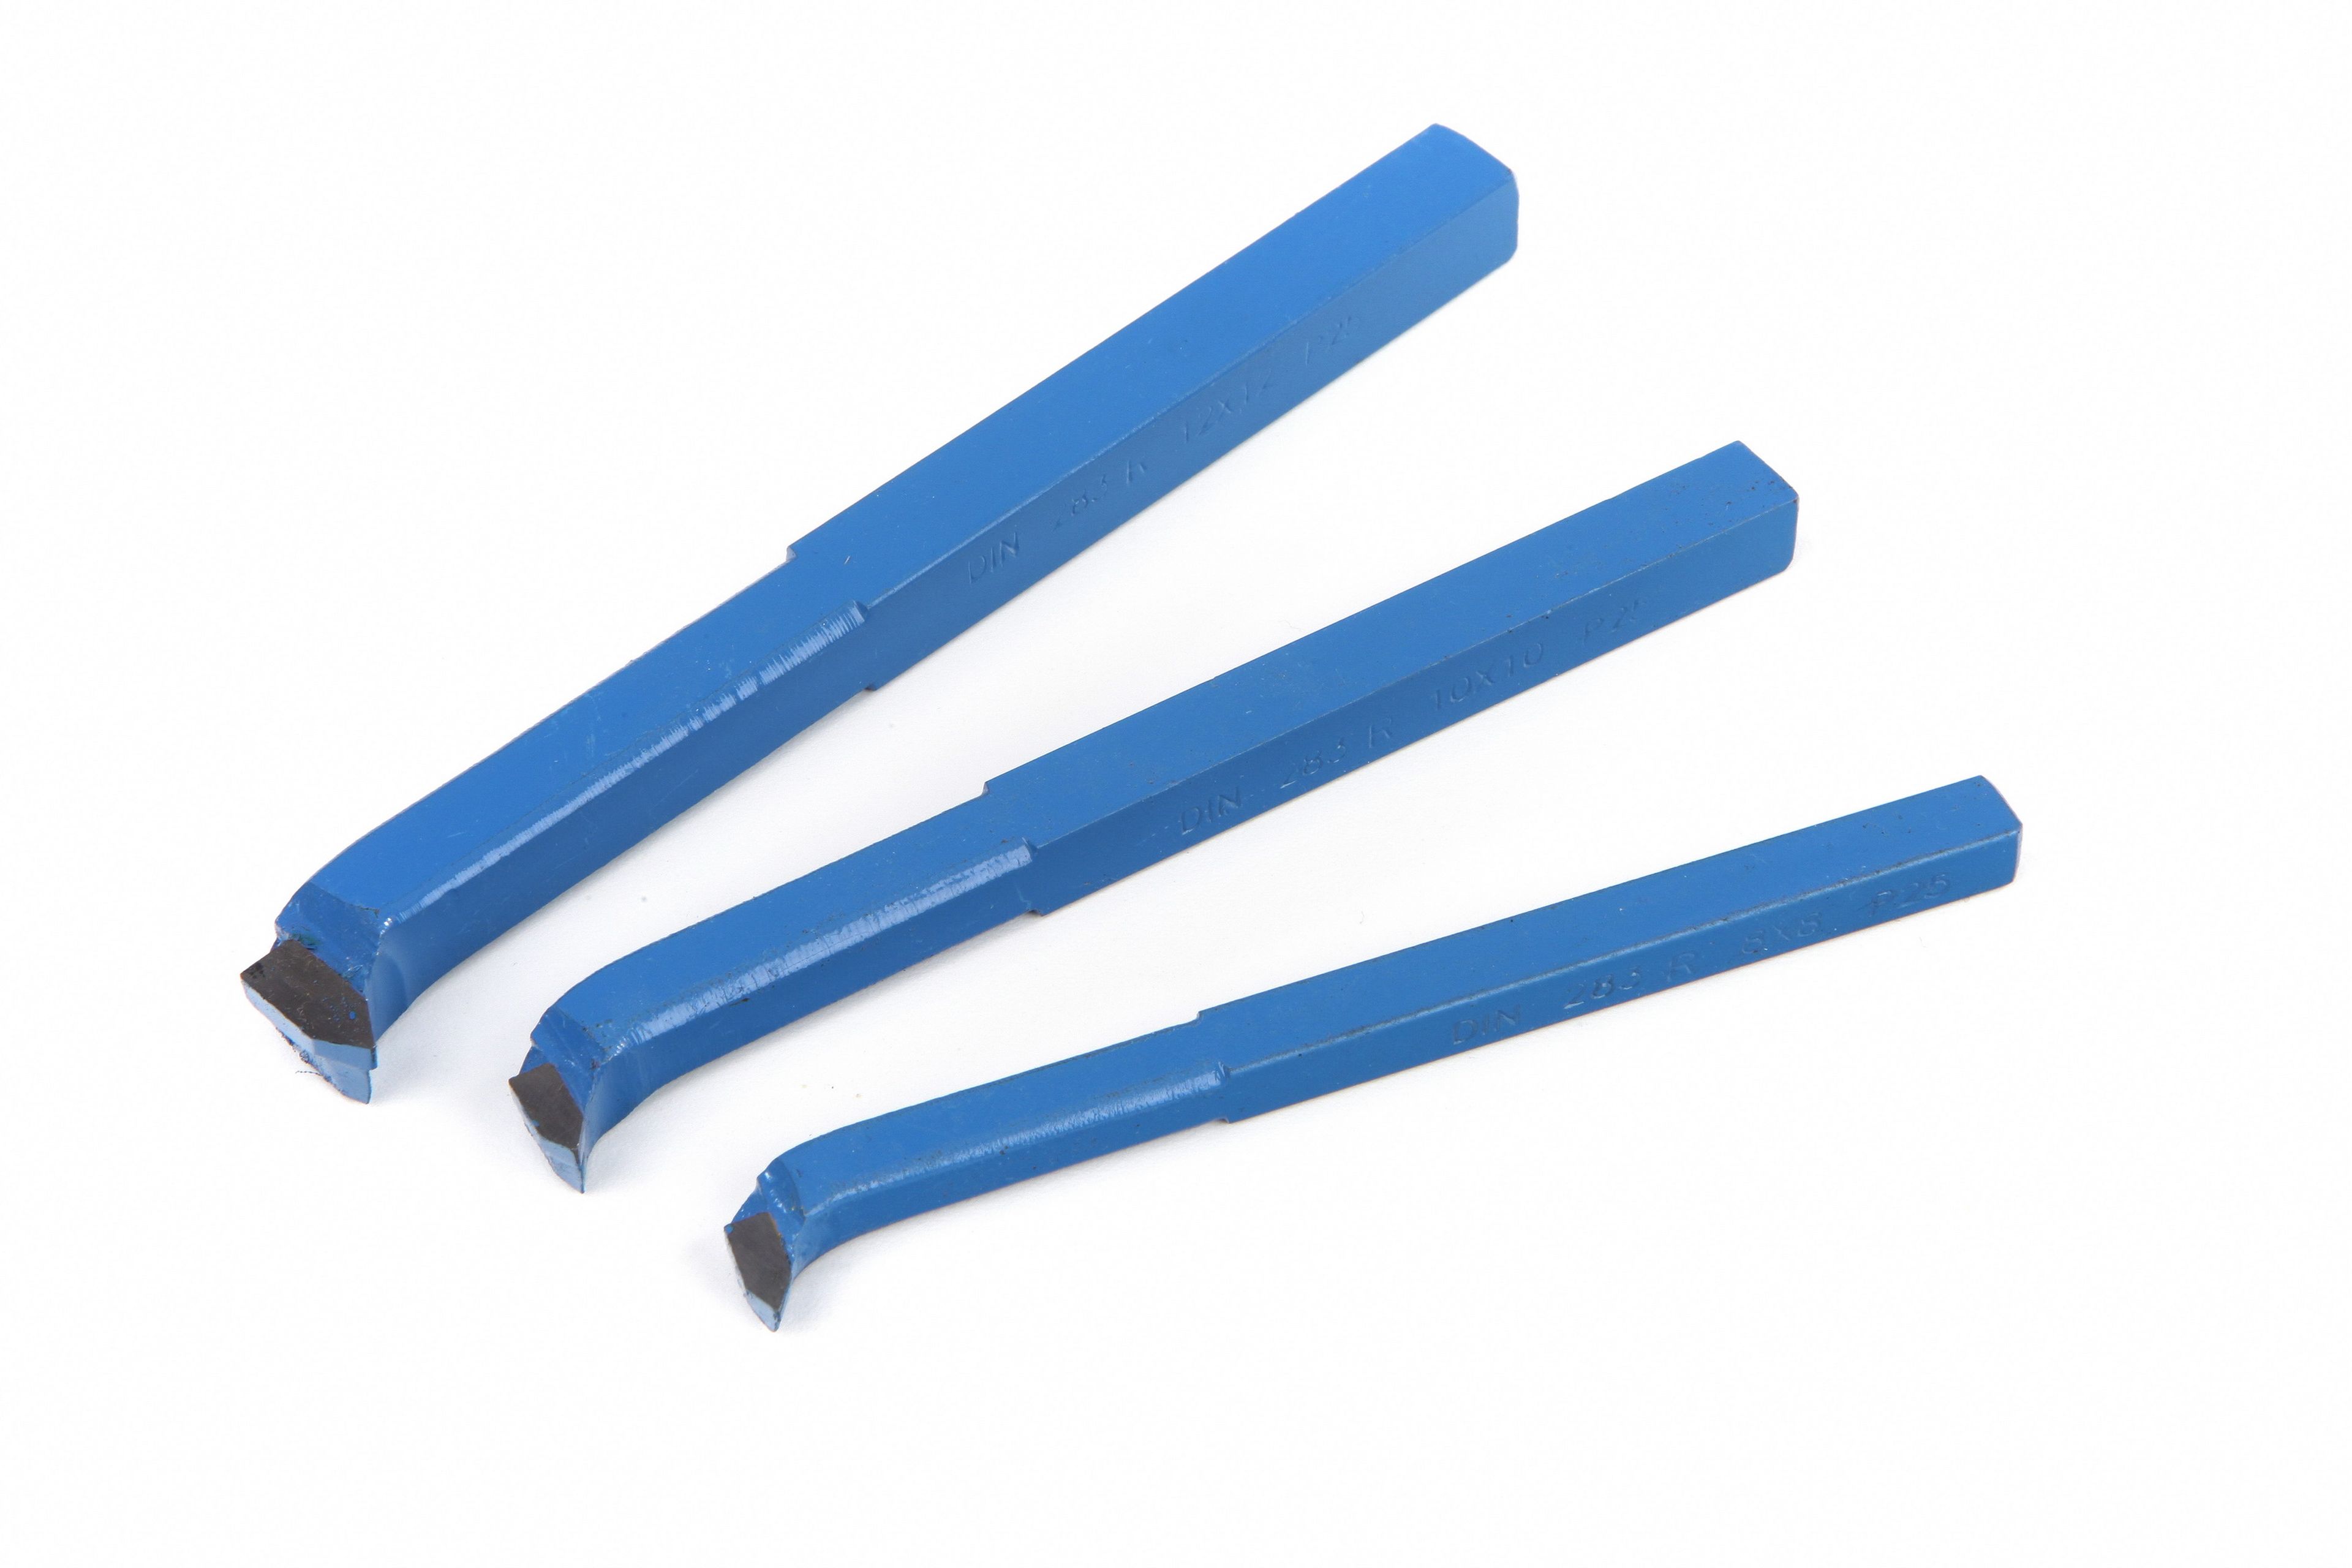
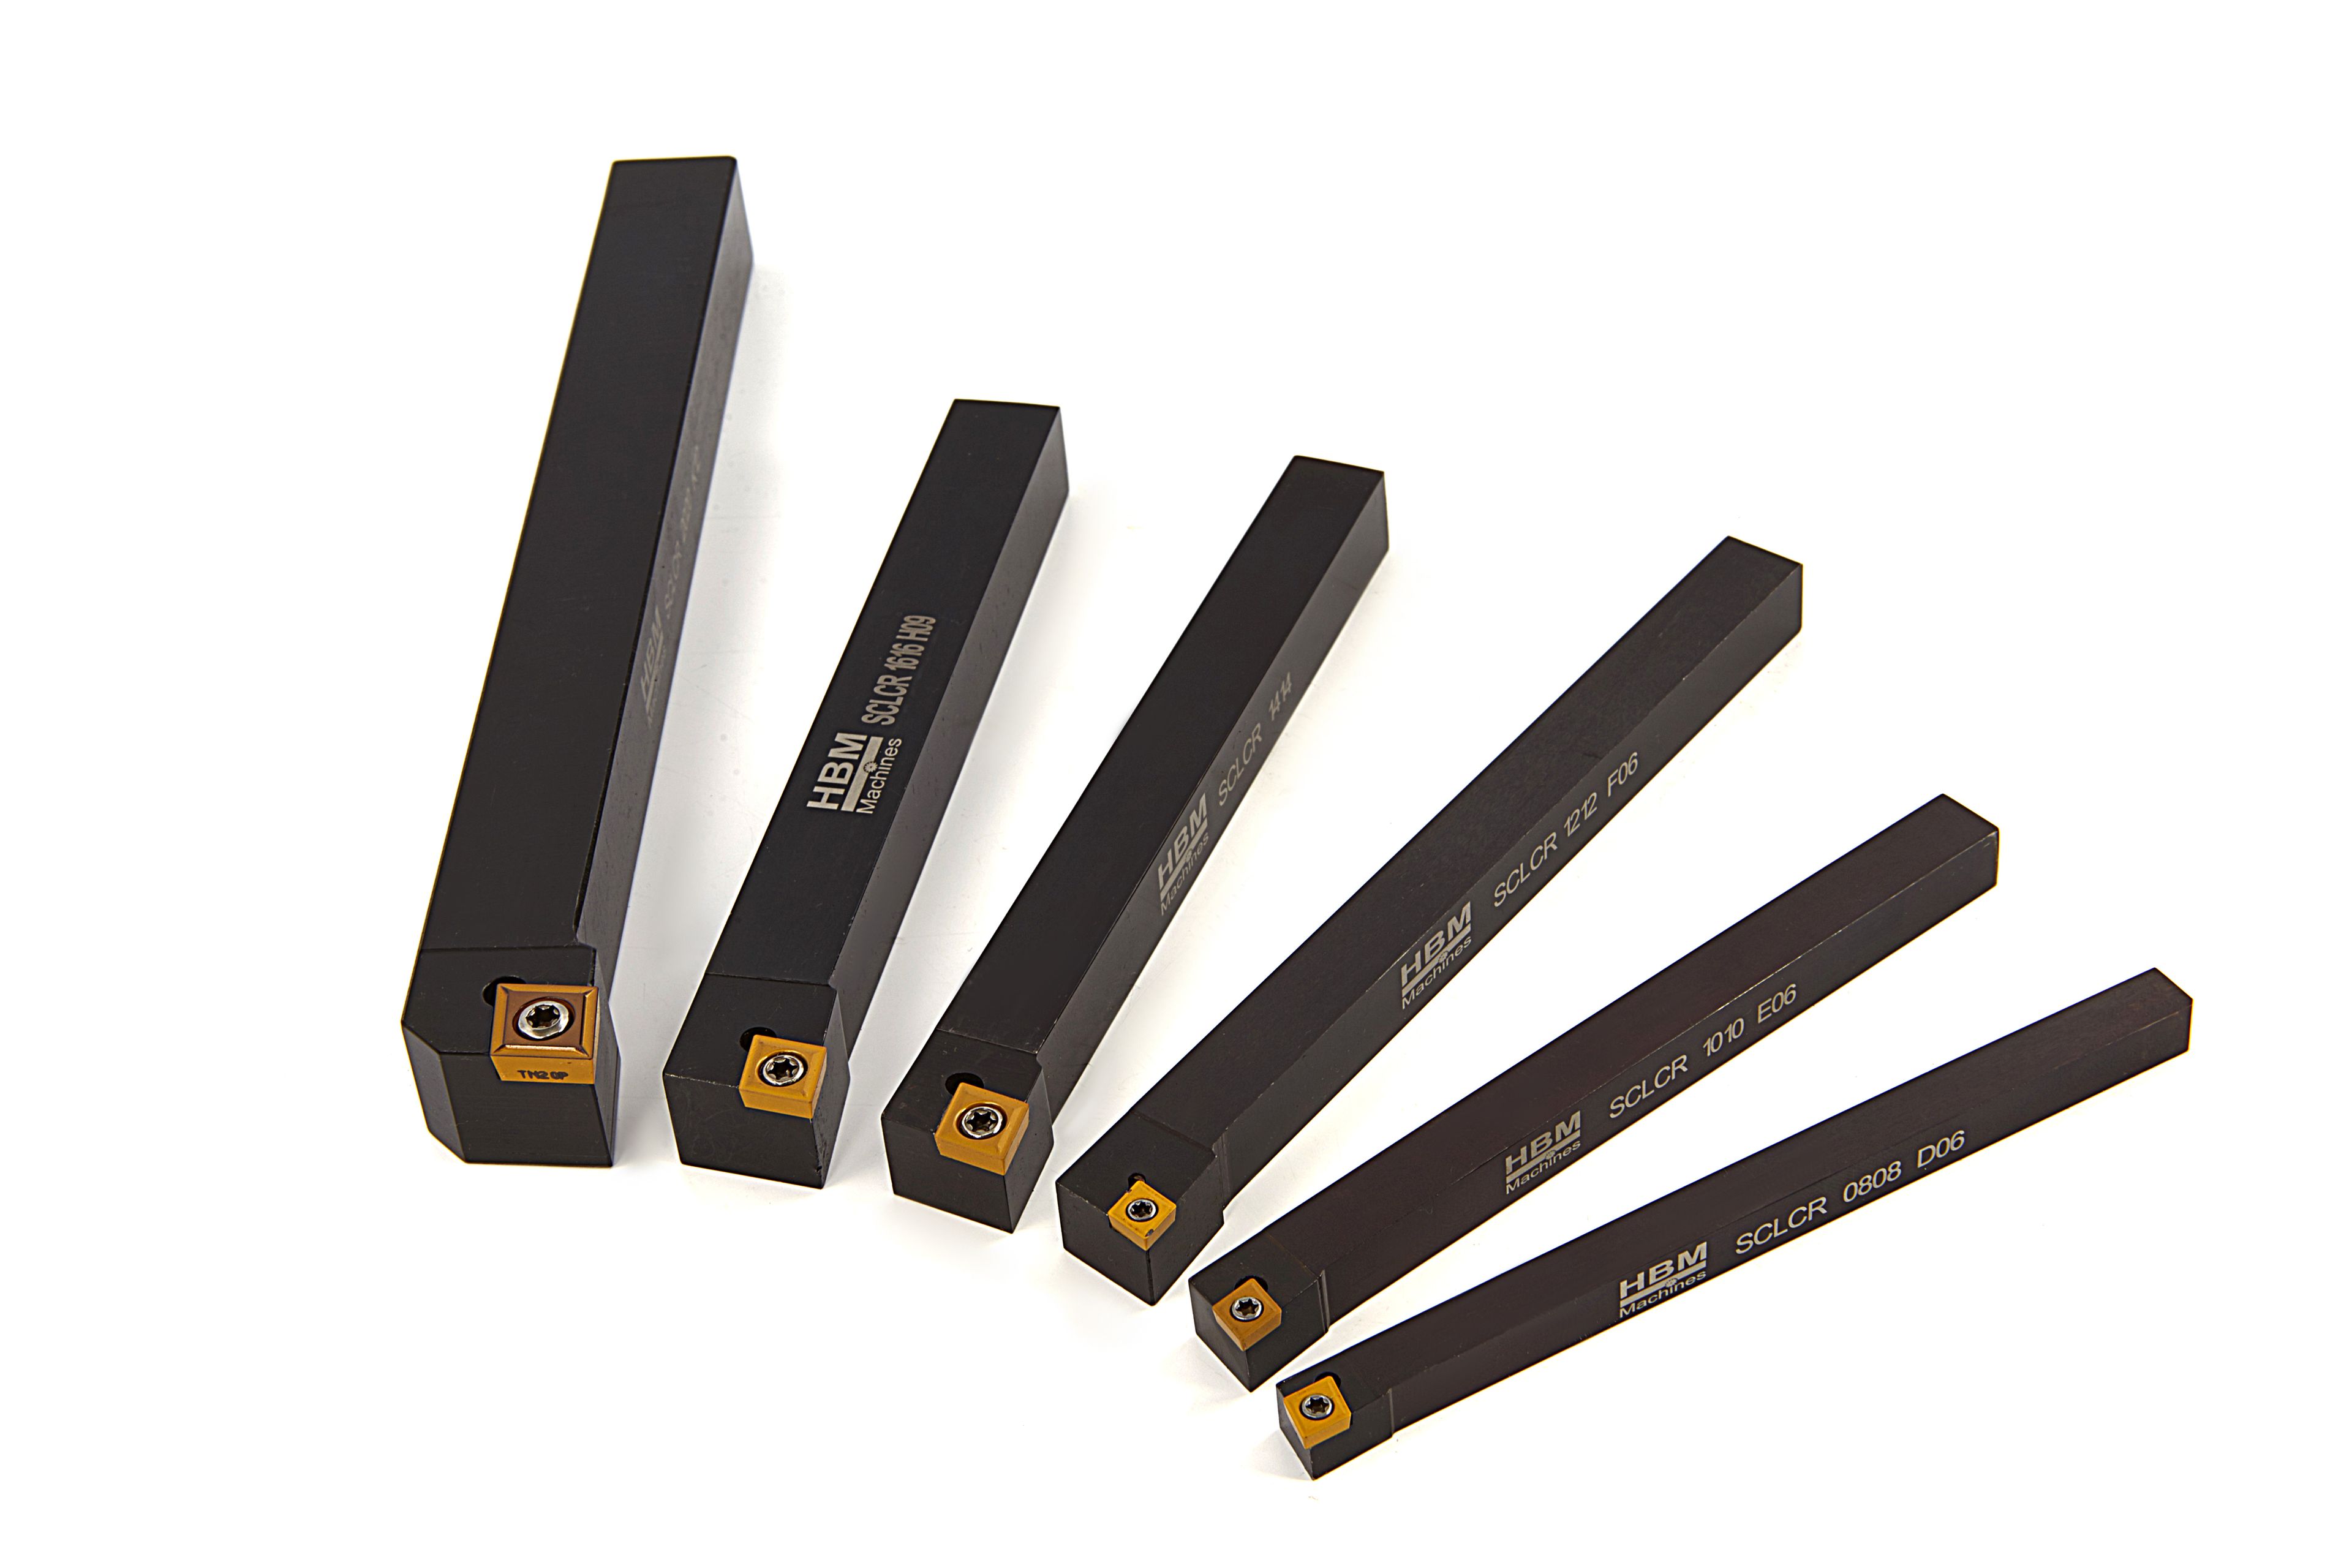
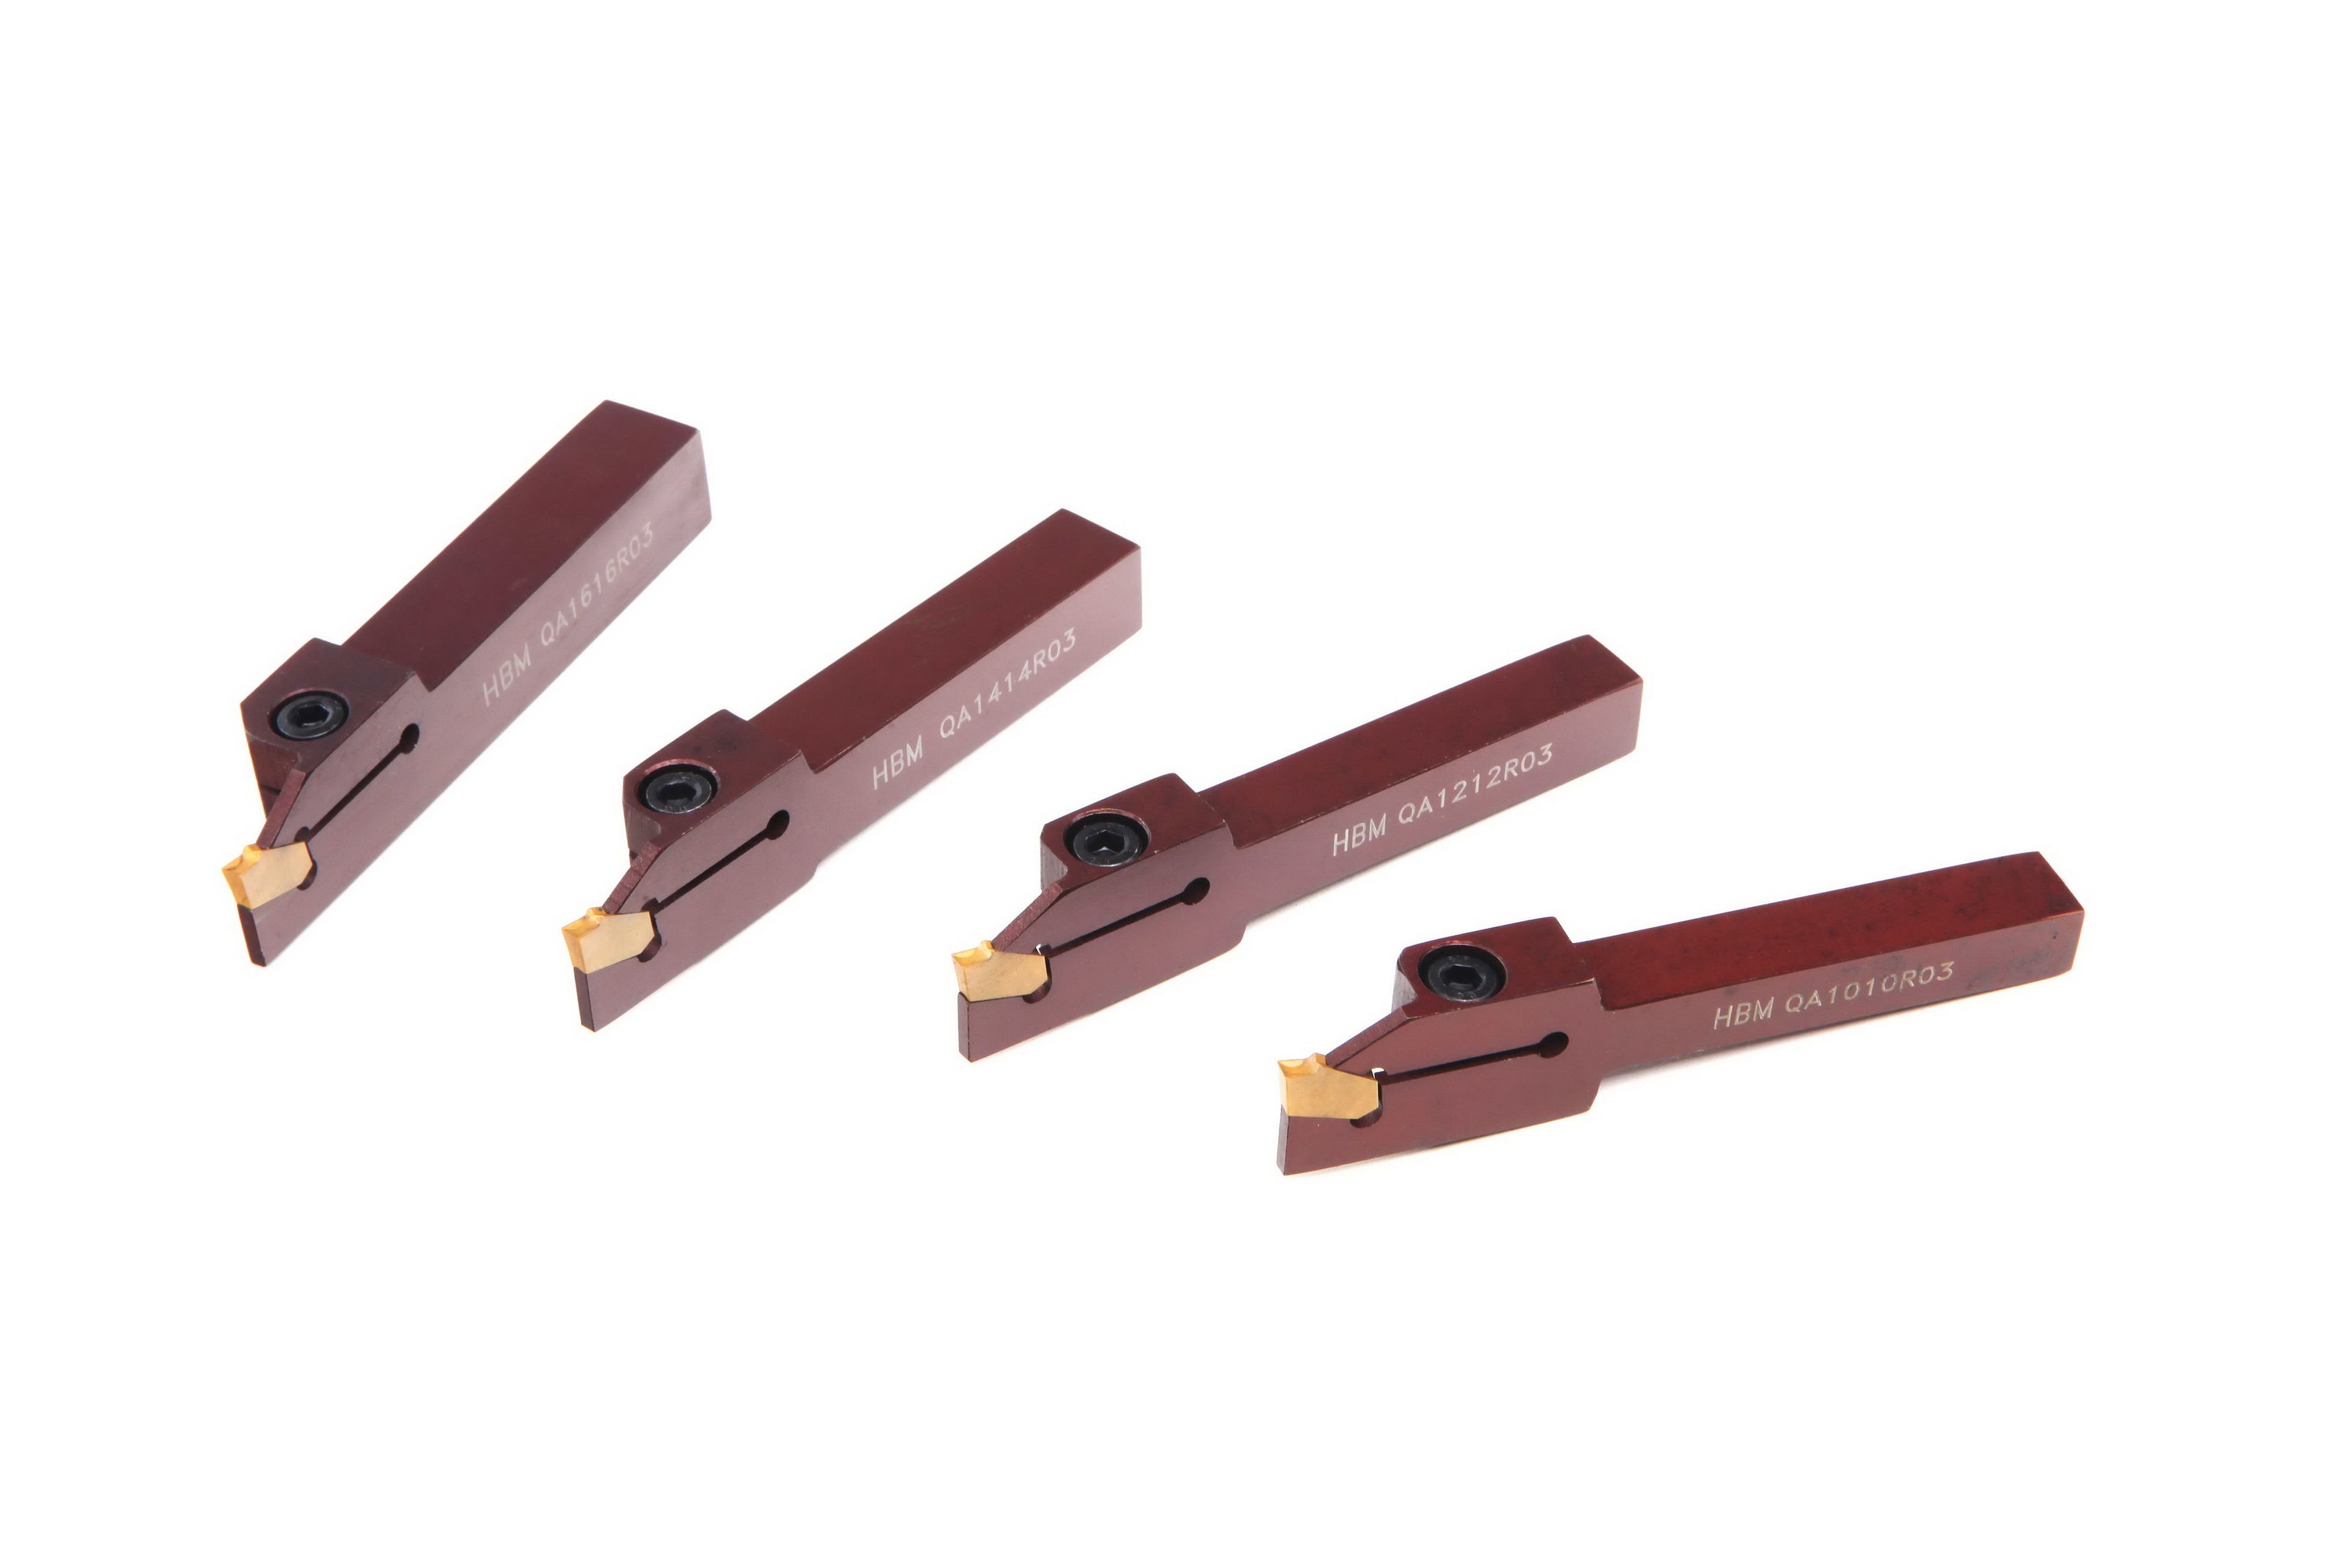
  • Outil de tournage (HSS, Widia ou à plaquettes, en jeu ou à l’unité) : pour usiner et mettre en forme le matériau.
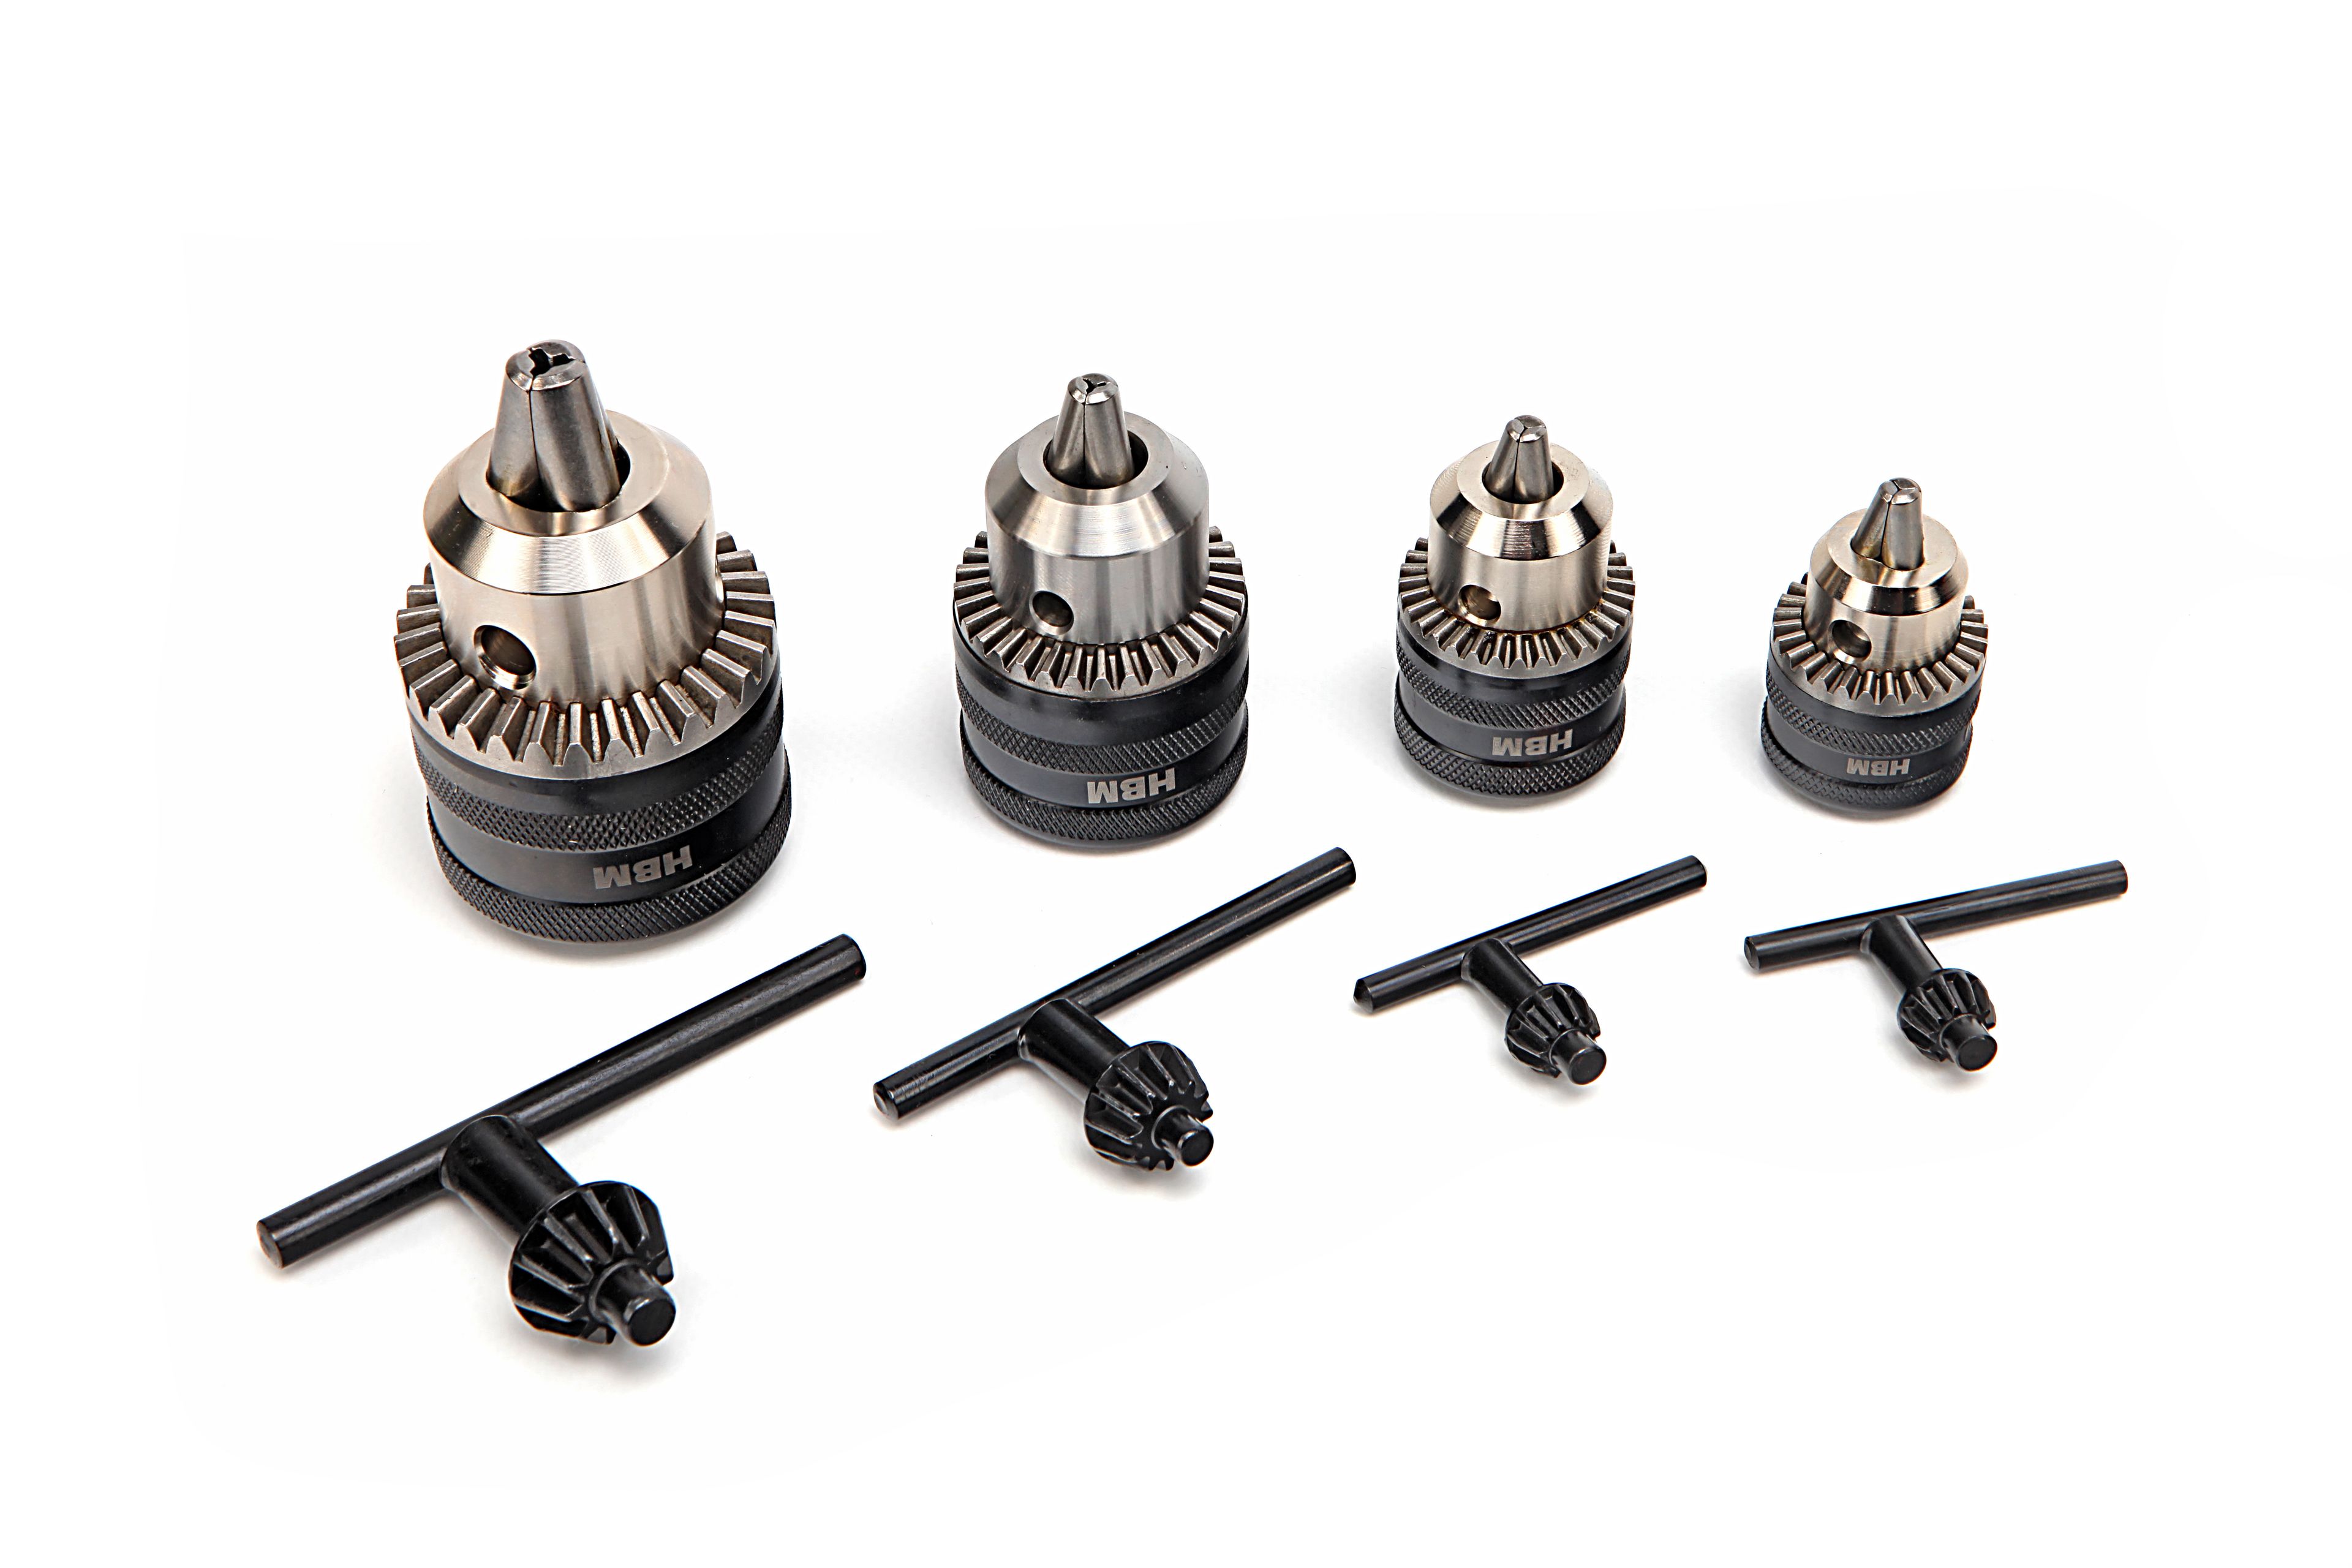
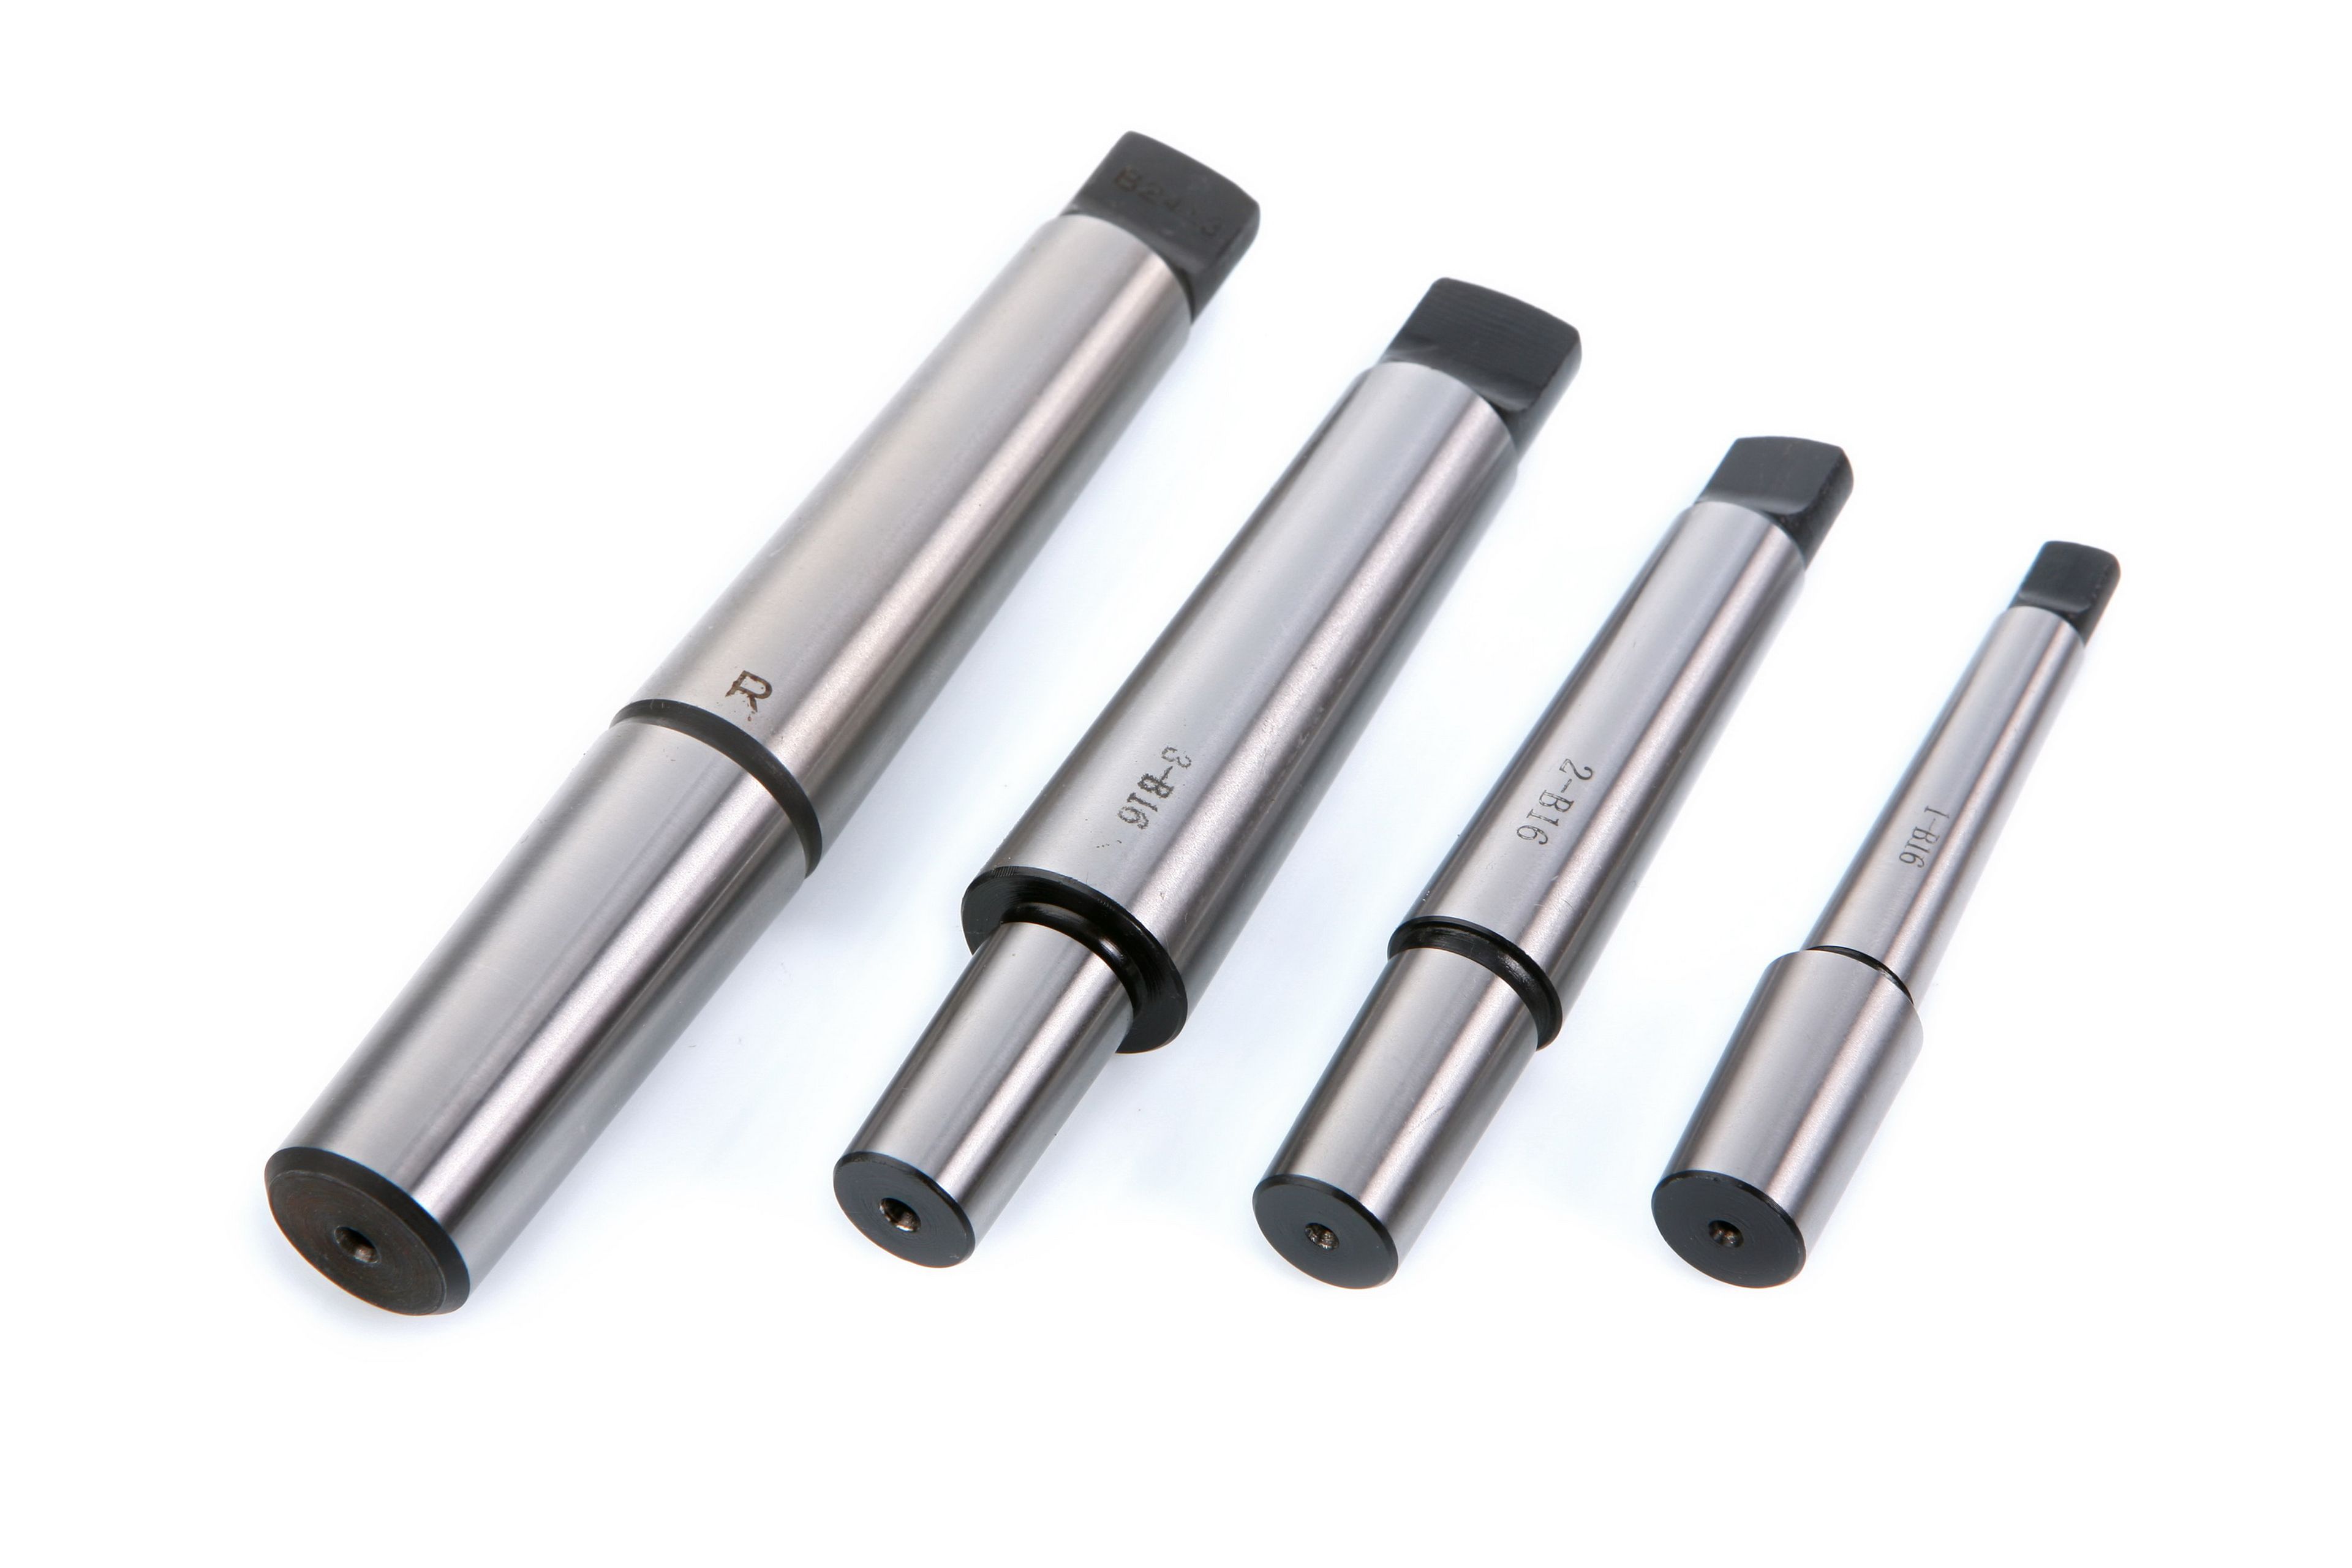
  • Mandrin de perçage avec arbre porte-mandrin : pour percer la pièce depuis la poupée mobile.
  • Pointe tournante (selon les travaux à réaliser, elle est parfois déjà fournie avec le tour à métaux) : pour soutenir les pièces longues.

Comment choisir les accessoires de base :

1. Choisissez le jeu d’outils de tournage adapté : Choisissez parmi ces trois types :

2. Avez-vous besoin d’outils supplémentaires ? Choisissez le ou les outils dont vous avez besoin :

  • Outils de tournage HSS
  • Outils de tournage Widia
  • Outils de tournage à plaquettes carbure

3. Choisissez un mandrin de perçage :

  • Mandrin autoserrant
  • Mandrin de perçage à clé

4. Choisissez un arbre porte-mandrin :
Choisissez l’arbre porte-mandrin adapté à votre machine.

Choisissez parmi ces accessoires de base

Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...

Accessoires complémentaires

Vous souhaitez travailler plus efficacement ? Complétez votre équipement avec :

  • Des instruments de mesure, comme un pied à coulisse ou un micromètre, pour effectuer des mesures précises.
  • Un porte-outil à changement rapide (Dixon, Multifix ou universel) pour changer rapidement d’outil de tournage.
  • Une lunette à suivre pour mieux soutenir les pièces longues.
  • Une lunette fixe pour mieux soutenir les pièces longues.
  • Différents mandrins pour différents types de serrage.
  • Un plateau pour serrer les pièces de forme particulière.

Outils de tournage et de coupe

  • Outil HSS : pour les opérations de tournage courantes et de précision.
  • Outil Widia : pour travailler à des vitesses plus élevées et bénéficier d’une durée de vie accrue.
  • Outils à plaquettes : polyvalents et rapides à remplacer.
  • Plaquettes (pour métaux ferreux ou non ferreux) : à choisir en fonction du matériau.

Outils de perçage et de centrage

  • Forets à centrer (HSS, HSS revêtus TiN ou HSS cobalt) pour centrer les pièces.
  • Jeu de forets à centrer comprenant plusieurs dimensions.
  • Mandrin de perçage à clé ou autoserrant, selon vos préférences.

Avec la bonne combinaison d’accessoires de base et complémentaires, vous tirerez le meilleur parti de votre tour à métaux. Vous travaillerez avec plus de précision, d’efficacité et de sécurité.


8. Utiliser un tour à métaux en pratique

La qualité du travail au tour dépend directement de la façon dont vous l’utilisez. Passons en revue les principales opérations.

Serrage de la pièce

Il existe plusieurs façons de serrer une pièce. Les plus courantes sont le mandrin 3 mors, le mandrin 4 mors, le porte-pince et le plateau de bridage. Il existe d’autres possibilités, mais ce sont les solutions de base.

Repère : prévoyez généralement environ 3 mm de jeu supplémentaire par rapport à la plus grande dimension de la pièce. Selon le type de serrage et l’opération à effectuer, un jeu plus ou moins important peut être nécessaire en pratique.

Le mandrin

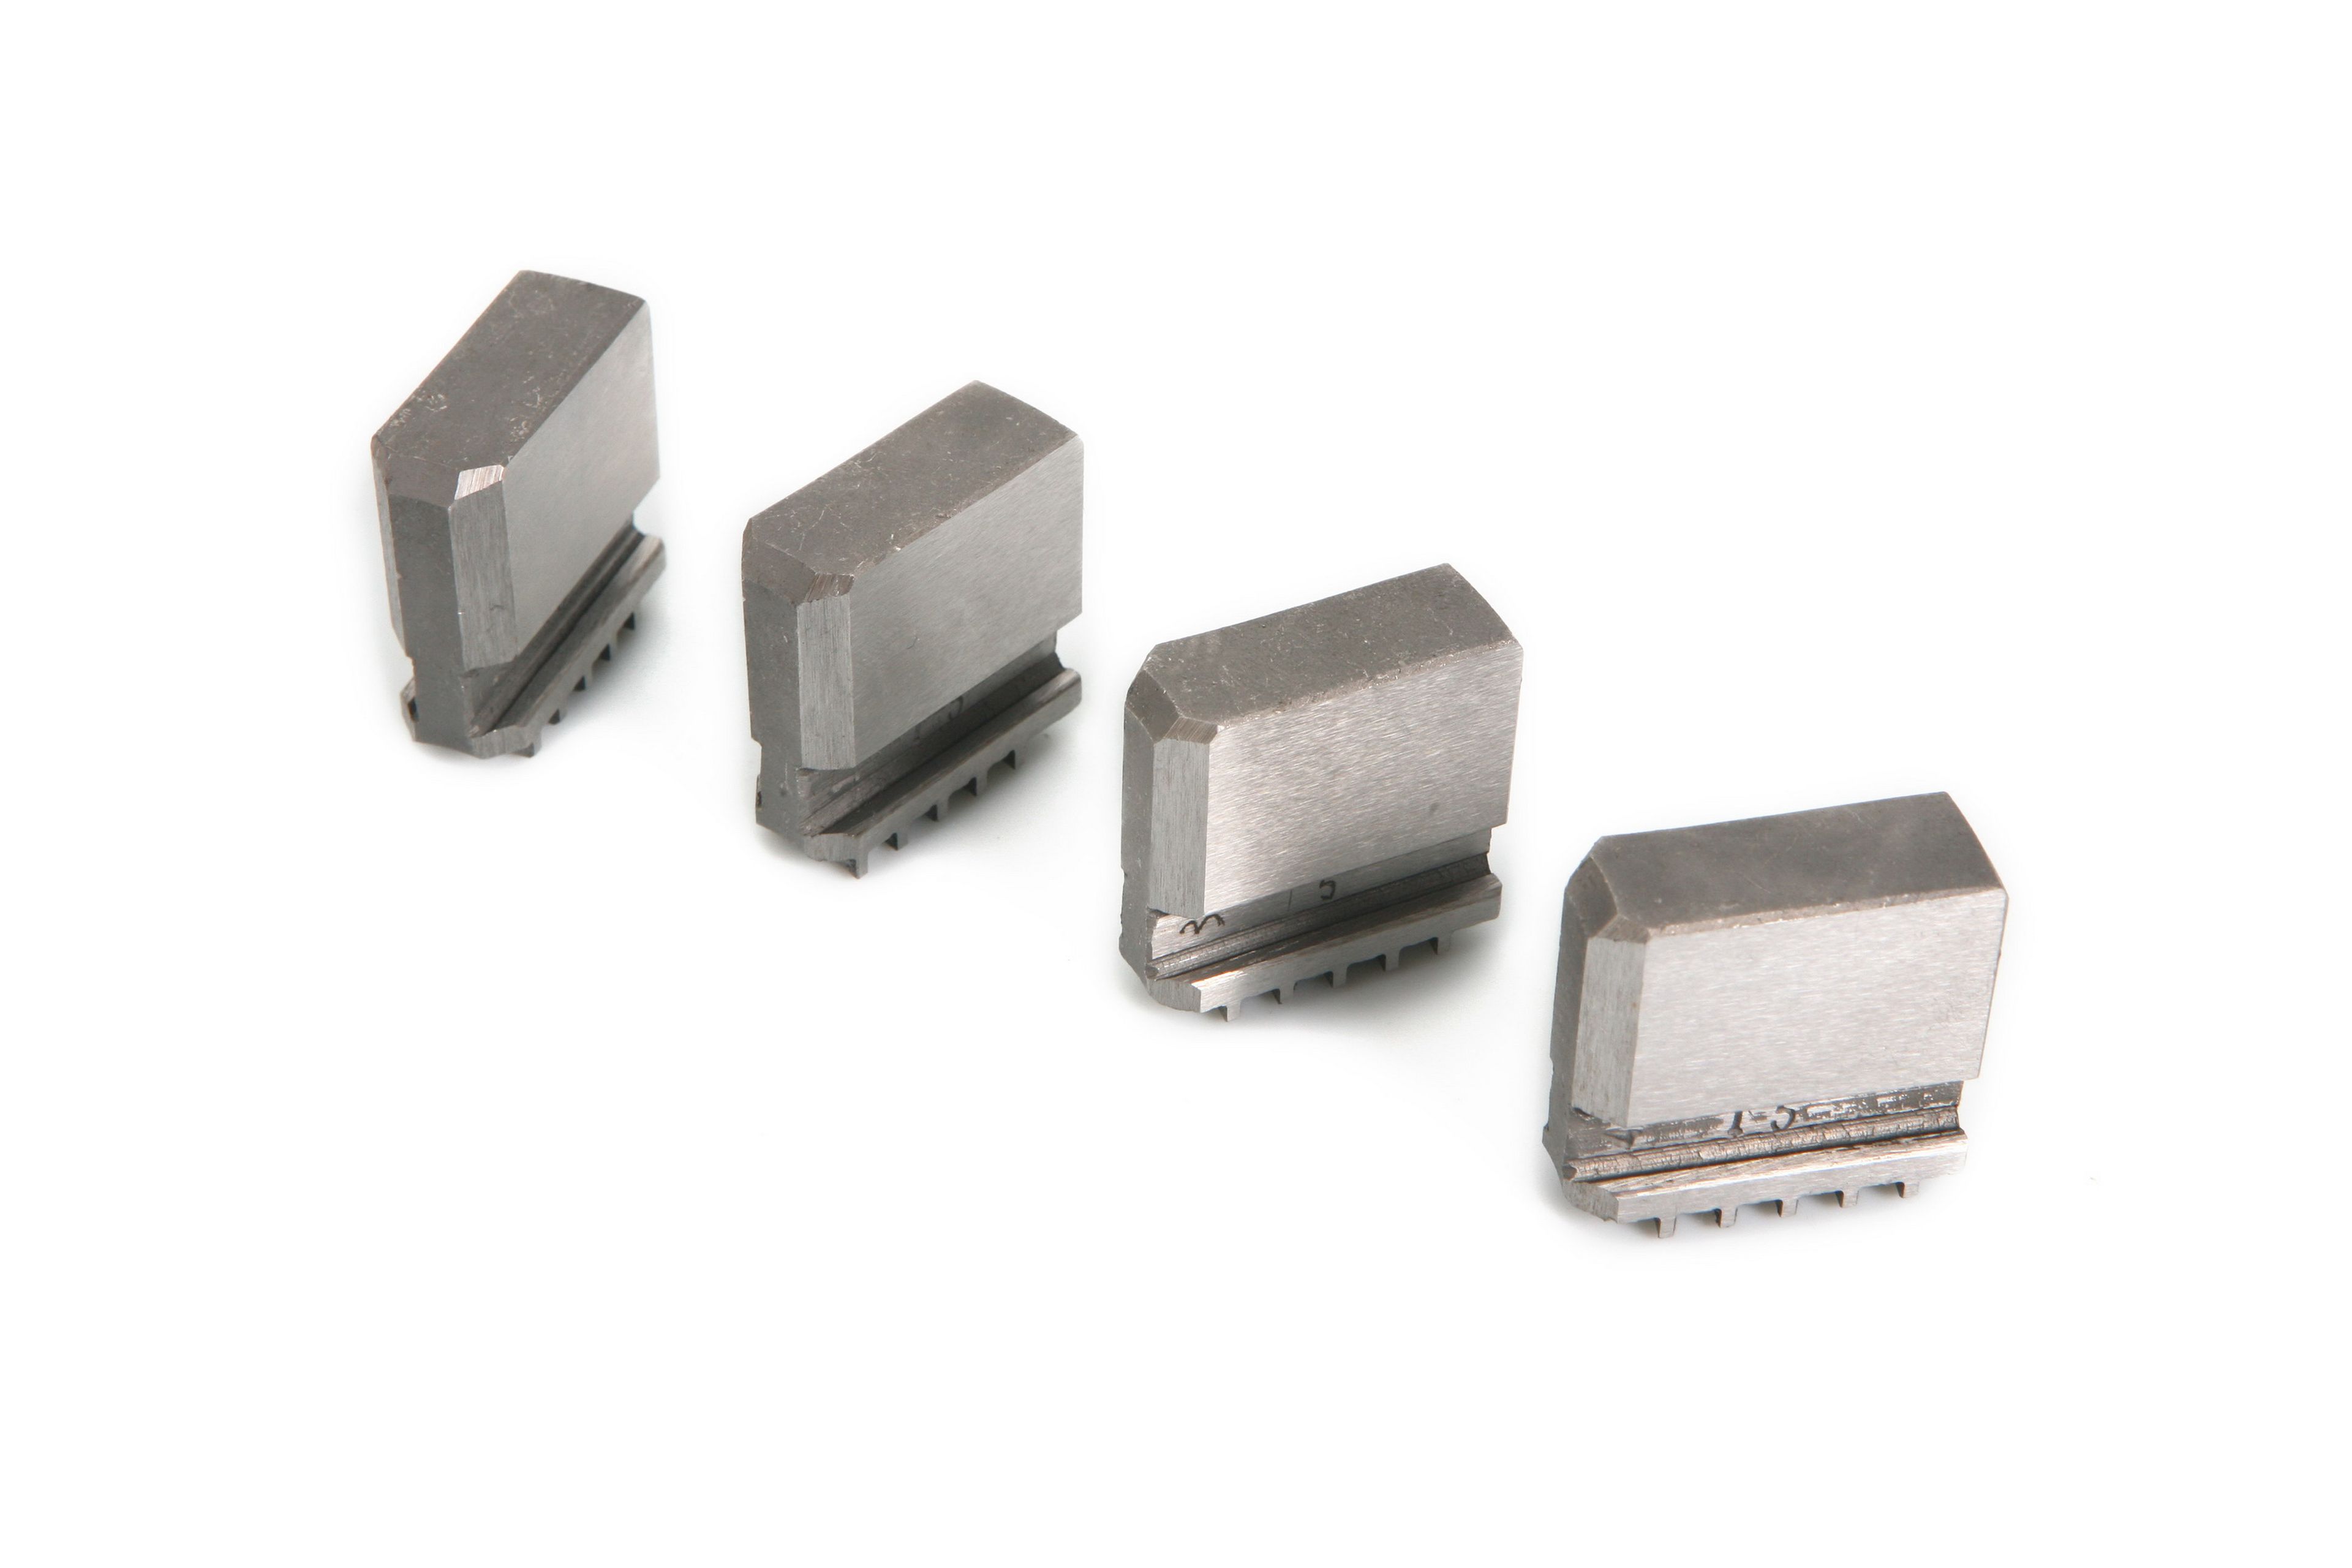
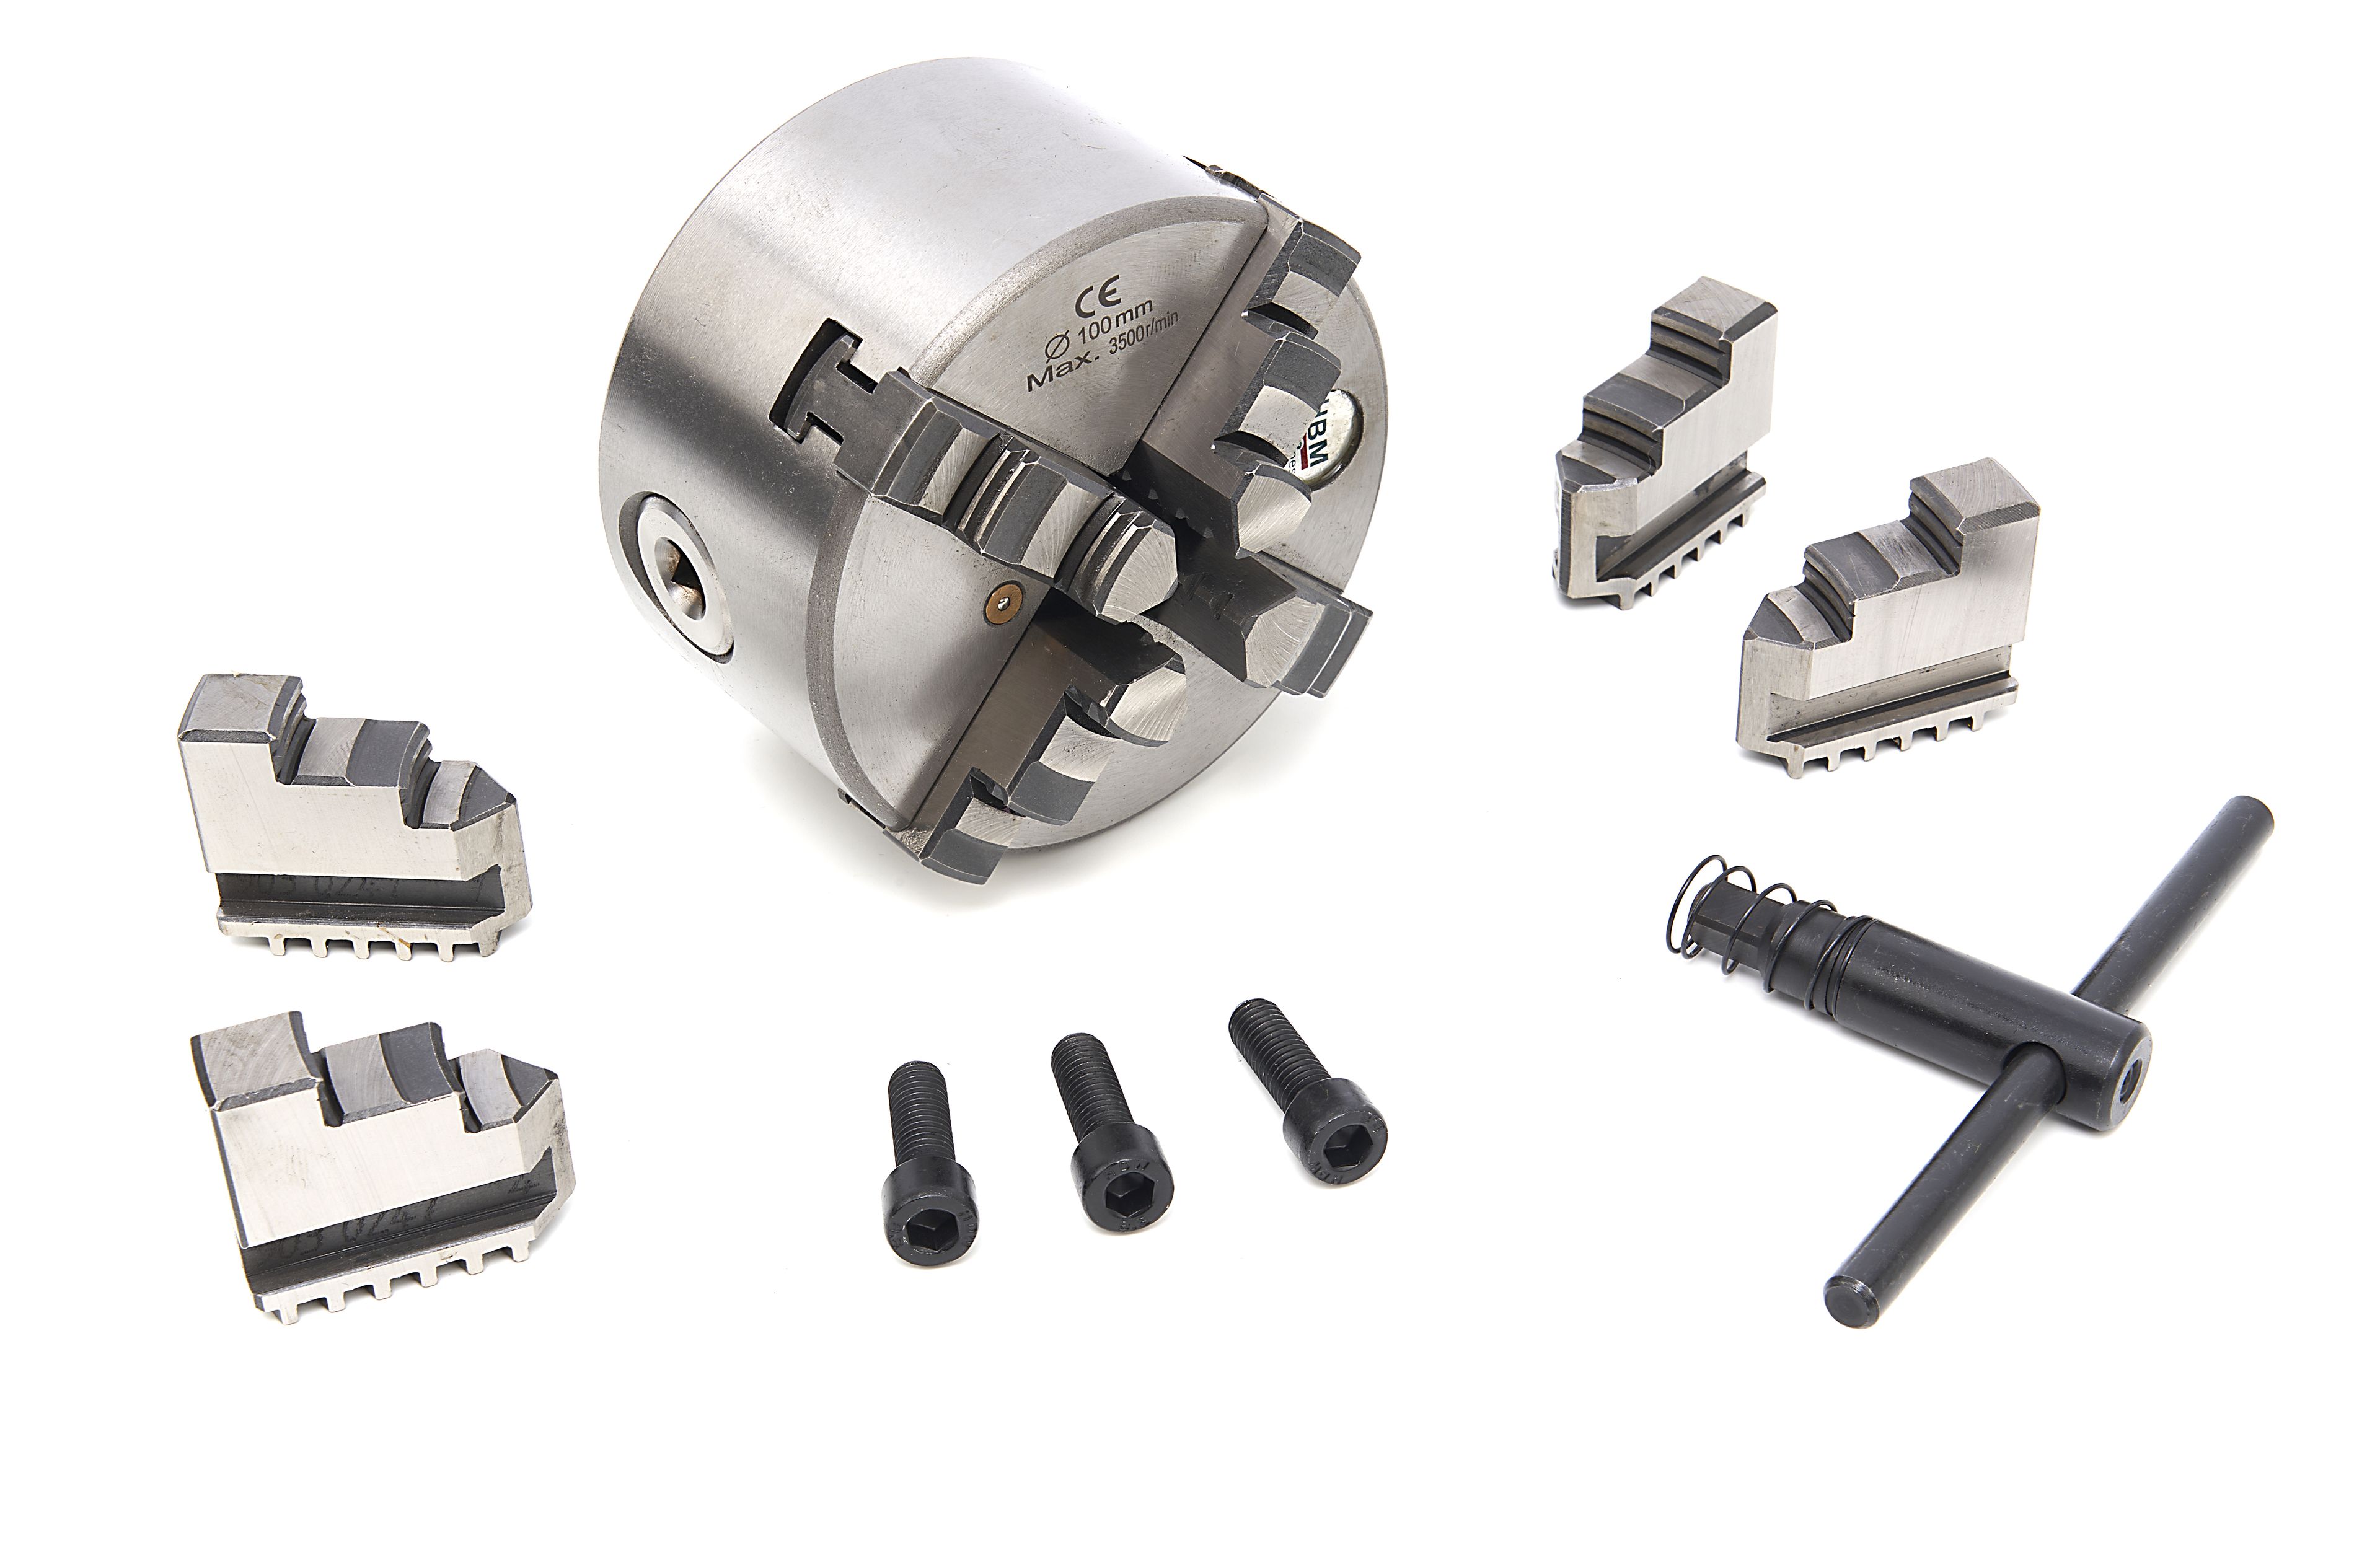
Un mandrin se compose de trois éléments : le corps, les mors et la clé. Il existe différents types de mors :

  • Mors réversibles ; ils se déclinent en :

    • Mors intérieurs
    • Mors extérieurs
  • Mors en deux parties
  • Mors doux

Montage du mandrin

Avant de monter un mandrin sur un tour à métaux, il faut savoir qu’il existe deux types de montage :

  • Les mandrins montés directement sur le nez de broche.
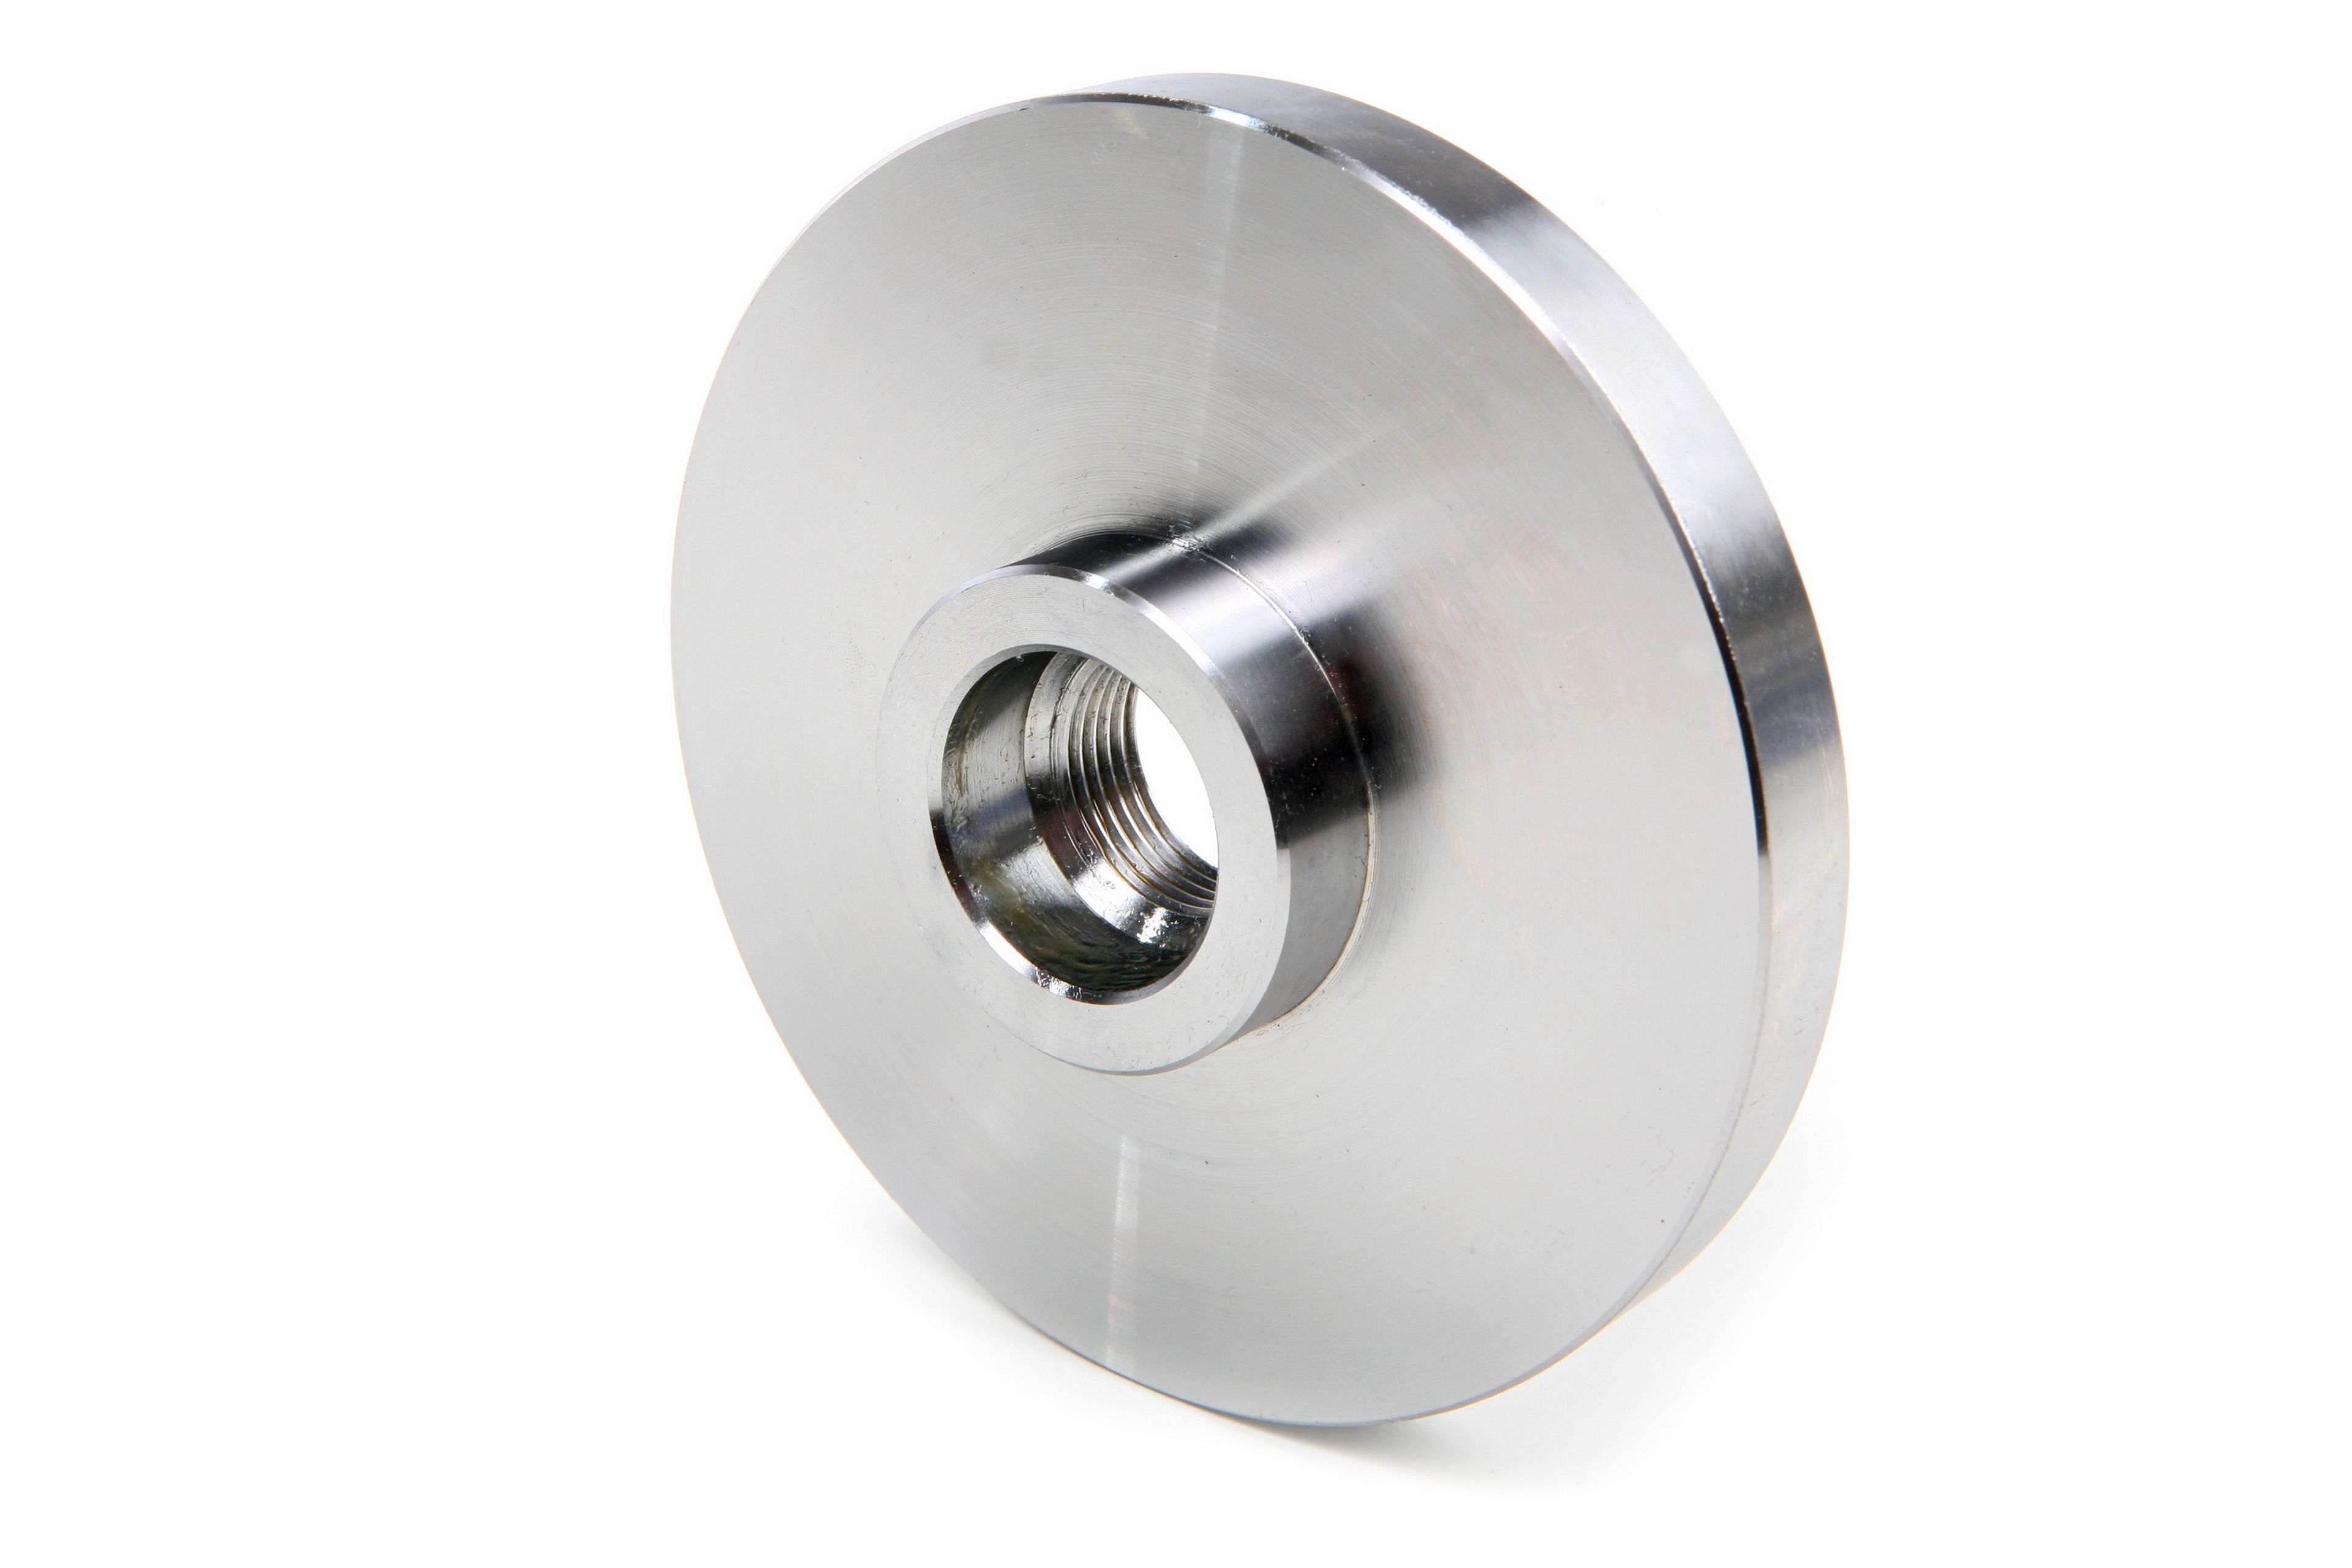
  • Les mandrins montés à l’aide d’une bride intermédiaire.

Montage avec une bride intermédiaire

Si votre mandrin est monté sur une bride intermédiaire et que vous souhaitez le remplacer, procédez comme suit :

  1. Démontez l’ancien mandrin de la bride intermédiaire.
  2. Conservez la bride intermédiaire pour la réutiliser.
  3. Le mandrin est centré sur un épaulement de centrage de la bride.
  4. Usinez cet épaulement sur le tour pour le supprimer.
  5. Mesurez le diamètre intérieur du nouveau mandrin.
  6. Usinez un nouvel épaulement sur la bride en prévoyant un léger jeu d’environ 0,02 mm.
  7. Percez de nouveaux trous de fixation si nécessaire.
  8. Montez le nouveau mandrin avec la plus grande précision possible.

Important : le centrage du mandrin s’effectue grâce à l’épaulement de la bride. La moindre erreur de montage entraîne immédiatement un faux-rond. Un travail précis est indispensable pour obtenir de bons résultats au tournage.

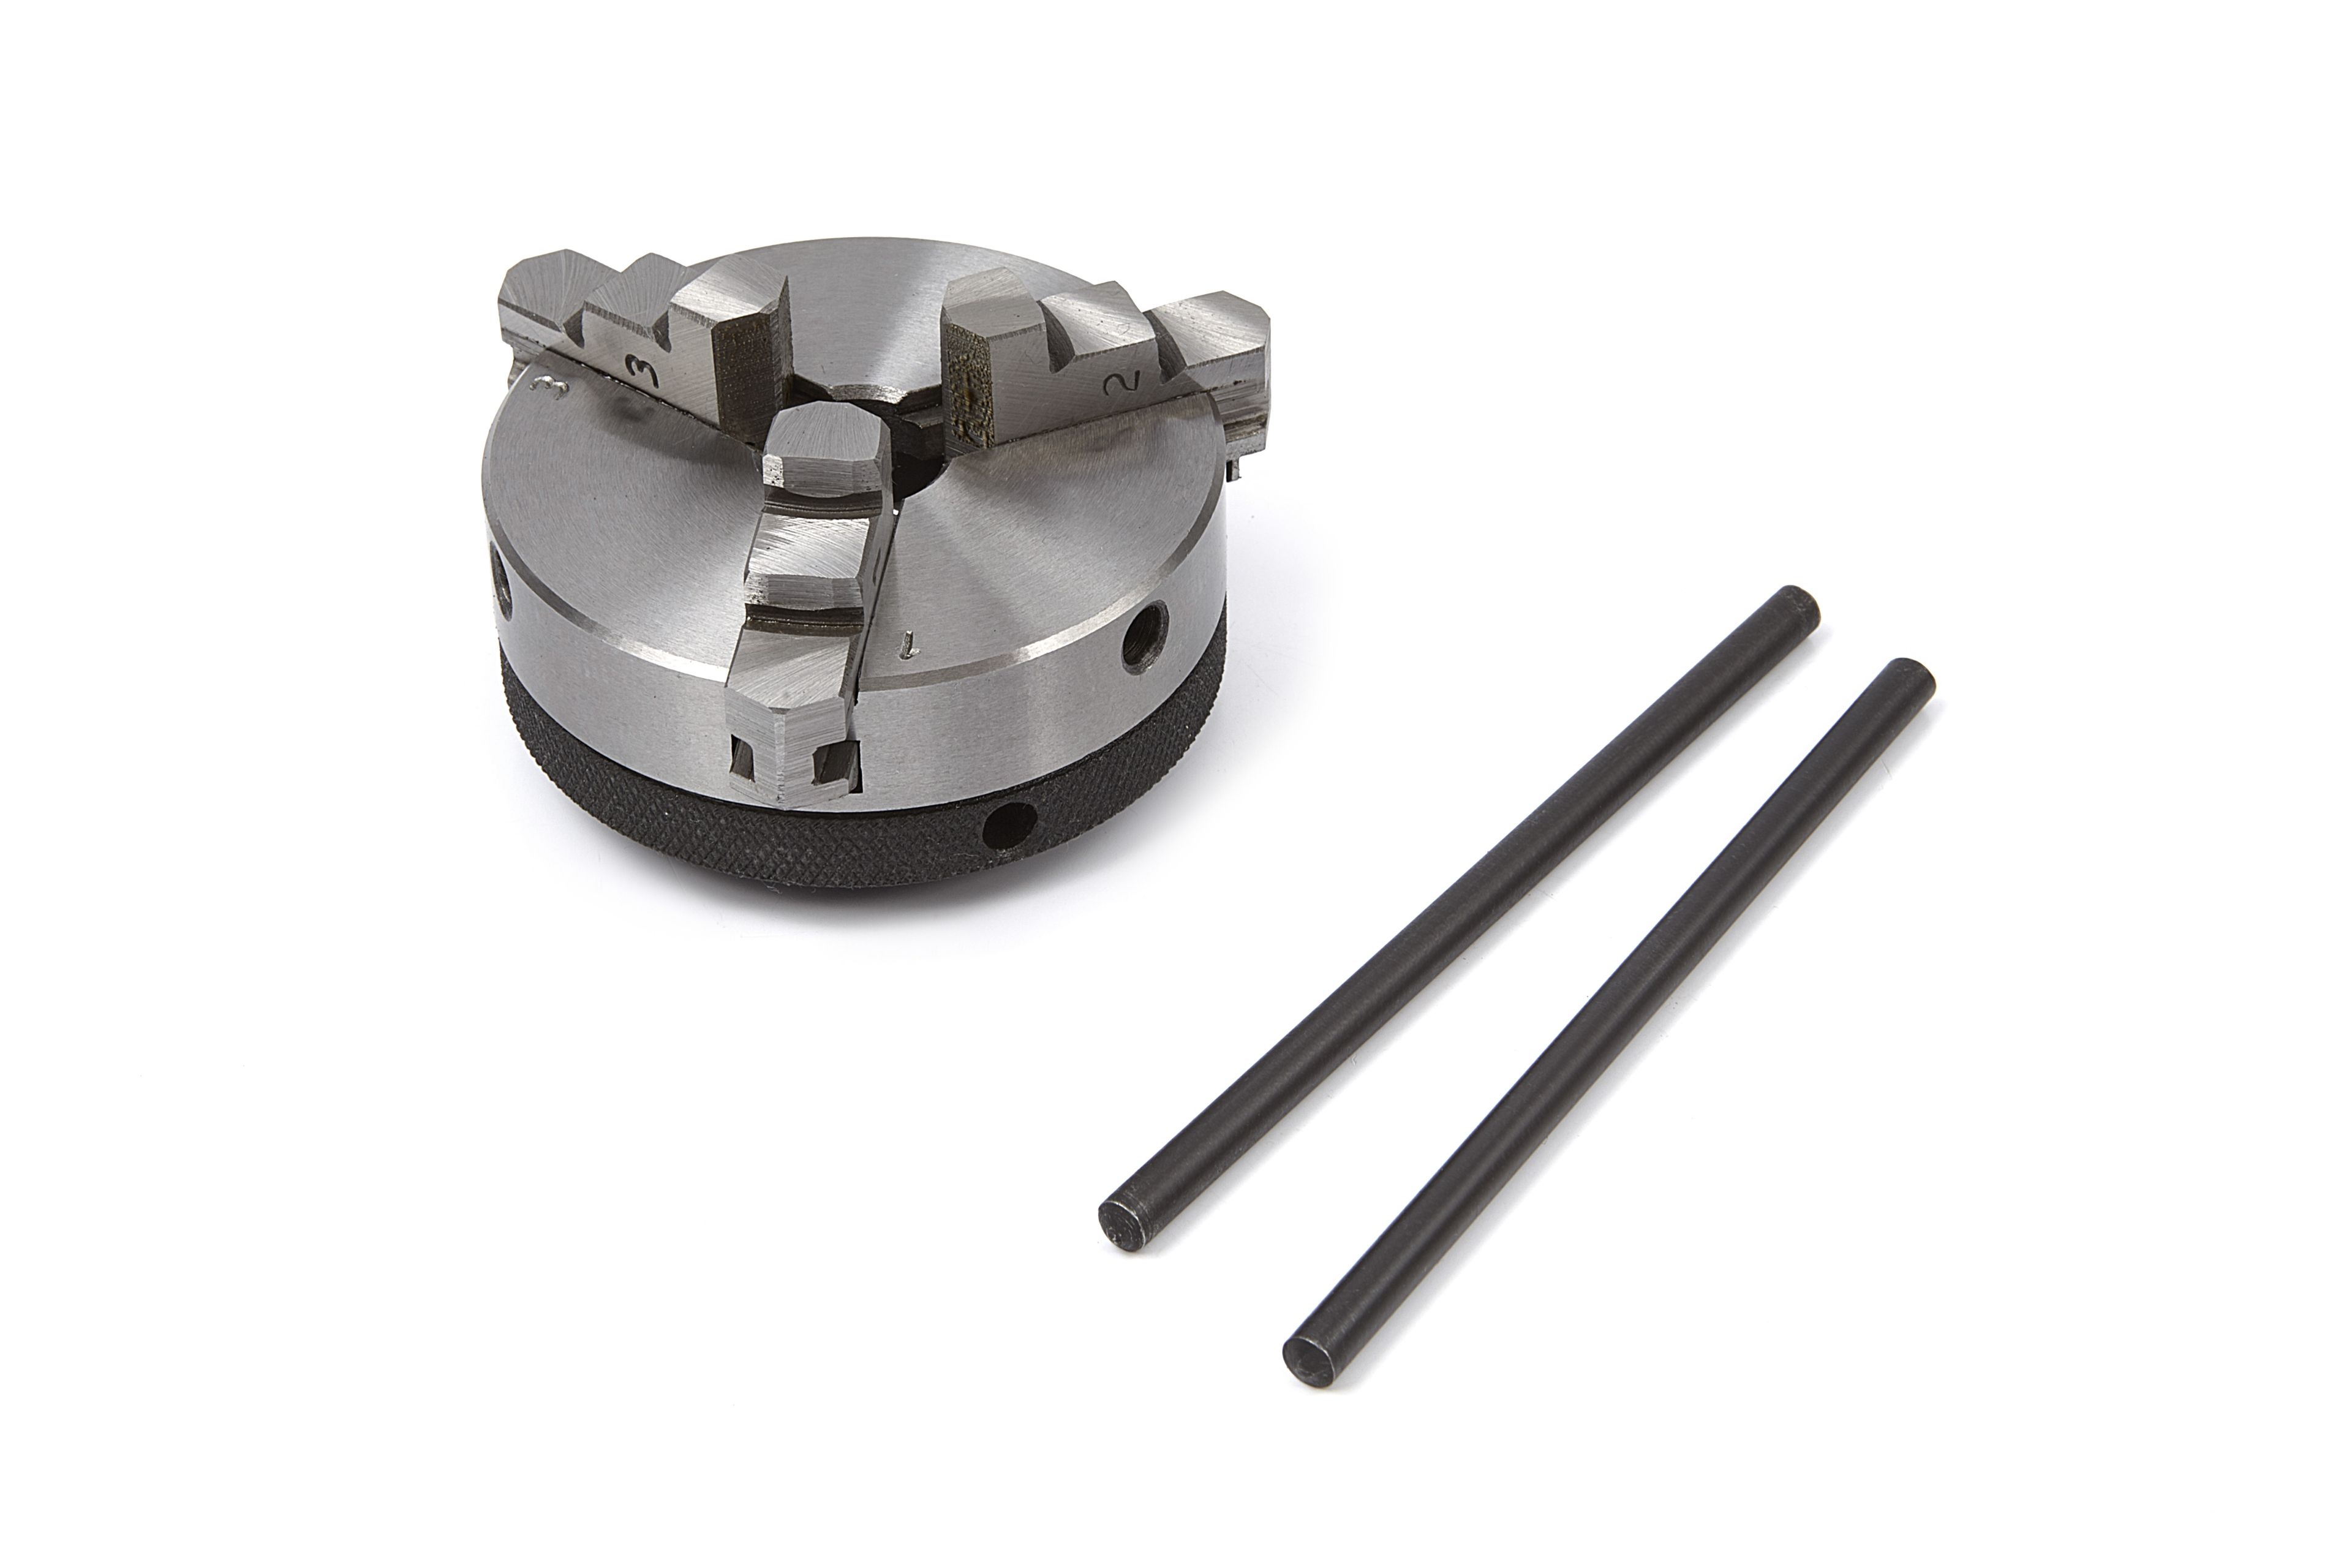
Mandrin 3 mors

Le mandrin 3 mors est le plus couramment utilisé en usinage. La raison : il est simple à utiliser. Une seule clé permet de serrer simultanément les trois mors.

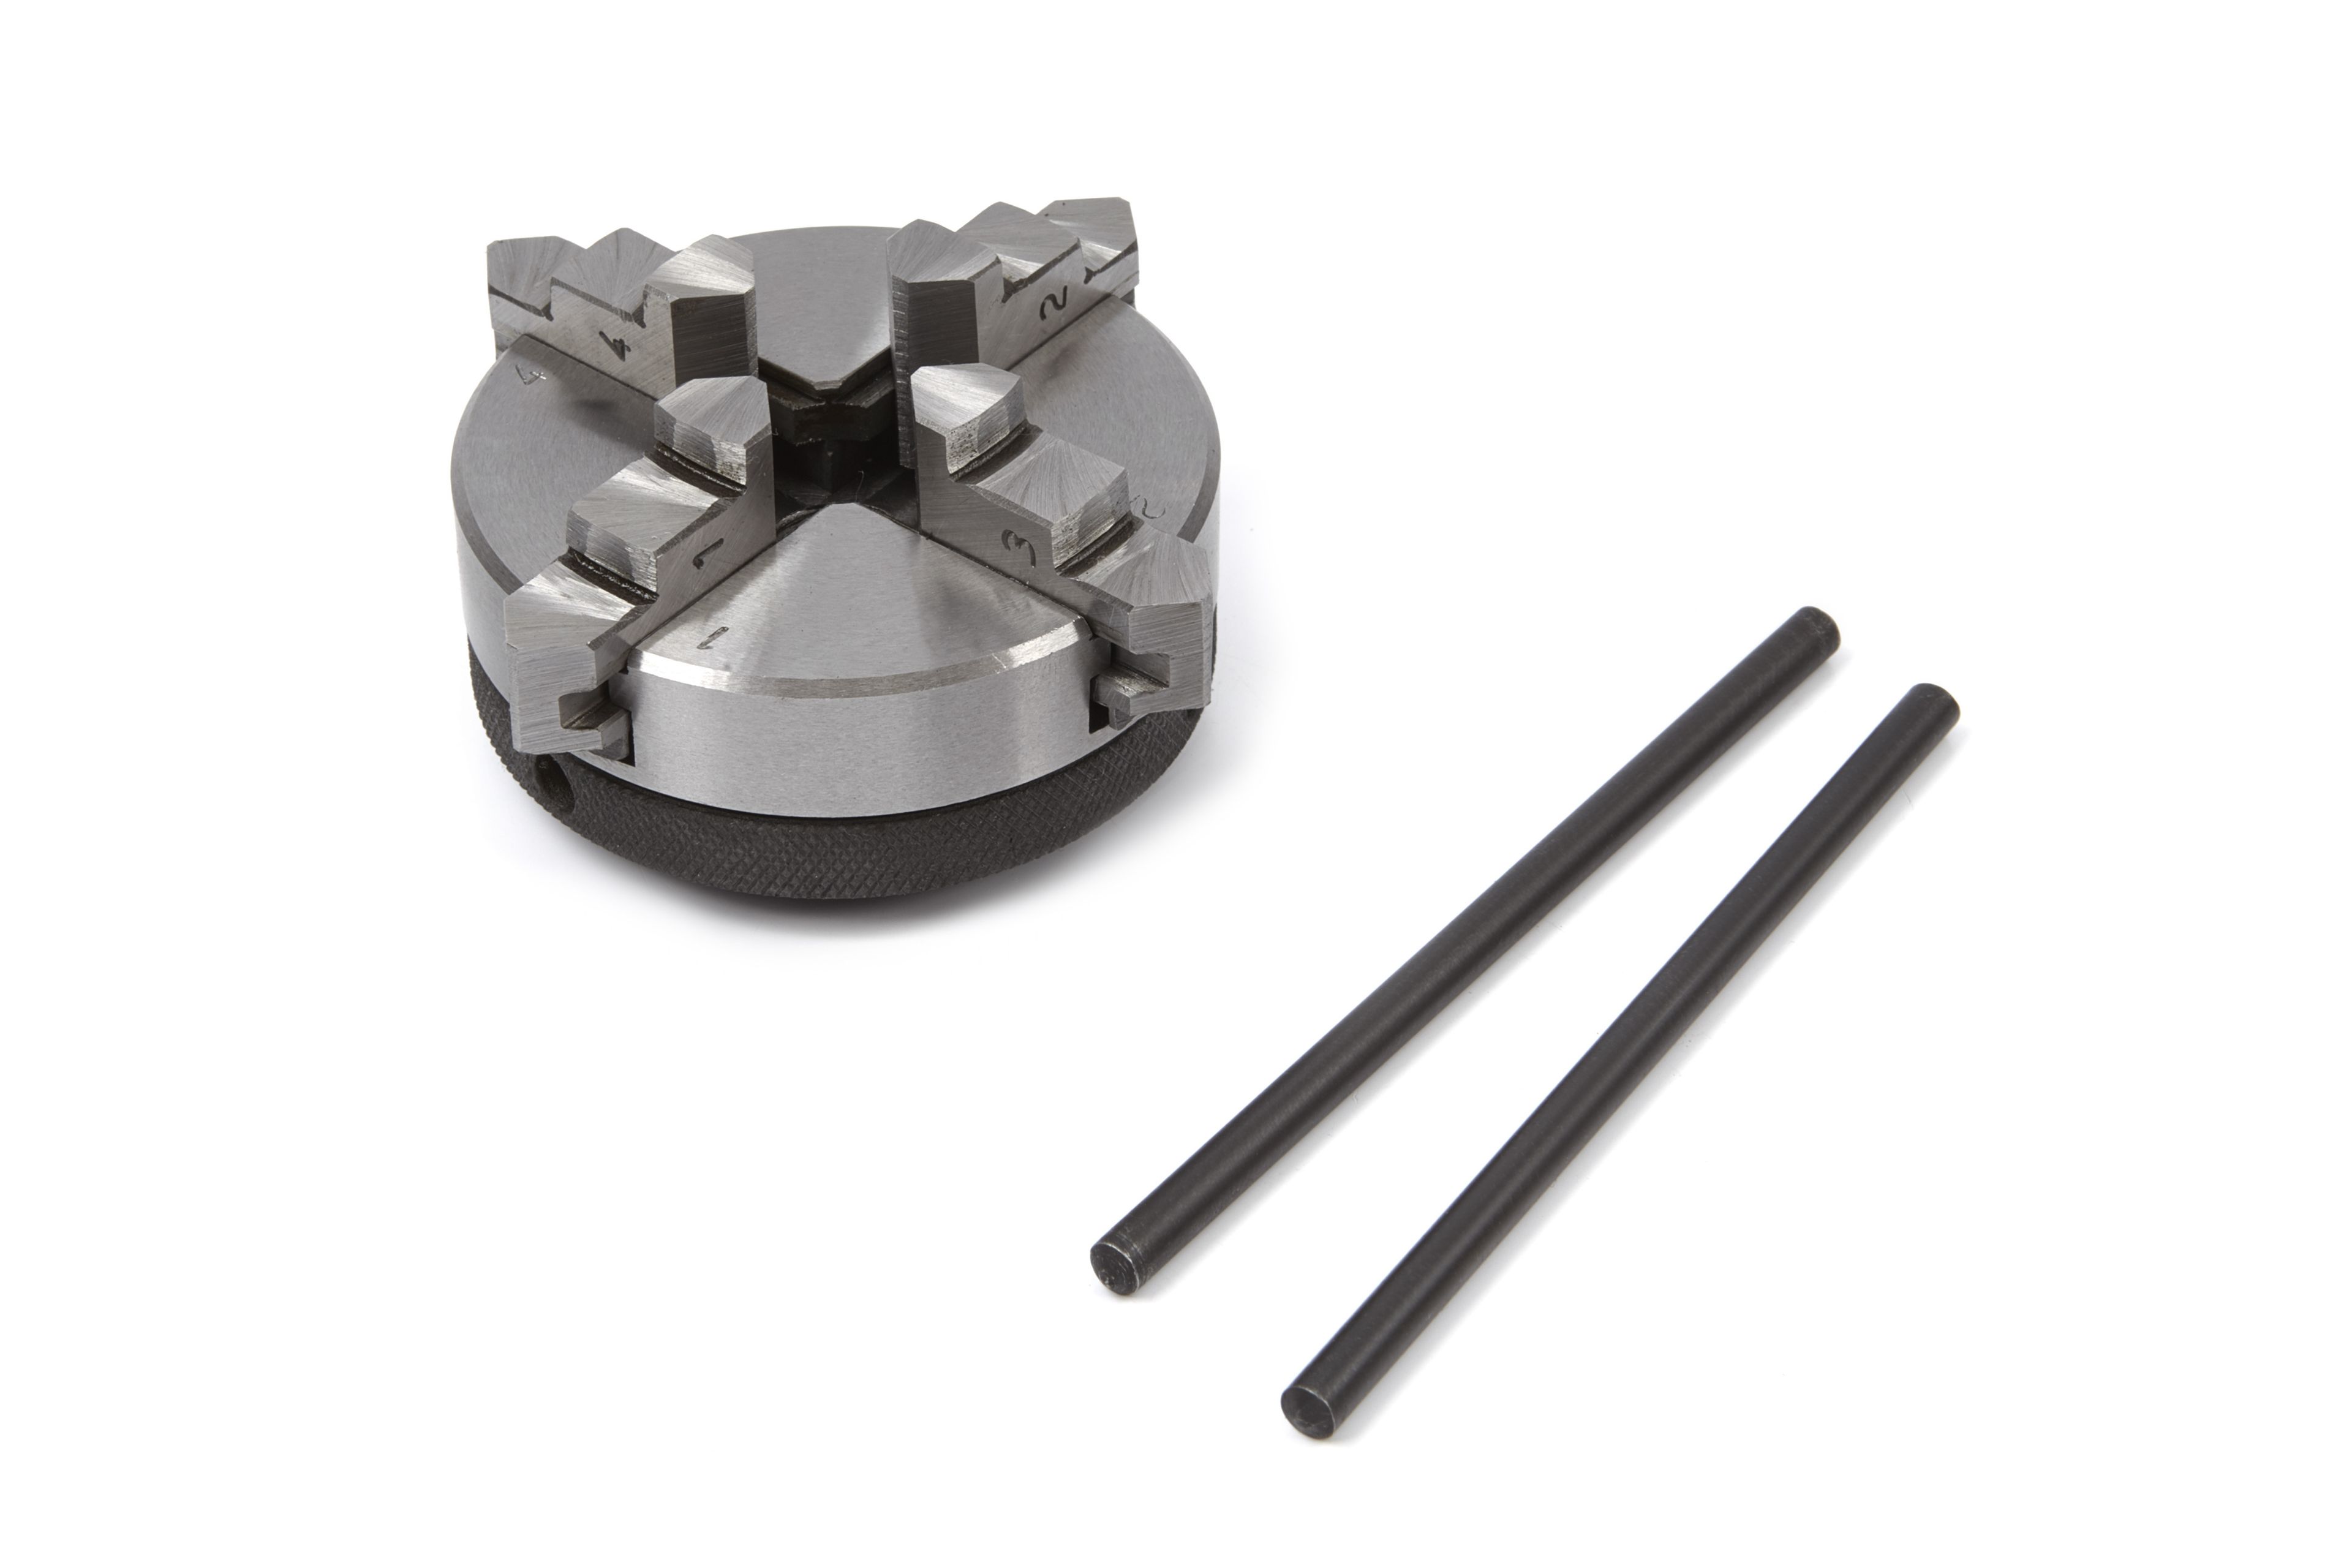
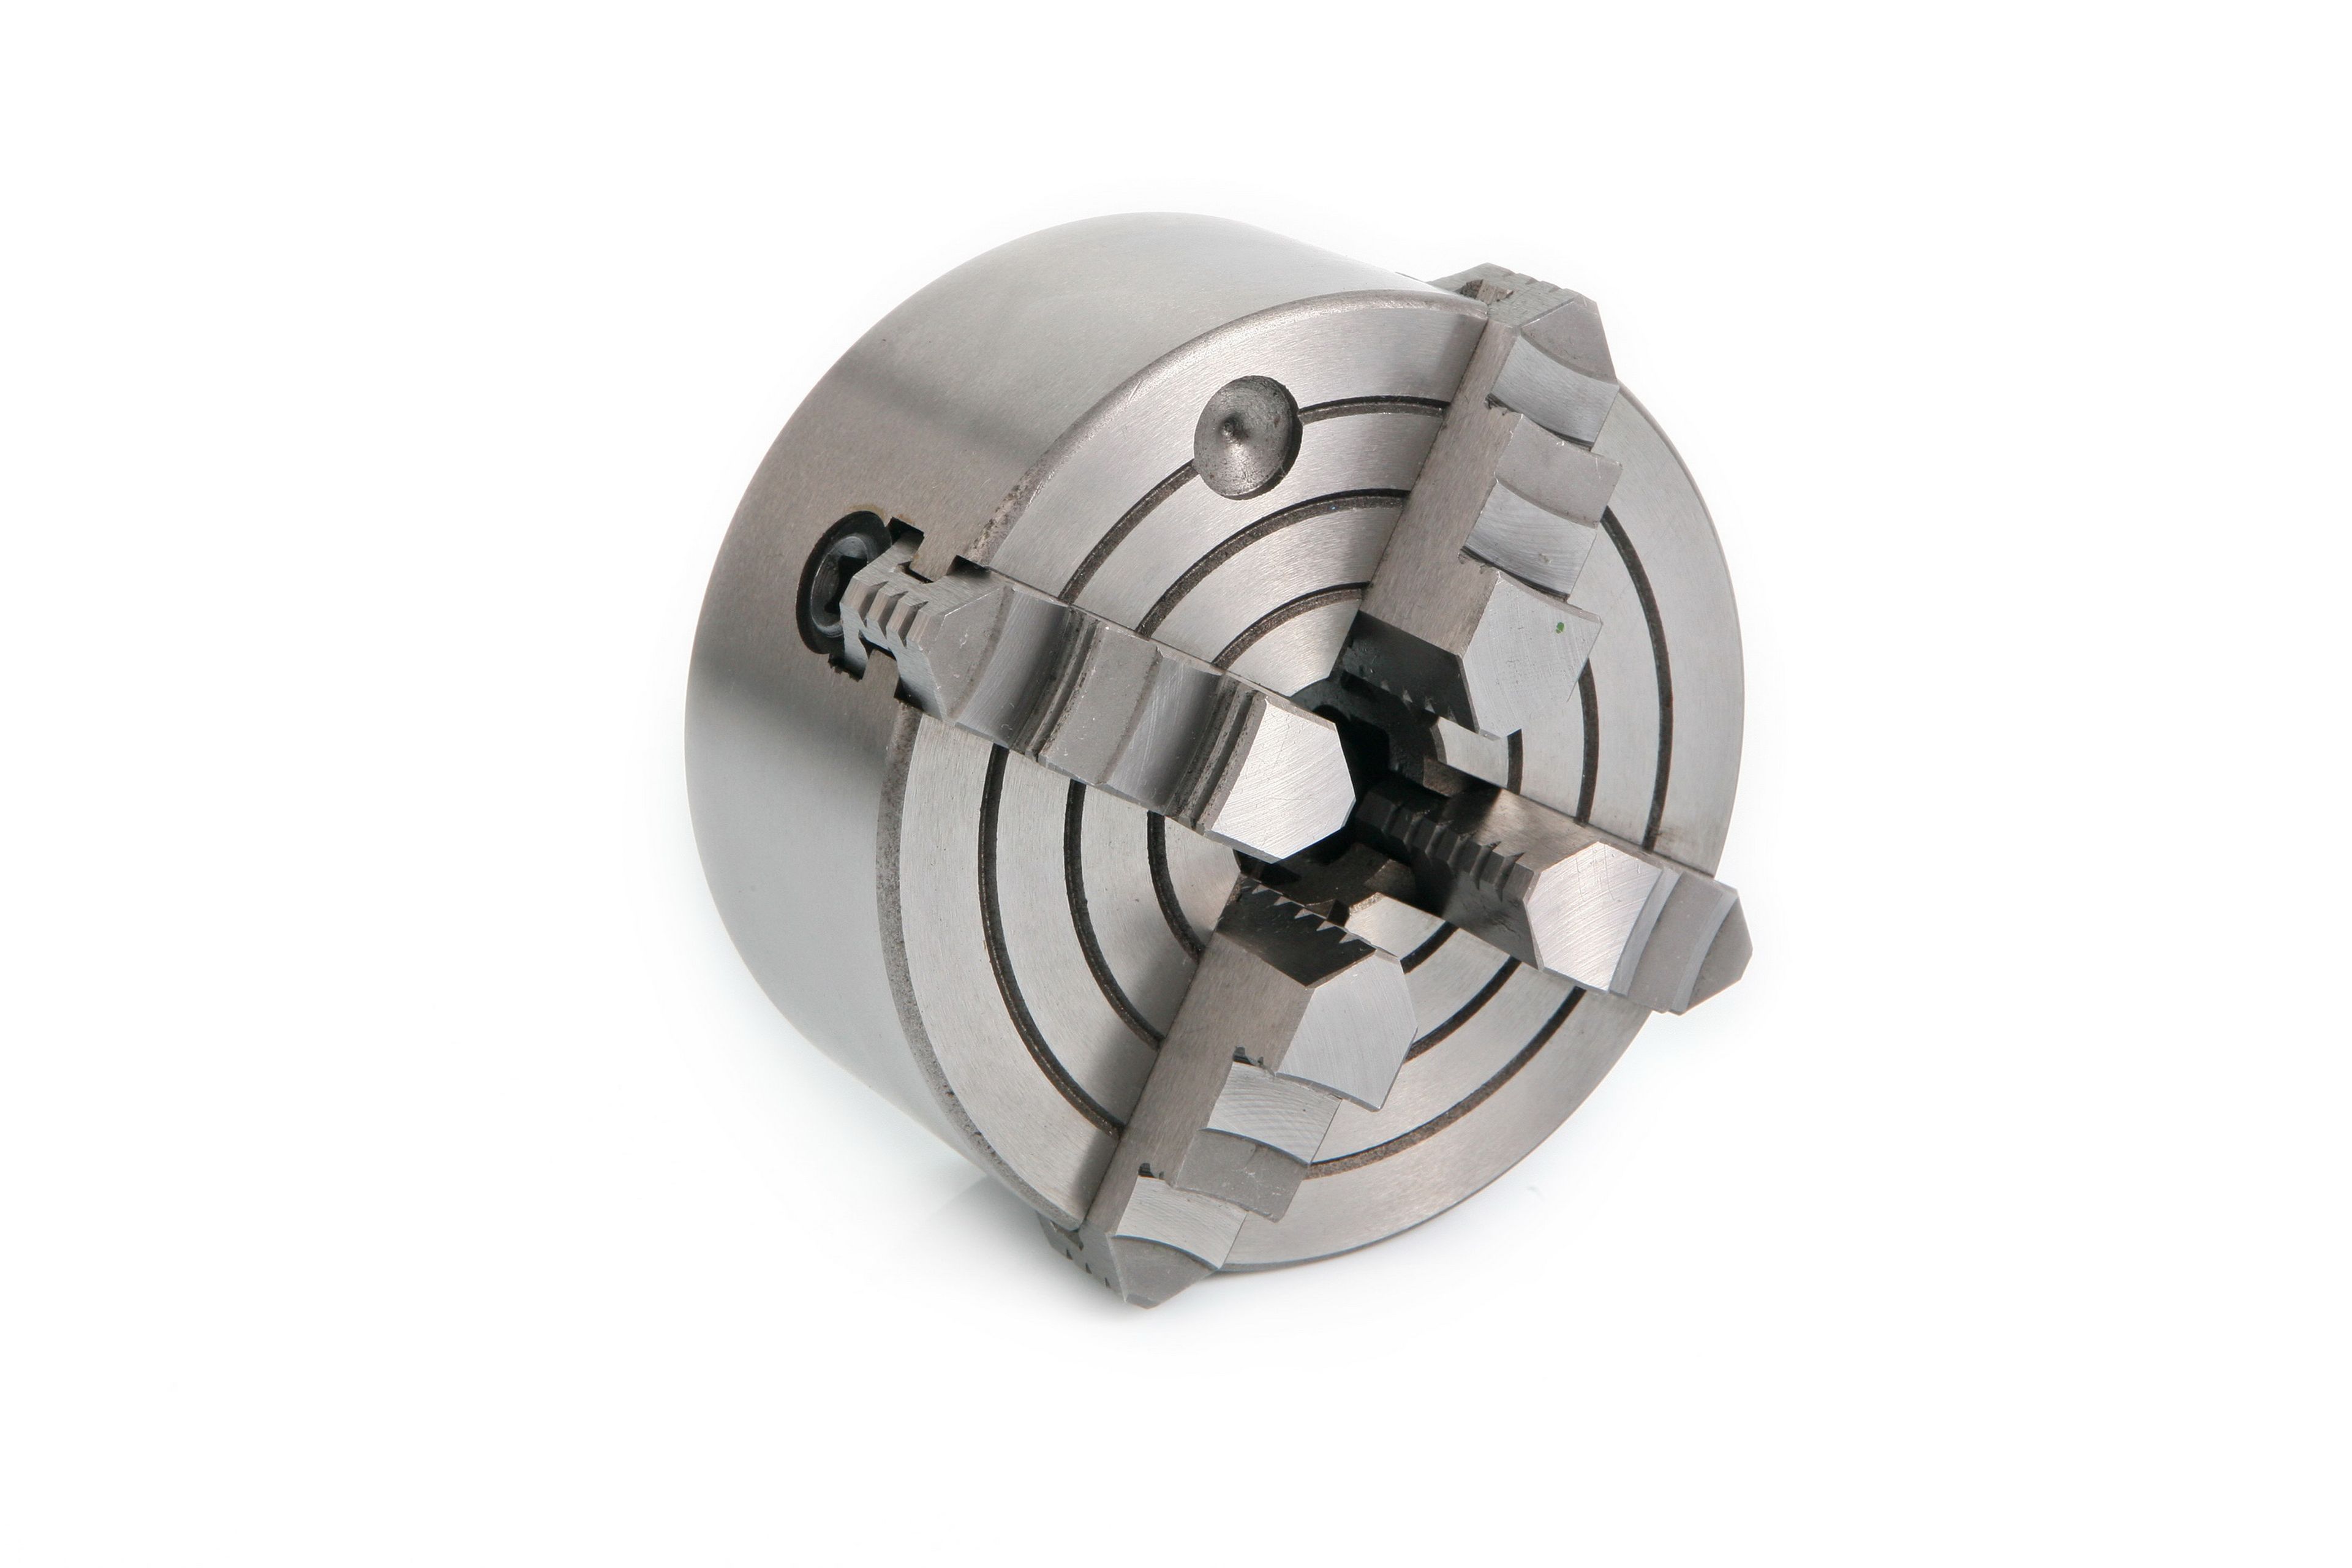
Mandrin 4 mors

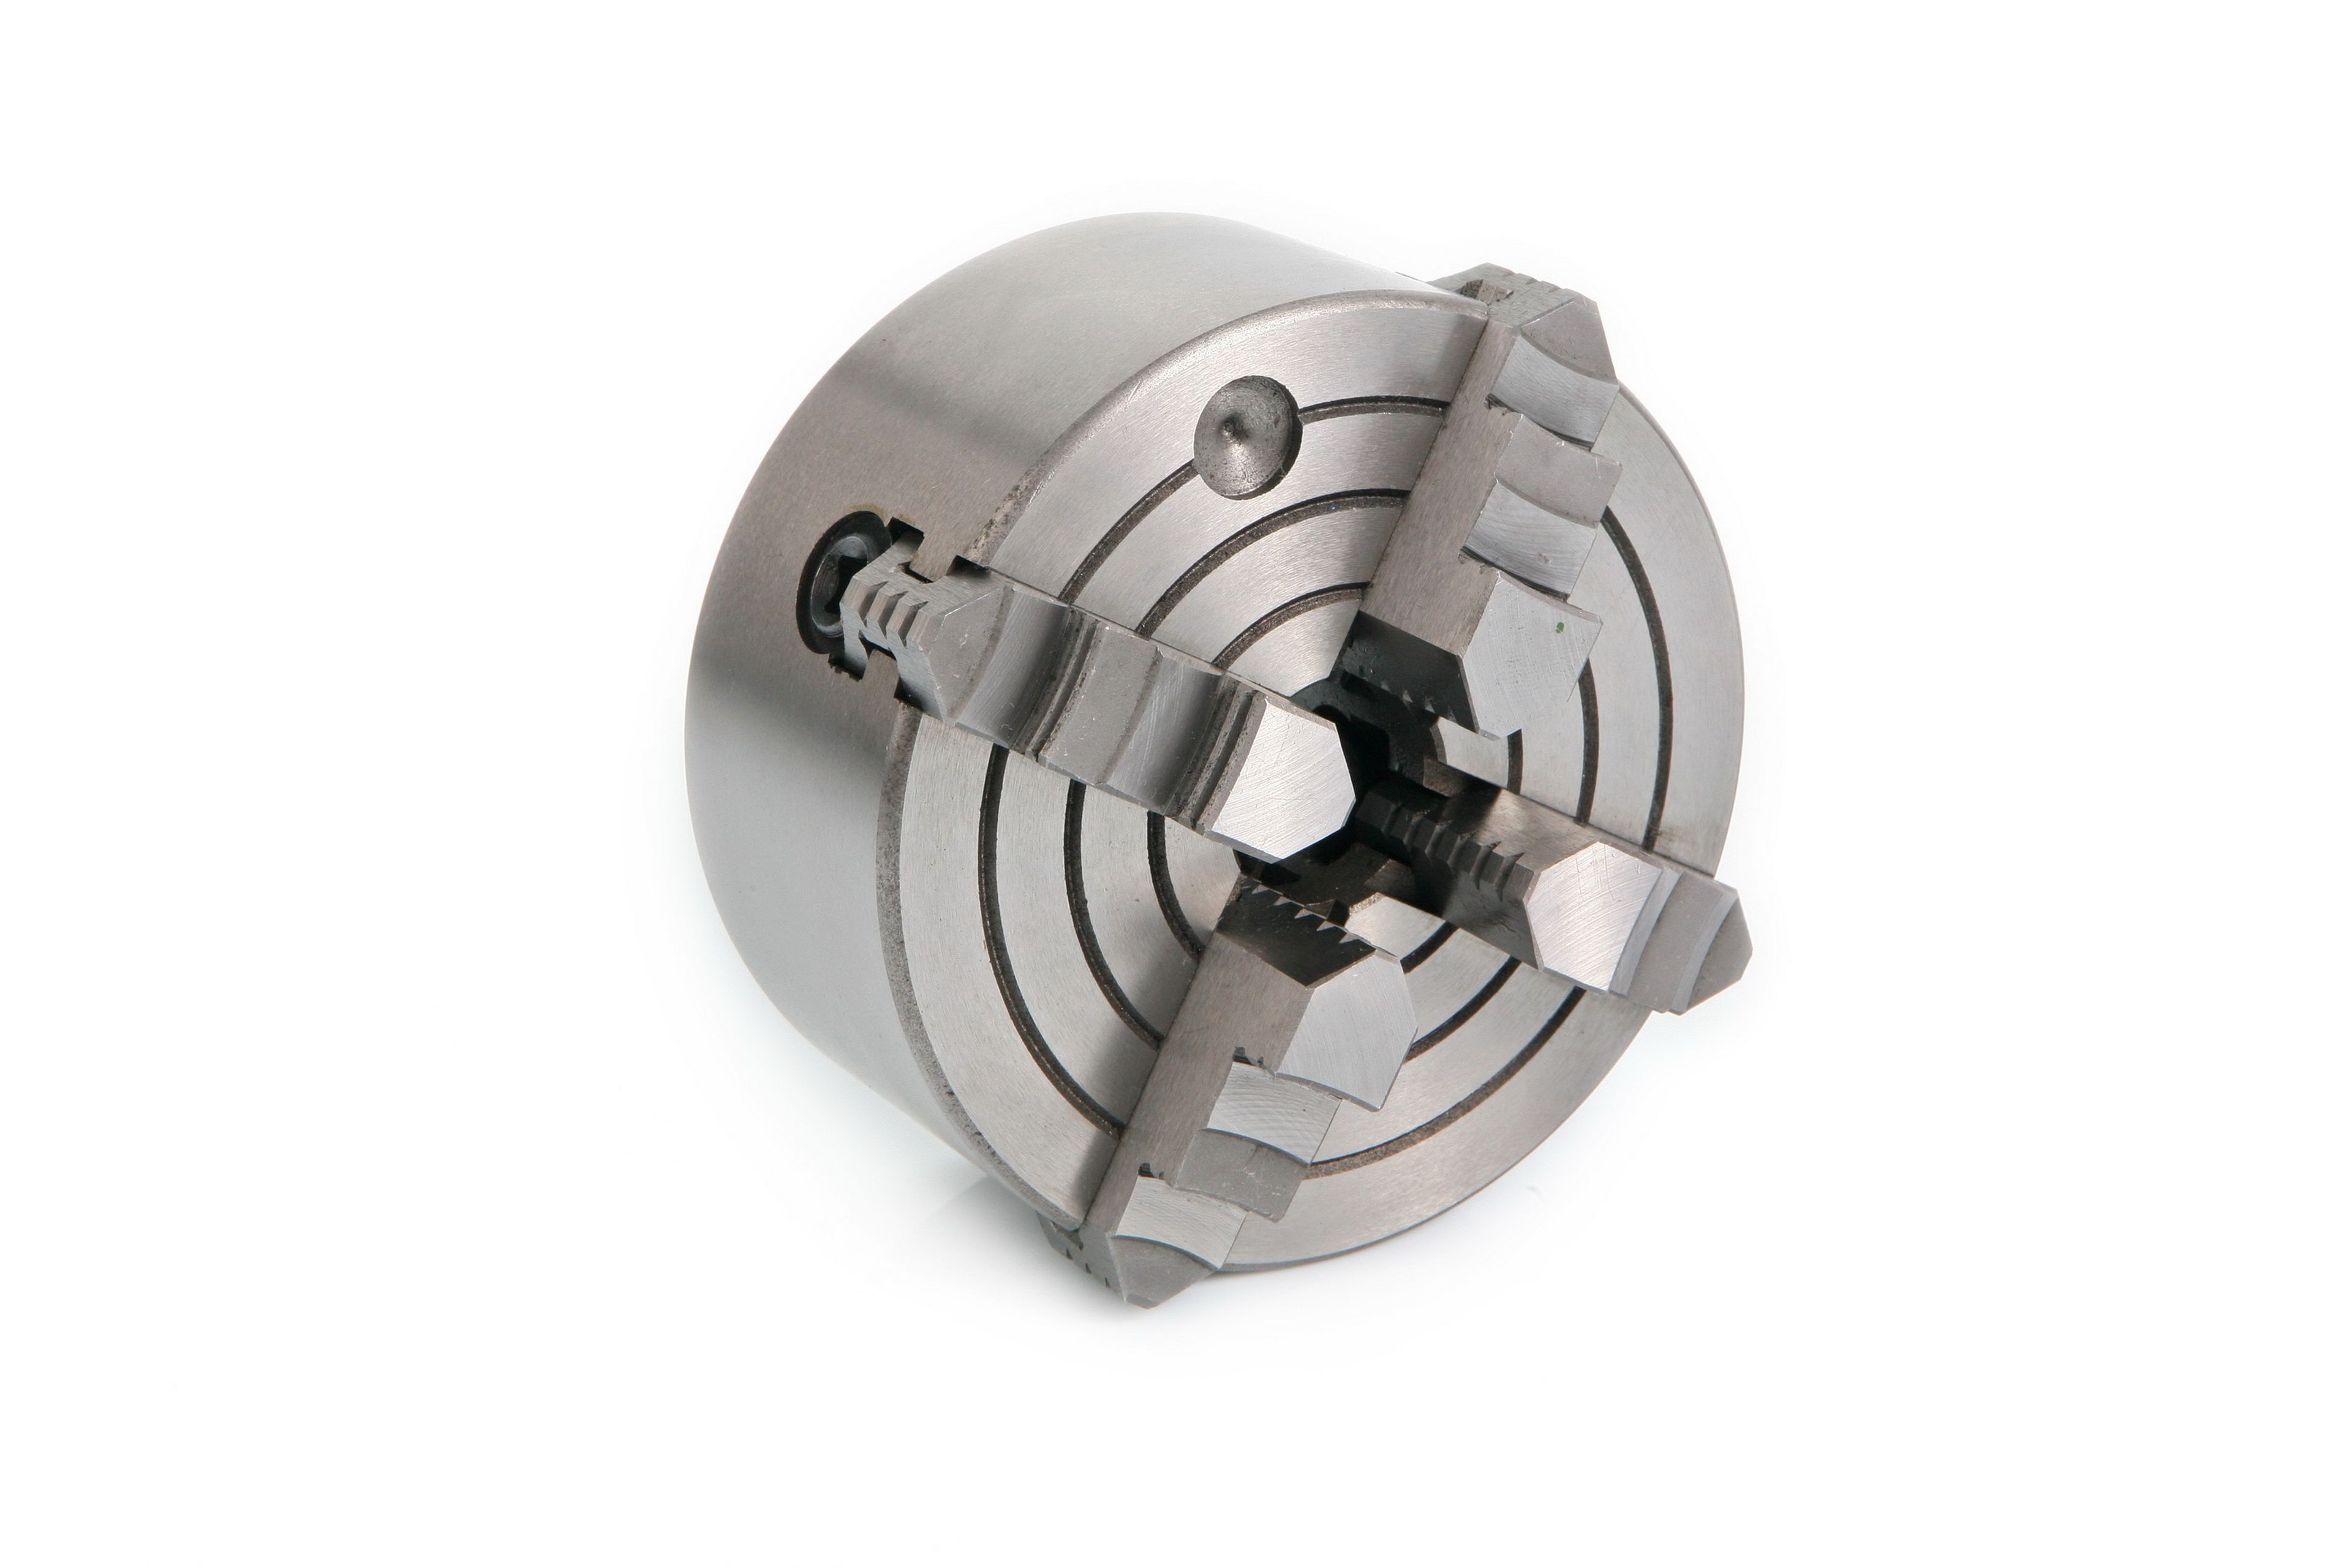
Il existe des mandrins 4 mors à centrage automatique et des mandrins 4 mors à mors indépendants. Sur un mandrin 4 mors à centrage automatique, tous les mors se déplacent simultanément lors du serrage. Sur un mandrin 4 mors à mors indépendants, chaque mors dispose de son propre logement pour la clé. Il faut alors centrer la pièce au comparateur avant de pouvoir commencer à travailler.

Pince de serrage

Une pince de serrage s’utilise lorsqu’une partie de la pièce a déjà été usinée. Elle évite d’endommager la surface déjà usinée et permet de poursuivre le travail avec précision.

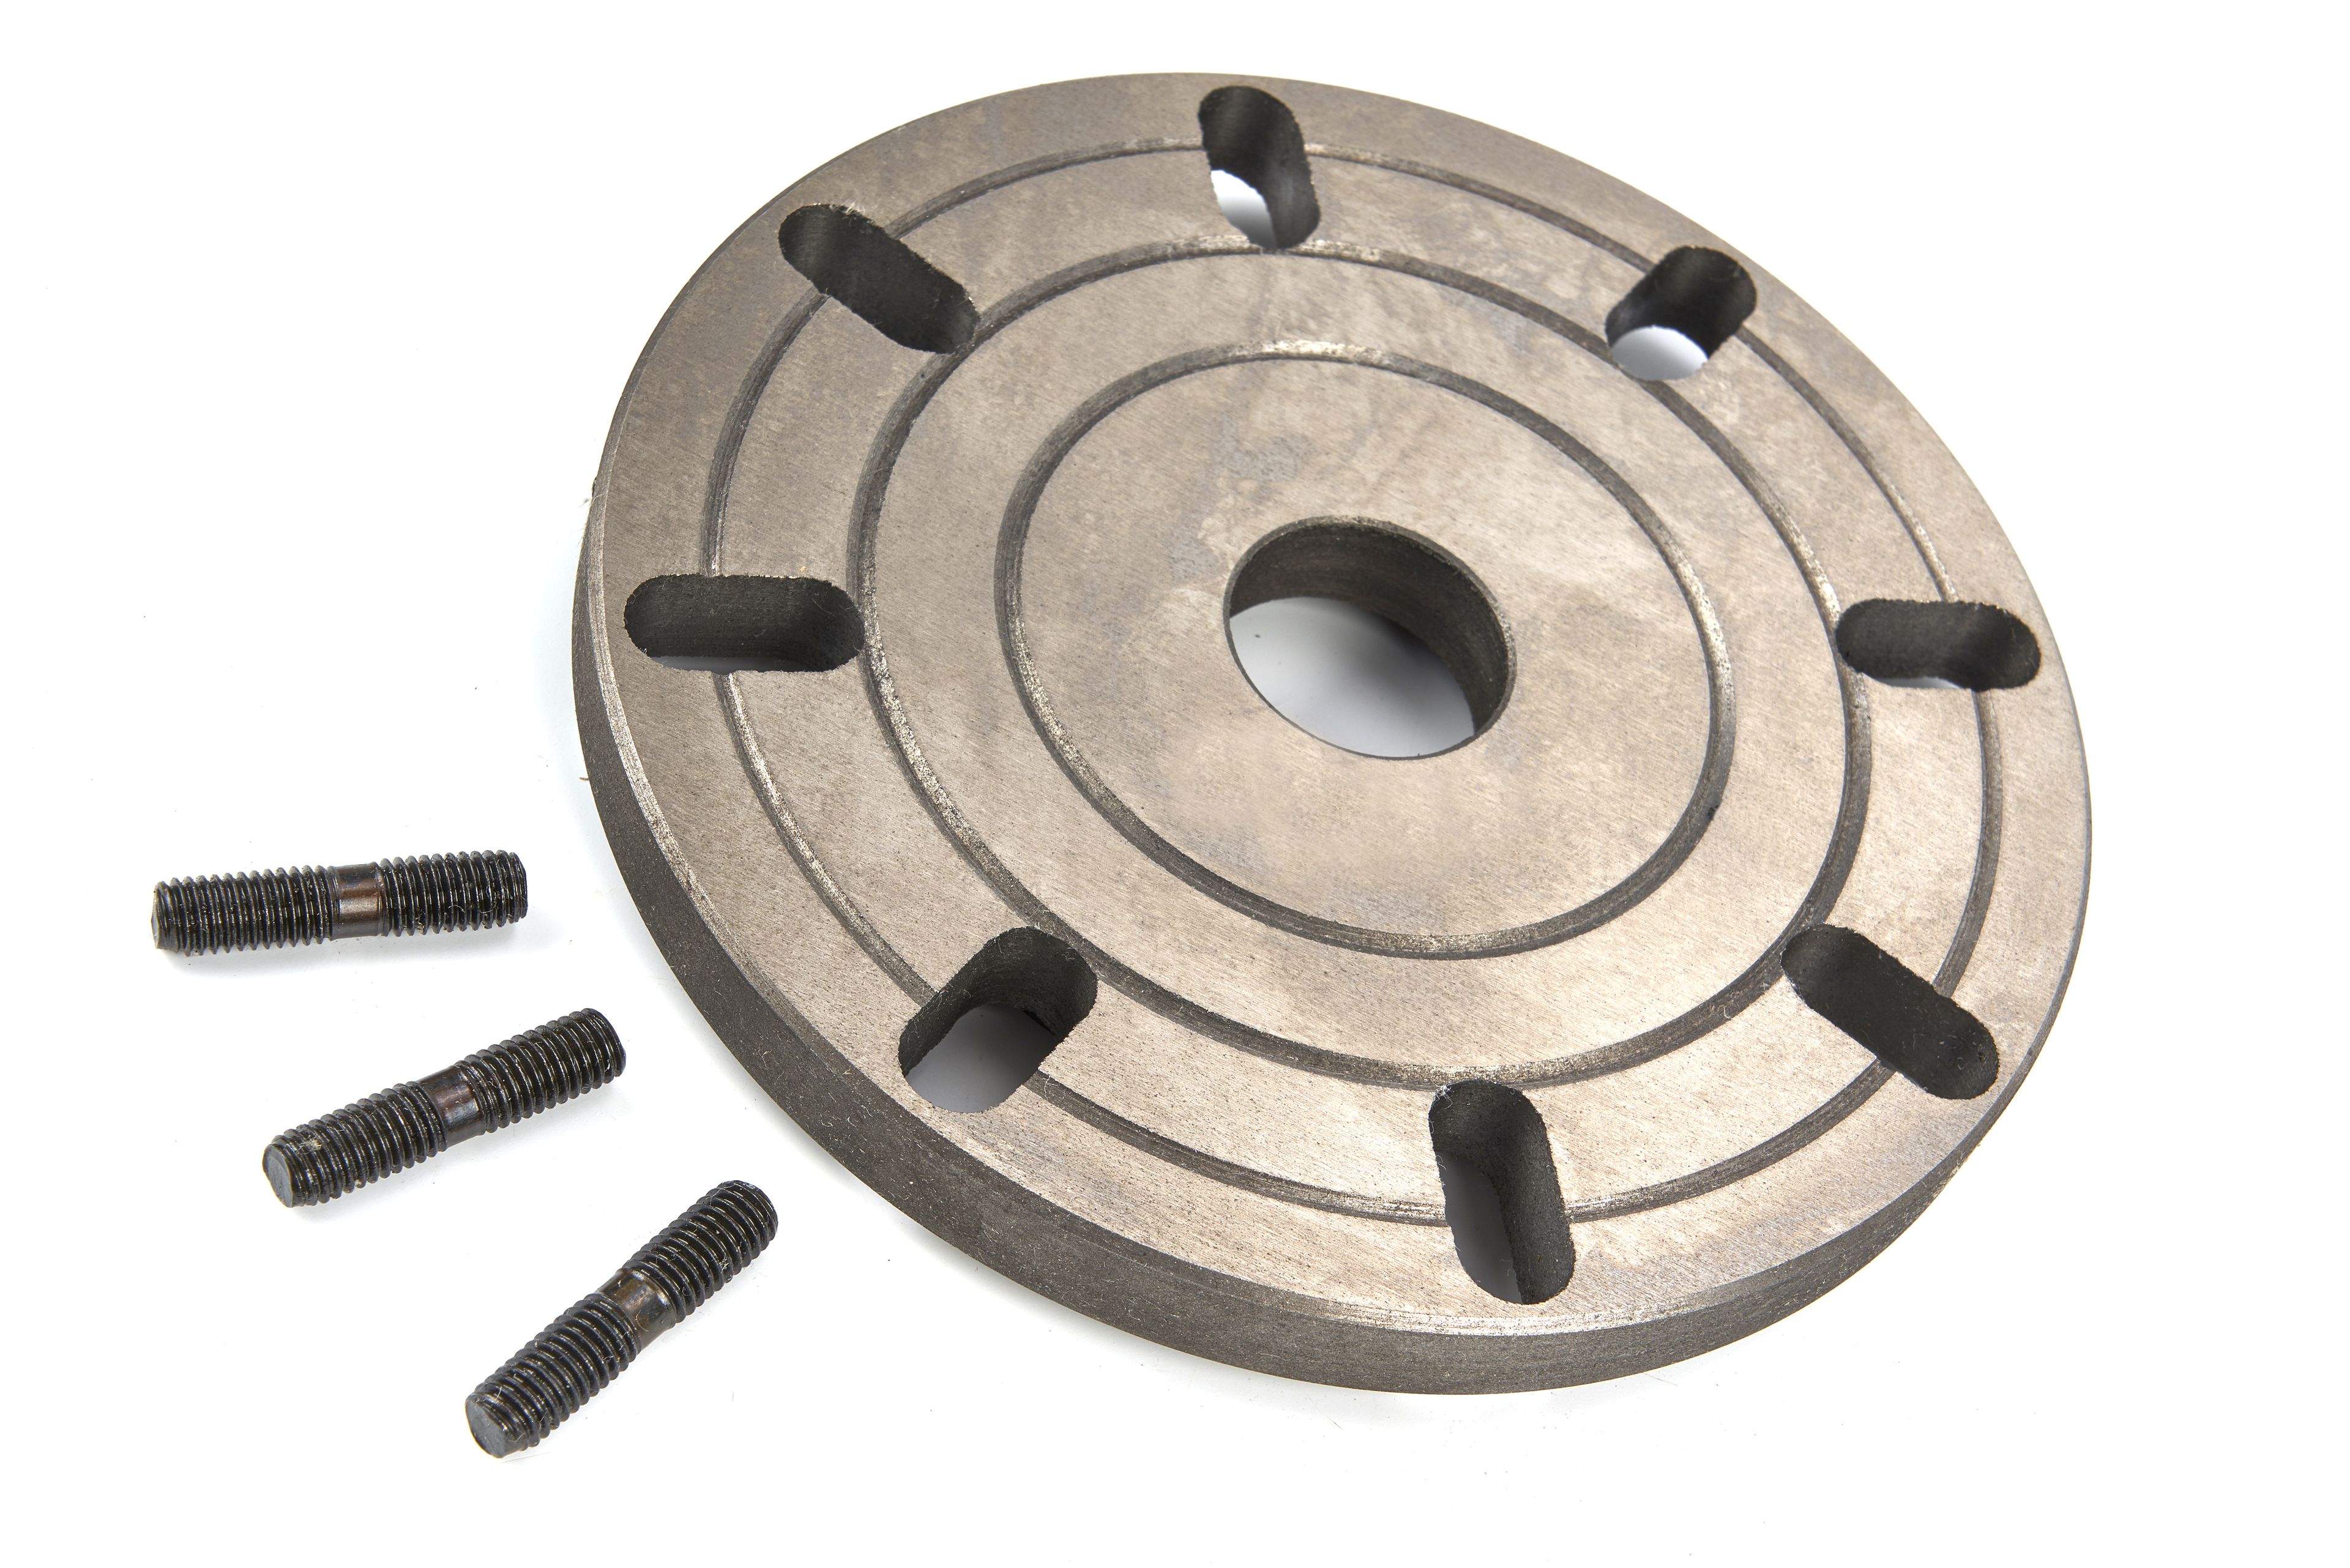
Plateau de bridage

Un plateau de bridage est utilisé pour les montages plus complexes. Par exemple, lorsque la pièce n’est pas de forme cylindrique ou présente une géométrie particulière.

Types d’opérations

Le chariotage est l’opération la plus courante : l’outil se déplace le long de la pièce et enlève de la matière. Pour le tronçonnage, on utilise un outil à tronçonner fin qui permet de séparer la pièce ou de réaliser une gorge. Le perçage s’effectue depuis la poupée mobile, à l’aide d’un mandrin de perçage monté dans le fourreau. Pour réaliser un tournage conique, inclinez le chariot supérieur ou utilisez un dispositif de tournage conique.

Découvrez les mandrins et les brides

Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...

9. Filetage

Principes de base

  • Sur un tour conventionnel, le filetage s’effectue à l’aide d’un outil à fileter.
  • Le pas du filetage se règle au moyen de la boîte d’engrenages et des pignons interchangeables.
  • L’outil à fileter doit être positionné exactement à hauteur de pointe et perpendiculairement à la pièce.
  • La pièce est d’abord usinée au diamètre requis, puis dotée d’un chanfrein d’entrée et d’un dégagement de filetage.
  • Pendant le filetage, la pièce tourne tandis que le traînard se déplace automatiquement selon le même pas que le filetage à réaliser.

Méthodes et applications

Filetage au tour

  • Convient aussi bien aux filetages extérieurs qu’intérieurs.
  • Idéal pour les grands diamètres, les filetages spéciaux ou les travaux de réparation.
  • Le filetage est réalisé en plusieurs passes légères jusqu’à atteindre la profondeur requise.

Filetage à la filière

  • Méthode simple et rapide pour réaliser des filetages extérieurs standard.
  • Particulièrement adaptée aux petites séries et aux travaux simples.

Taraudage

  • Pour réaliser un filetage intérieur dans un trou préalablement percé.
  • Méthode couramment utilisée pour les filetages métriques standard.

Contrôle du filetage

  • Contrôlez le pas à l’aide d’une jauge de filetage.
  • Contrôlez l’ajustement à l’aide d’un écrou ou d’un boulon adapté.
  • Ébavurez légèrement le filetage pour éliminer les éventuelles bavures.

Conseil : vous travaillez souvent avec différents pas de filetage ? Choisissez alors un tour équipé d’une boîte Norton. Vous gagnerez ainsi beaucoup de temps lors des changements de réglage.


10. Refroidissement et lubrification

Quand utiliser un liquide de refroidissement

  • Outils HSS (acier rapide) : toujours utiliser un liquide de refroidissement. Sans refroidissement, l’outil chauffe excessivement et s’use très rapidement.
  • Carbure (plaquettes) : le refroidissement n’est souvent pas indispensable. L’usinage à sec est possible, mais la plaquette s’use un peu plus rapidement et l’état de surface peut être moins bon.
  • Acier inoxydable : privilégiez le refroidissement pour prolonger la durée de vie de l’outil et améliorer la précision dimensionnelle.
  • Aluminium : utilisez de préférence une petite quantité d’huile de coupe pour éviter que le matériau n’adhère à l’arête de coupe.
  • Plastique : utilisez un liquide de refroidissement pour éviter la surchauffe et la fonte du matériau.

Types d’huile de coupe et de refroidissement

Liquide de refroidissement (émulsion)

  • Mélange d’eau et d’huile de coupe.
  • Assure à la fois un bon refroidissement et une bonne lubrification.
  • Convient à la plupart des opérations de tournage et de fraisage.

Huile de coupe pure

  • Assure une excellente lubrification.
  • Particulièrement adaptée au filetage, au taraudage et à l’usinage de l’aluminium.
  • Elle refroidit moins efficacement qu’une émulsion.

Usinage à sec

  • Possible pour de nombreuses opérations avec des plaquettes en carbure.
  • Avantage : la machine, la pièce et la zone de travail restent plus propres.
  • Inconvénient : dégagement de chaleur plus important, usure plus rapide des outils et risque d’obtenir un état de surface moins bon.

Points importants

  • Utilisez toujours suffisamment de liquide de refroidissement lorsque l’opération l’exige.
  • Dirigez le jet de liquide de refroidissement vers la zone de coupe.
  • Maintenez le liquide de refroidissement propre et remplacez-le régulièrement afin d’éviter la prolifération de bactéries et une perte d’efficacité du refroidissement.

Refroidissement et lubrification

Pour de meilleures performances et une plus longue durée de vie des outils :

  • Lubrifiant de refroidissement (usage général)
  • Lubrifiant de refroidissement pour métaux non ferreux
  • Huile de coupe et de taraudage
  • Lubrifiant de refroidissement pour acier inoxydable et métaux spéciaux
  • Pompe de refroidissement / réservoir de liquide de refroidissement.

11. Entretien et précision

Lubrification de la machine

Un entretien régulier est indispensable pour prolonger la durée de vie du tour à métaux et garantir son bon fonctionnement.

Utilisez pour cela les lubrifiants adaptés :

  • Huile pour glissières : pour lubrifier les glissières et le banc. Elle réduit l’usure, assure des mouvements fluides et protège contre la corrosion.
  • Huile pour boîte d’engrenages : pour lubrifier les engrenages et les éléments de transmission de la boîte.
  • Graisse au lithium : pour les roulements et les autres pièces mobiles nécessitant un graissage.

Il est également important de :

  • Contrôler régulièrement le niveau d’huile de la boîte d’engrenages.
  • Éliminer les copeaux et les saletés après chaque opération.
  • Entretenir la machine conformément au plan de graissage du fabricant.

Usure et réglage

Une machine correctement réglée permet de travailler avec davantage de précision et d’éviter toute usure inutile.

Contrôlez régulièrement :

  • L’état d’usure des glissières et réglez-les si nécessaire.
  • L’alignement de la poupée mobile avec l’axe de la broche afin d’éviter tout tournage conique involontaire.
  • Le faux-rond et le jeu du mandrin.
  • Le positionnement de l’outil à hauteur de pointe afin de garantir une bonne précision dimensionnelle et un bon état de surface.

Travailler avec précision

Un travail précis commence par une machine bien entretenue et de bonnes méthodes de travail.

  • Serrez fermement la pièce en limitant autant que possible sa longueur en porte-à-faux.
  • Utilisez des instruments de mesure adaptés, comme un pied à coulisse, un micromètre ou un comparateur.
  • Effectuez régulièrement des mesures pendant l’usinage afin d’éviter les erreurs dimensionnelles.
  • Tenez compte de la dilatation thermique de la pièce lors des opérations prolongées.
  • Utilisez une vitesse de rotation, une avance et une profondeur de passe adaptées pour obtenir une précision dimensionnelle et un état de surface optimaux.

Entretien et durée de vie

Un entretien régulier prolonge la durée de vie de la machine et lui permet de conserver sa précision.

Conseil en cas d’arrêt prolongé : Votre machine va-t-elle rester inutilisée pendant une période prolongée ? Enduisez les parties métalliques non peintes de vaseline ou appliquez un spray de protection anticorrosion. Vous éviterez ainsi la formation de rouille et protégerez efficacement la machine pendant son stockage.

Avantages d’un entretien régulier :

  • Durée de vie prolongée de la machine.
  • Usure réduite des pièces mobiles.
  • Meilleure précision dimensionnelle.
  • Fonctionnement plus fluide des glissières et des engrenages.
  • Moins de risques de panne et de réparation.

12. Erreurs fréquentes et conseils

Il est normal de faire des erreurs lorsqu’on apprend à travailler au tour. Les points suivants vous aideront à éviter les problèmes les plus courants.

Vitesse de rotation trop faible

Par précaution, les débutants choisissent souvent une vitesse de rotation trop faible. Si la vitesse de rotation, l’avance ou la profondeur de passe est trop faible, l’énergie est principalement dissipée par frottement au lieu de servir à enlever de la matière. Conséquences :

  • L’outil s’use plus rapidement ;
  • L’état de surface se dégrade ;
  • La précision dimensionnelle diminue.

Utilisez donc une vitesse de rotation, une avance et une profondeur de passe adaptées à l’outil et au matériau.

Mauvais réglage de l’outil

Un outil qui n’est pas positionné à hauteur de pointe peut dégrader l’état de surface, voire se casser.

  • Positionnez toujours l’outil à hauteur de pointe.
  • Utilisez un outil adapté à l’opération et au matériau.
  • Respectez les profondeurs de passe minimale et maximale prévues pour l’outil utilisé.

Serrage incorrect

Un serrage incorrect réduit la précision et peut provoquer des vibrations.

  • Serrez la pièce en limitant autant que possible sa longueur en porte-à-faux.
  • Limitez autant que possible le porte-à-faux de l’outil par rapport au porte-outil.
  • Soutenez les pièces longues à l’aide d’une pointe tournante afin d’éviter leur flexion et les vibrations.
  • Avant chaque opération, vérifiez que la pièce est fermement serrée et maintenue en toute sécurité.

13. Acheter un tour à métaux chez HBM Machines

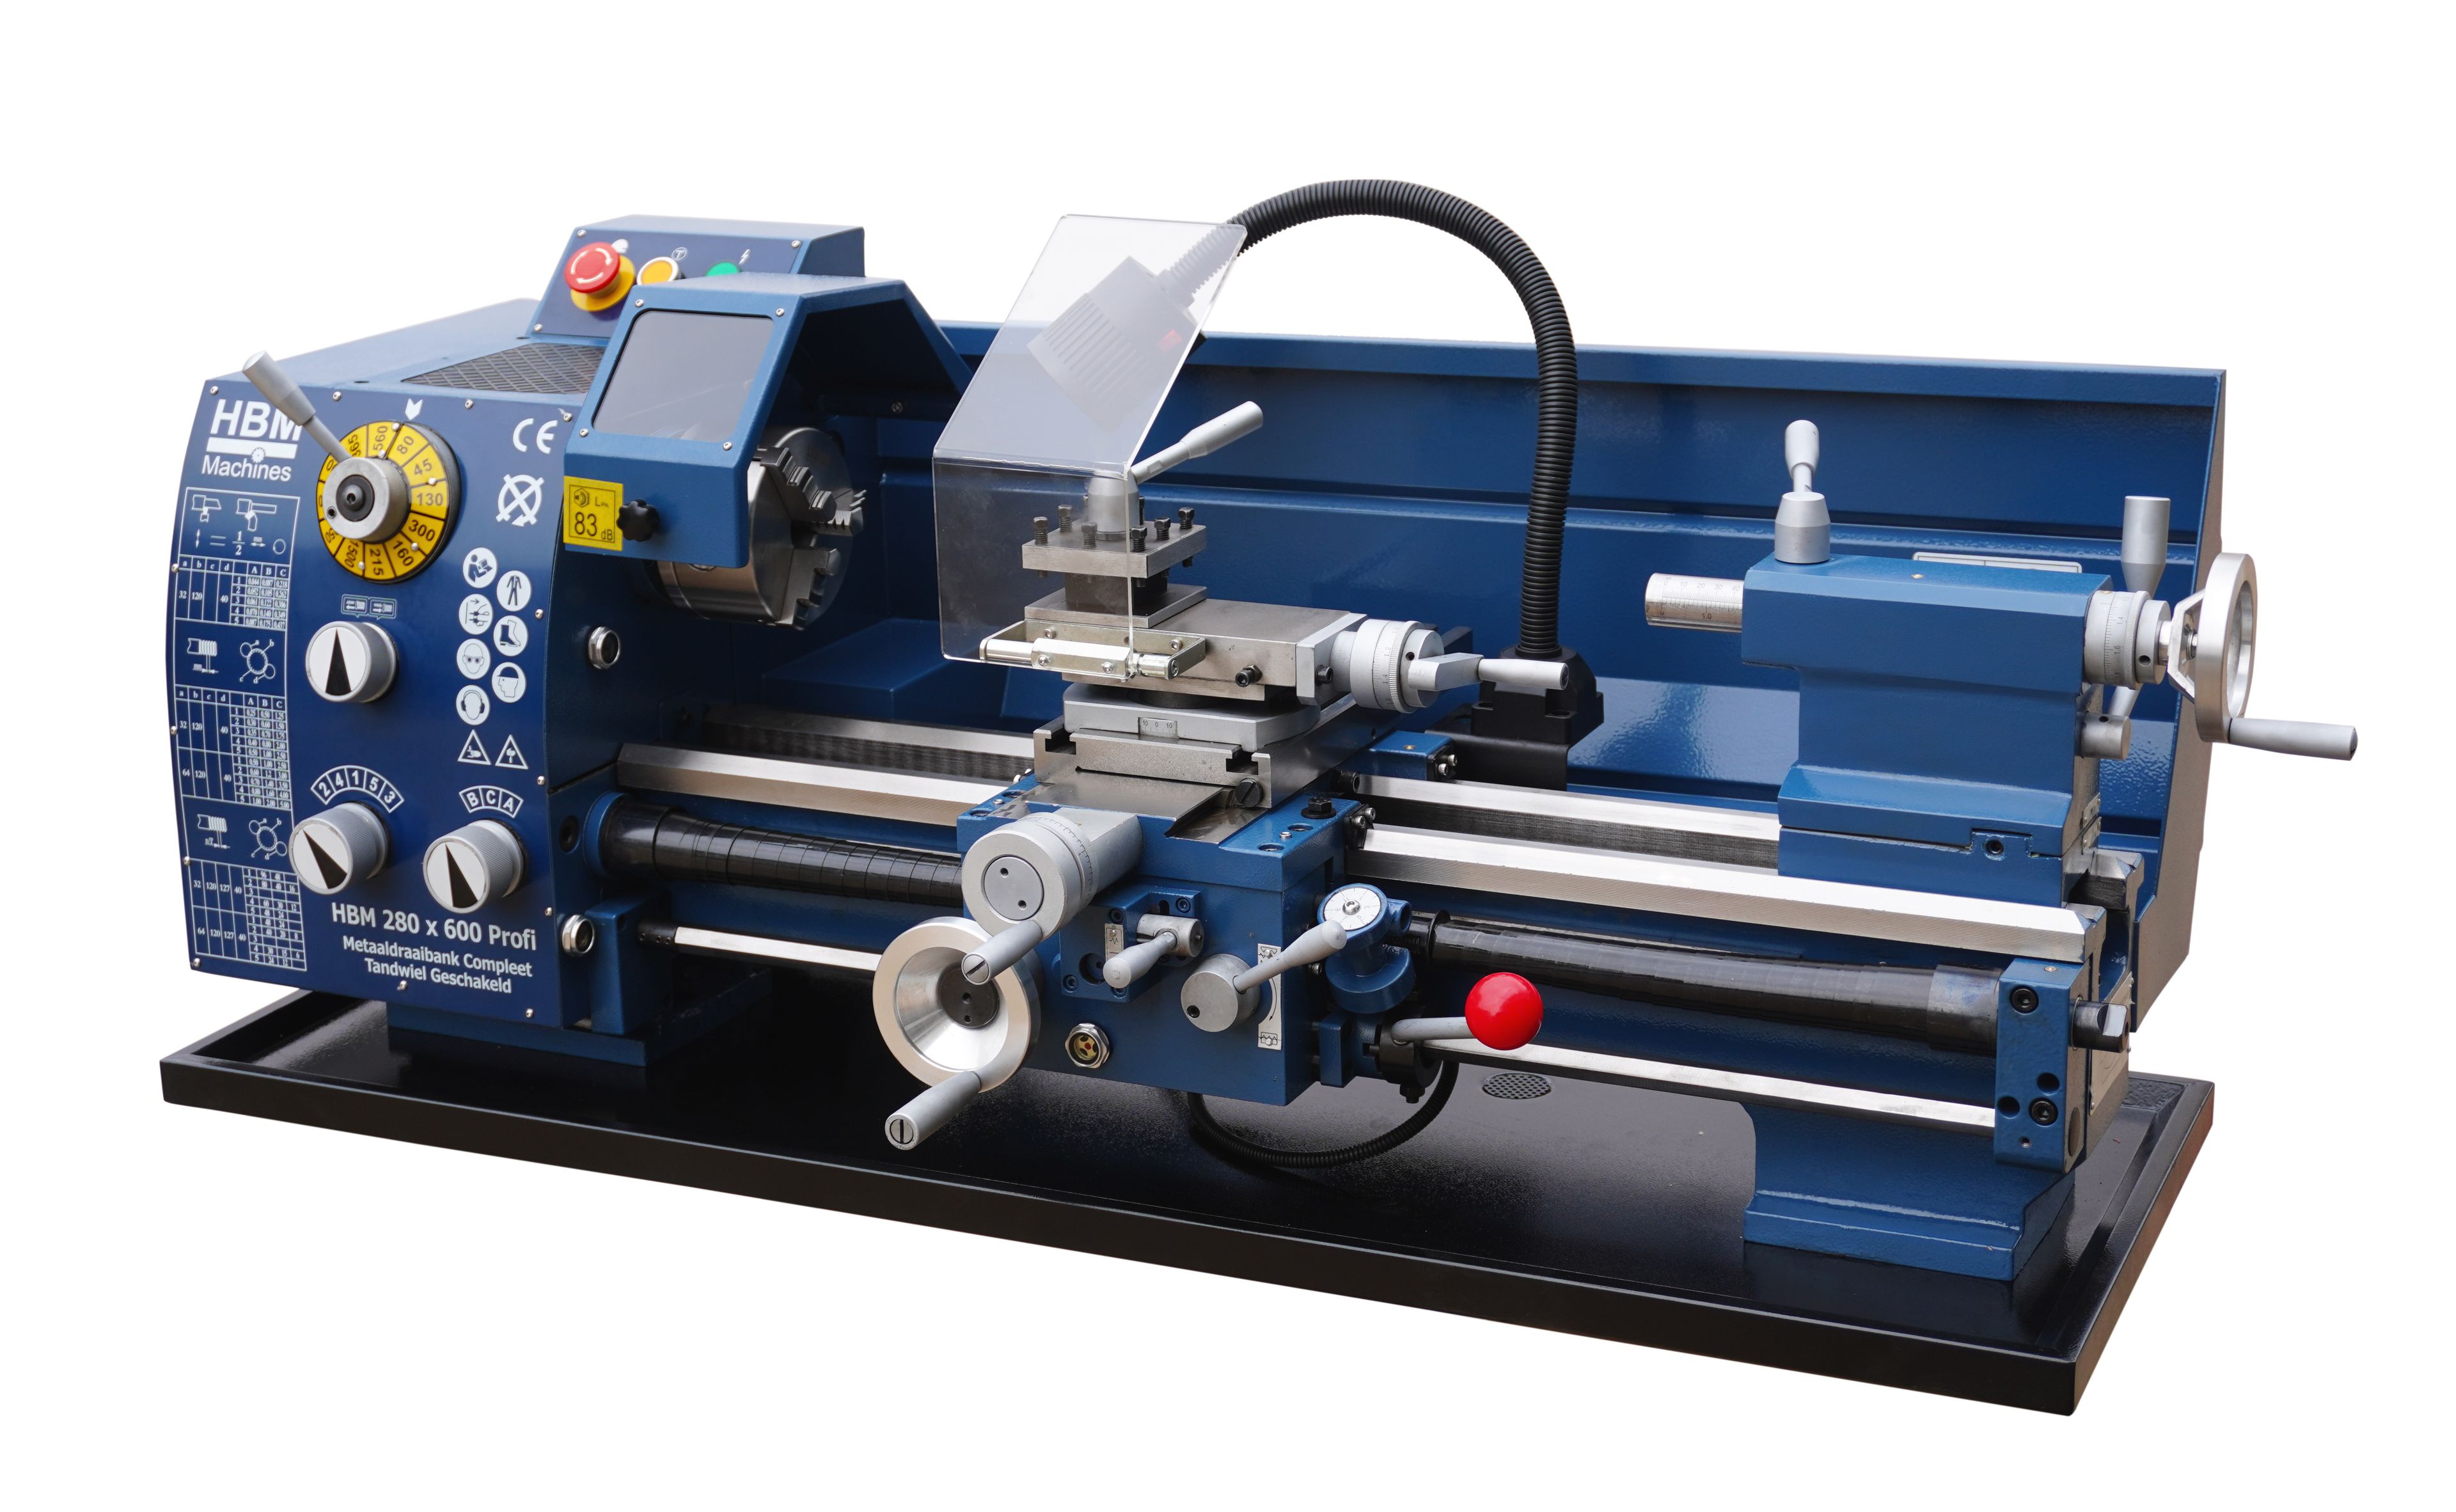
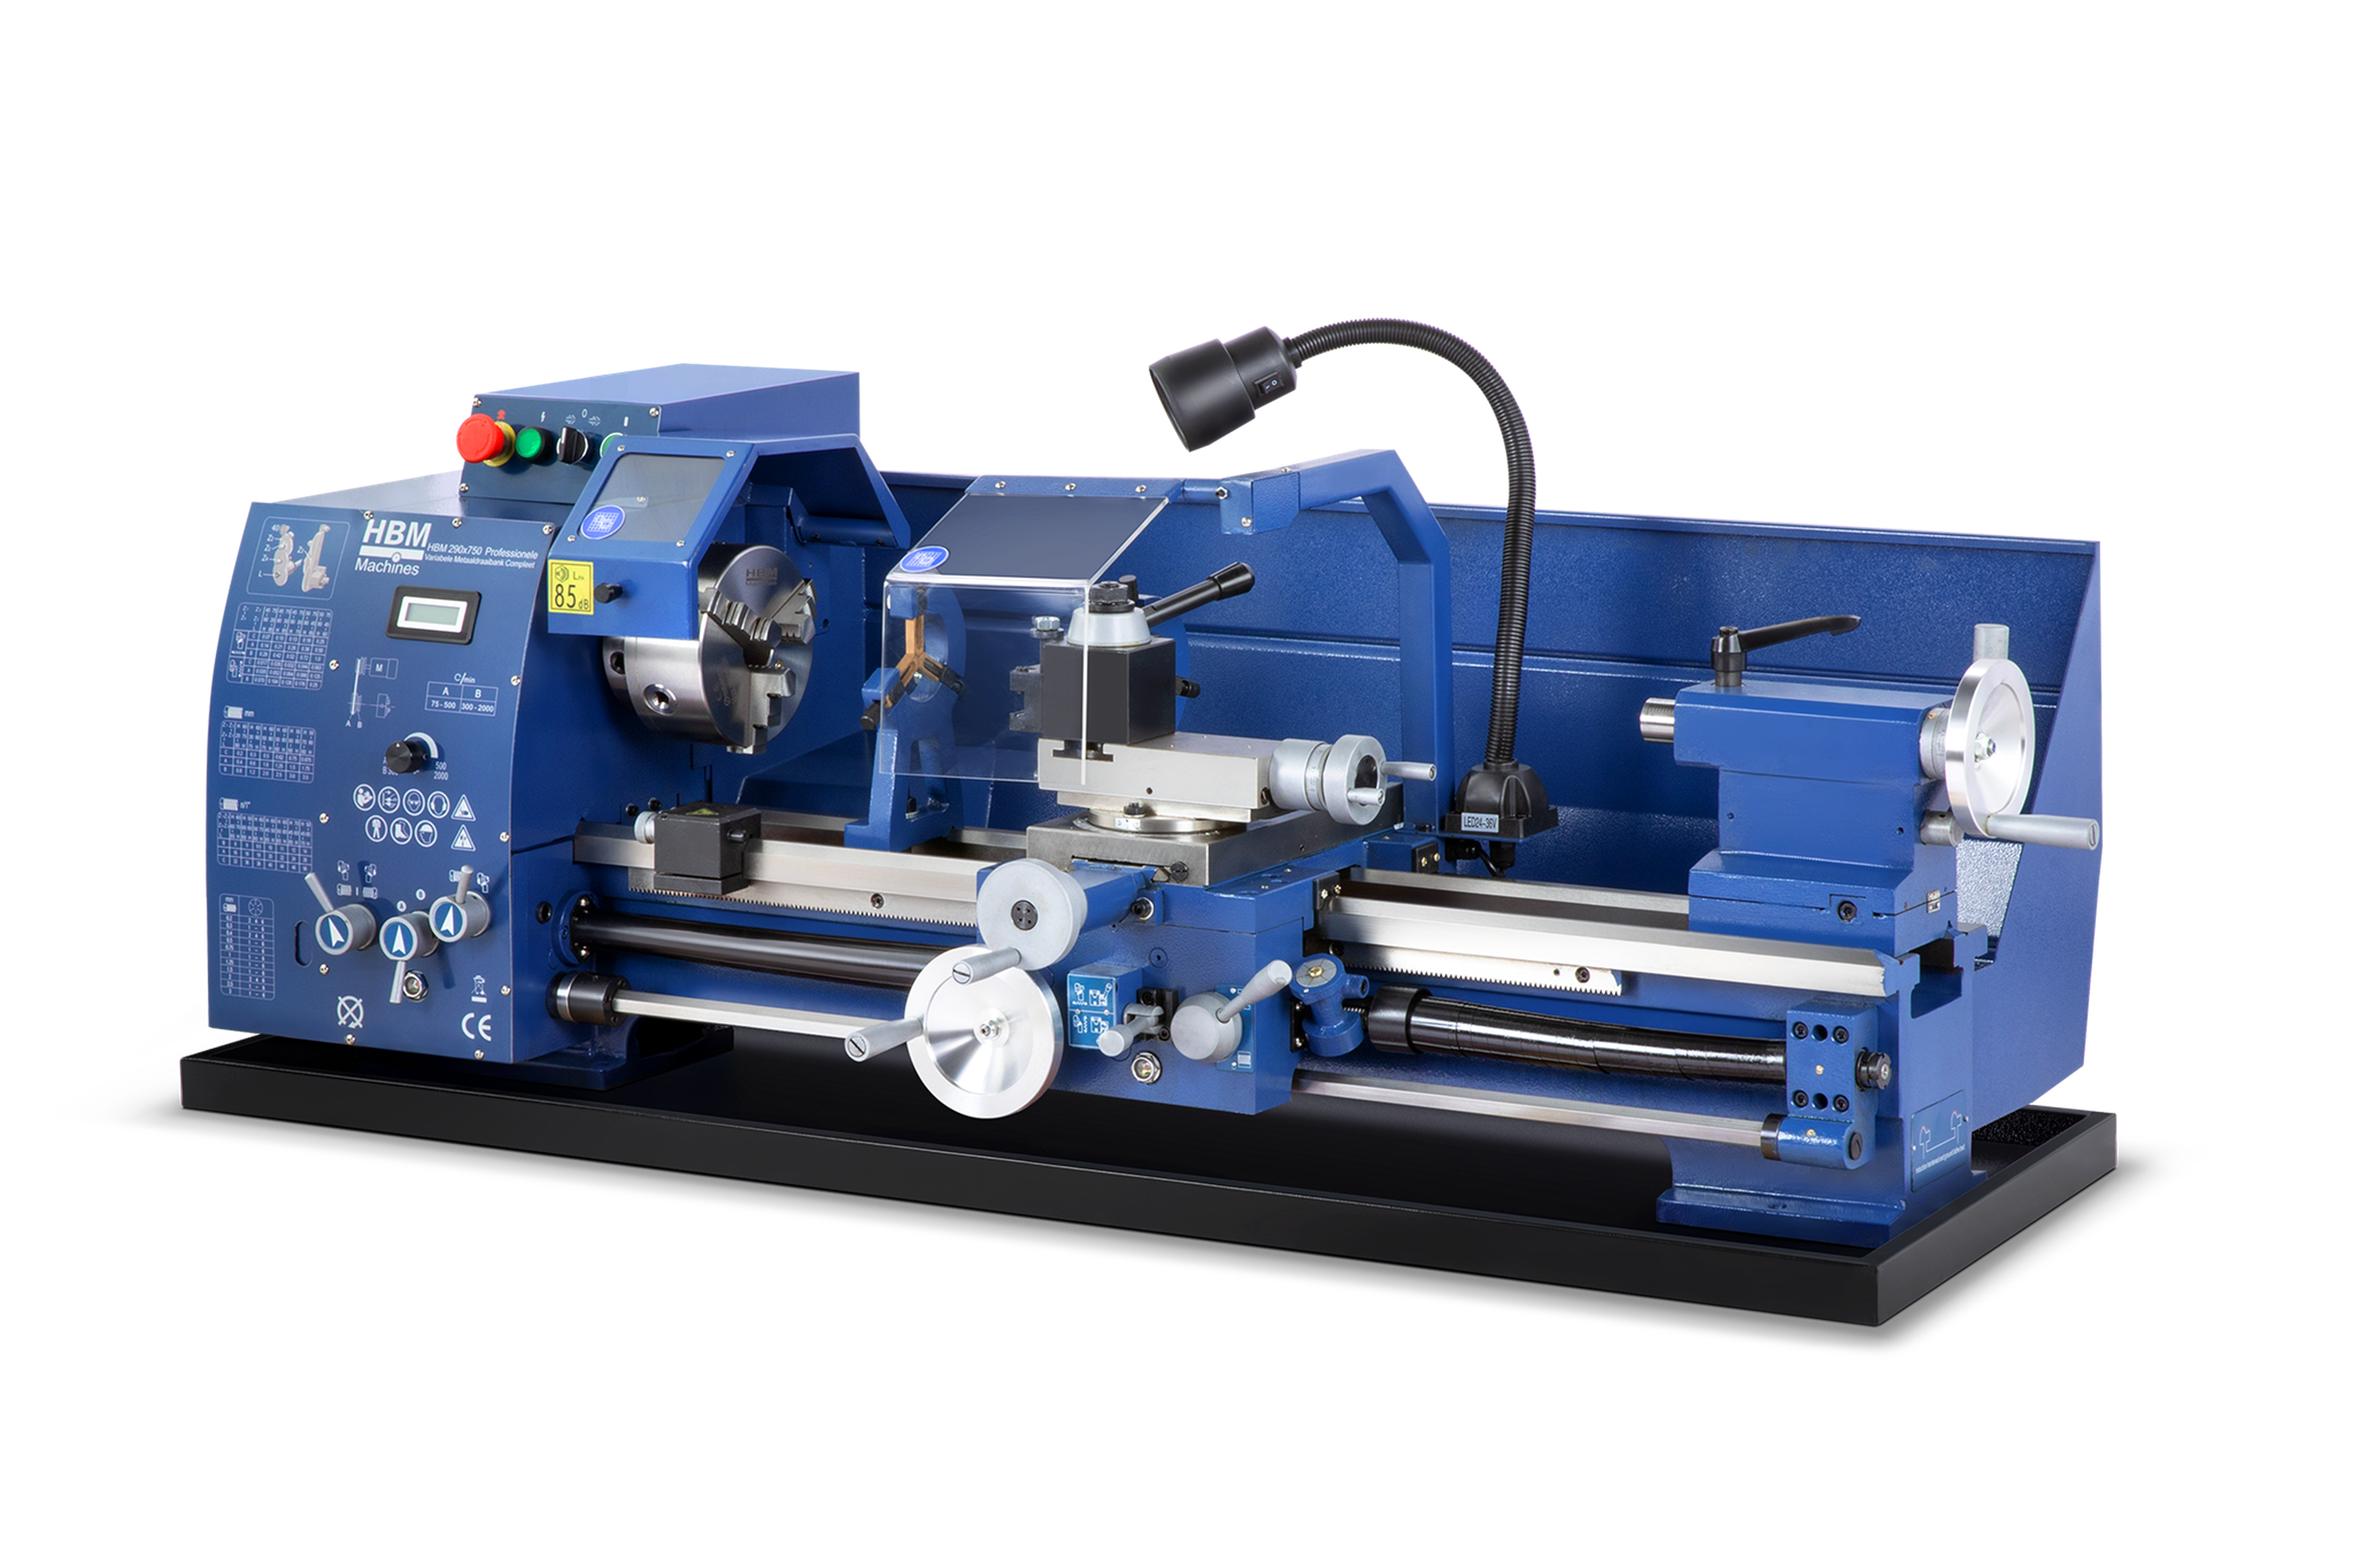
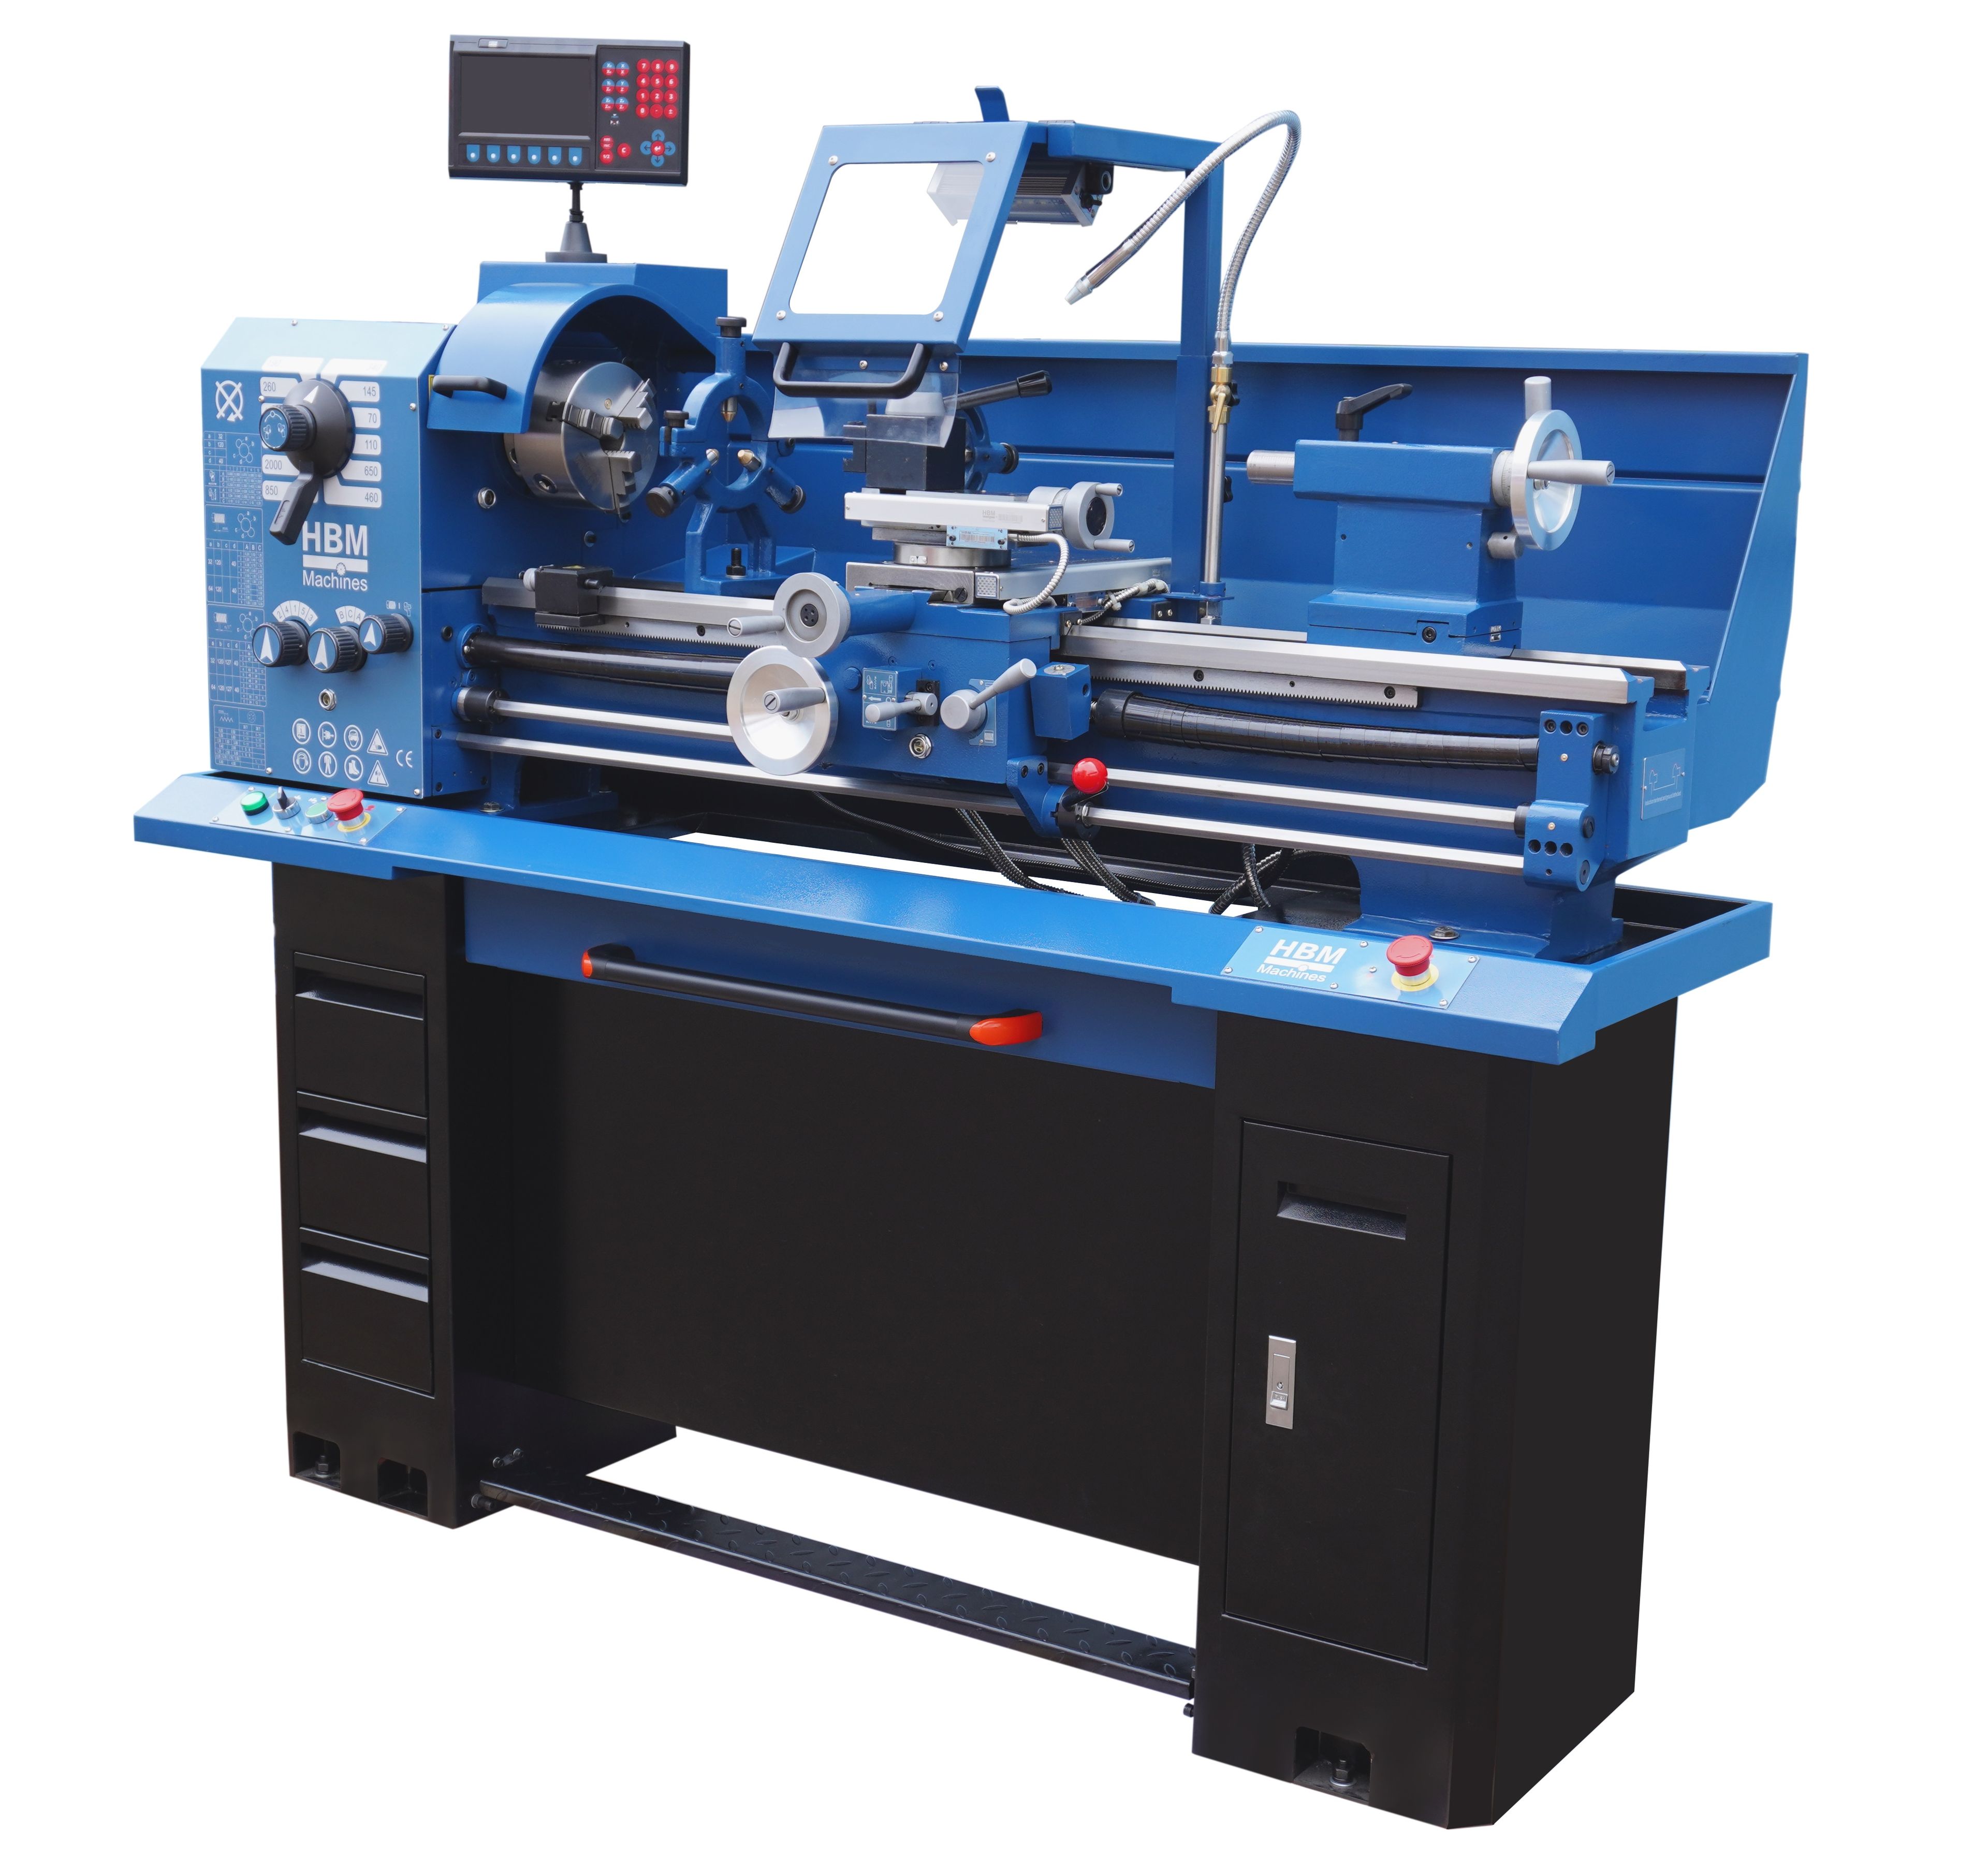
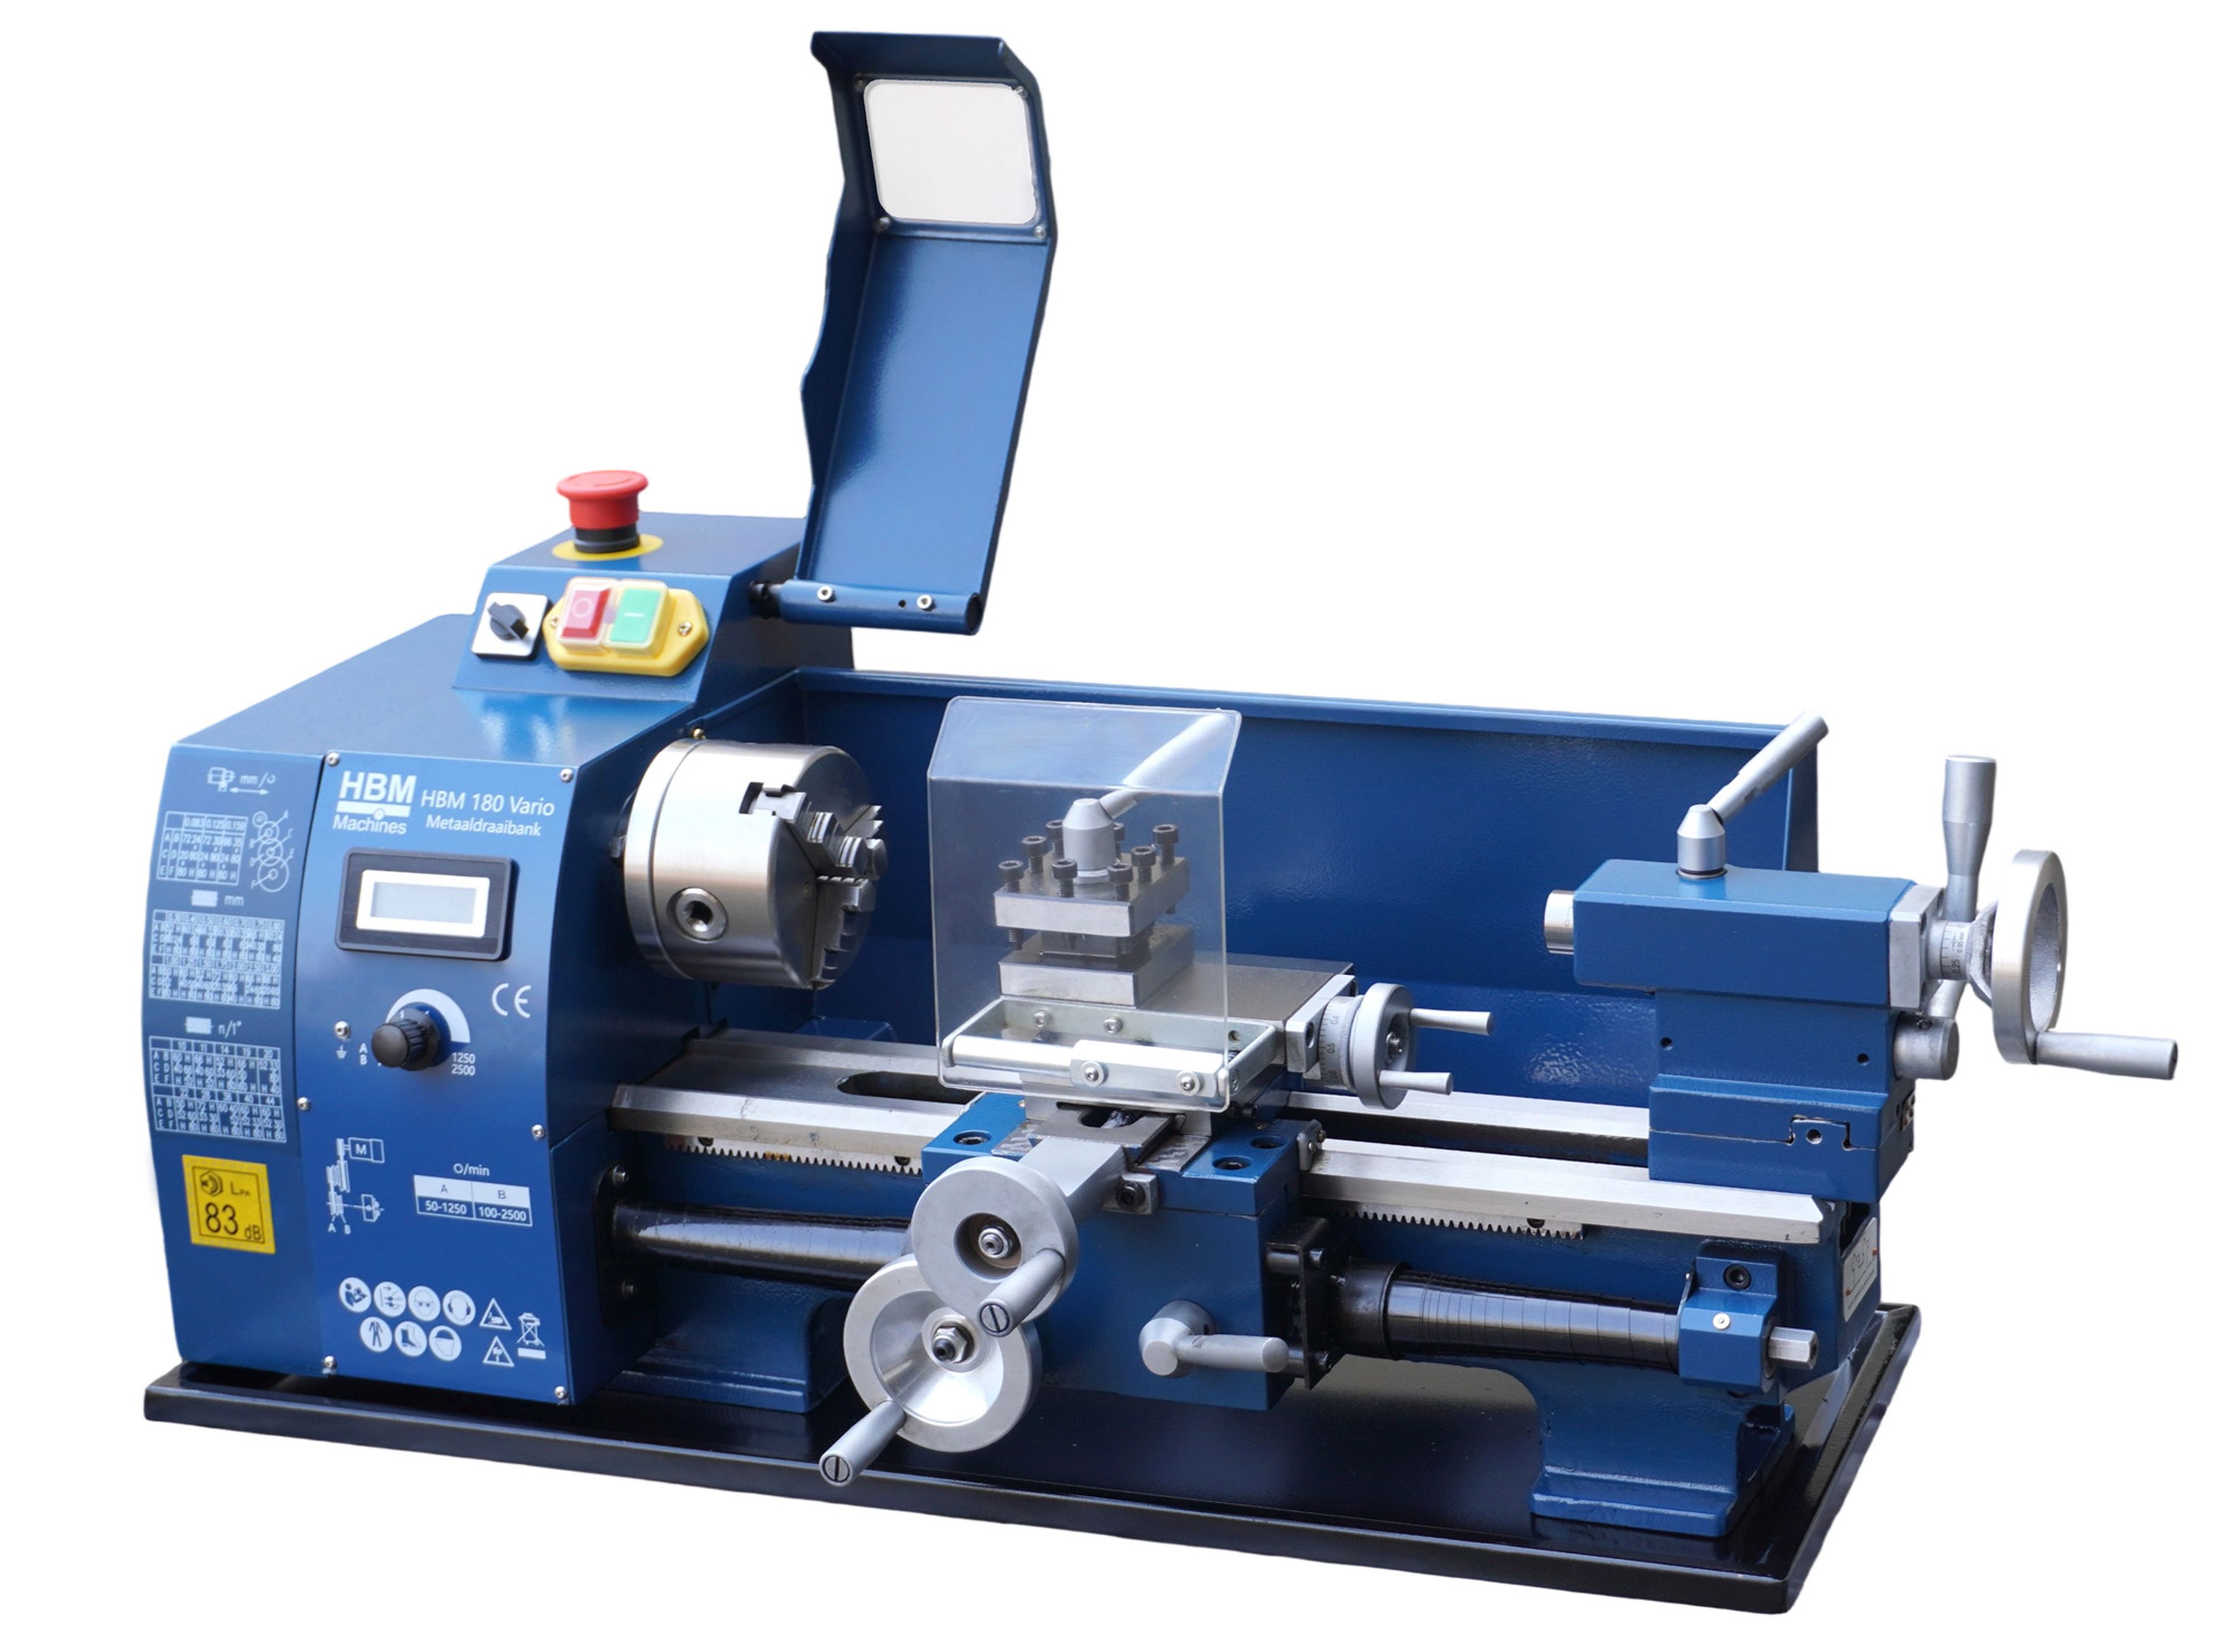
HBM Machines propose des tours à métaux pour tous les ateliers : des modèles compacts destinés aux amateurs aux tours robustes pour un usage professionnel. Nous proposons notre propre gamme de tours à métaux HBM, conçue autour de trois priorités : la qualité, la facilité d’utilisation et un bon rapport qualité-prix.

Vous hésitez sur la machine la mieux adaptée à vos travaux ? Venez nous rendre visite dans notre magasin de Moordrecht ou contactez nos conseillers du service client.
Tours à métaux chez HBM Machines

Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Loading...
Voir tous les produits